0. LỜI NÓI ĐẦU
0.1 Tiêu chuẩn Ấn Độ này đã được Viện Tiêu chuẩn Ấn Độ thông qua vào ngày 15 tháng 7 năm 1976, sau khi bản dự thảo do Ủy ban Tiểu ban về Ống thép, Đường ống và Phụ kiện hoàn thiện đã được Hội đồng Ban Cấu trúc và Kim loại phê duyệt.
0.2 Từ lâu đã có nhu cầu đối với các ống thép hàn bằng đồng, đặc biệt được sử dụng trong ngành công nghiệp ô tô, điện lạnh và bếp lò cho các đường dẫn nhiên liệu, đường phanh, đường dầu cũng như trong các thiết bị sưởi và làm mát. Hy vọng rằng tiêu chuẩn này sẽ cung cấp hướng dẫn cần thiết cho ngành công nghiệp và người sử dụng.
0.3 Trong quá trình xây dựng tiêu chuẩn này, sự hỗ trợ đã được lấy từ ASTM: A 254-1970 ‘Đặc điểm kỹ thuật cho ống thép hàn bằng đồng’ do Hiệp hội Thử nghiệm và Vật liệu Hoa Kỳ ban hành.
0.4 Để xác định xem một yêu cầu cụ thể của tiêu chuẩn này có được đáp ứng hay không, giá trị cuối cùng, quan sát hoặc tính toán, thể hiện kết quả của phép thử hoặc phân tích, phải được làm tròn theo IS : 2-1960*. Số chữ số có nghĩa giữ lại trong giá trị đã làm tròn phải bằng với số chữ số có nghĩa của giá trị quy định trong tiêu chuẩn này.
1. PHẠM VI ÁP DỤNG
1.1 Tiêu chuẩn này bao gồm hai loại ống thép hàn bằng đồng phù hợp cho các ứng dụng kỹ thuật nói chung, đặc biệt trong ngành công nghiệp ô tô, điện lạnh và bếp lò, dùng cho đường dẫn nhiên liệu, đường phanh, đường dầu, các thiết bị sưởi và làm mát, v.v.
2. CUNG CẤP VẬT LIỆU
2.1 Các yêu cầu chung liên quan đến việc cung cấp ống thép hàn bằng đồng phải tuân thủ IS : 1387-1967.
3. SẢN XUẤT
3.1 Thép phải là loại thép khử oxy bằng nhôm, thép nổi hoặc thép phủ nắp và phải được sản xuất bằng lò thổi, lò điện, lò oxy cơ bản hoặc kết hợp các quy trình này.
3.2 Ống được chế tạo bằng cách cán dải thép mạ đồng điện phân thành dạng ống, sau đó hàn trong môi trường khử.
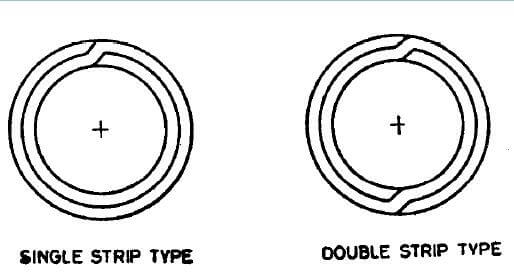
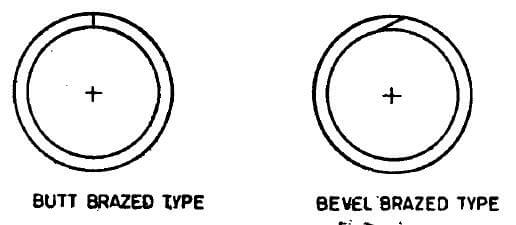
3.3 Ống hàn Loại 1 phải được cấu tạo như mô tả trong Hình 1.
3.4 Ống hàn Loại 2 phải được cấu tạo như mô tả trong Hình 2.
4. YÊU CẦU HÓA HỌC
4.1 Thép khi được phân tích theo các phần liên quan của IS: 228 phải đáp ứng các yêu cầu sau:
| Nguyên tố | Tỷ lệ phần trăm, tối đa |
| Cacbon | 0,10 |
| Mangan | 0,50 |
| Phốt pho | 0,035 |
| Lưu huỳnh | 0,035 |
4.2 Mỗi mẻ thép phải được nhà sản xuất thép phân tích để xác định tỷ lệ các nguyên tố được quy định tại 4.1. Thành phần hóa học được xác định như vậy phải được báo cáo cho người mua thép hoặc đại diện của họ và phải đáp ứng các yêu cầu đã nêu.
5. YÊU CẦU CƠ HỌC
5.1 Thử kéo – Các mẫu thử phải được lấy từ hai đầu ống (trước khi gia công nguội) và thử theo IS : 1894-19727, đồng thời phải tuân thủ các yêu cầu sau:
| Giới hạn bền kéo | 290 N/mm2, tối thiểu |
| Giới hạn chảy | N/mm2, tối thiểu |
| Độ giãn dài trên chiều dài chuẩn 65 mm | N/mm2, tối thiểu |
5.2 Thử ép phẳng – Phép thử phải được thực hiện theo IS : 2328-1963:. Một đoạn vòng có chiều dài không dưới 65 mm, cắt từ một đầu của mỗi ống được chọn, khi ở trạng thái nguội, phải được ép phẳng giữa hai mặt phẳng song song mà không xuất hiện bất kỳ vết nứt hay khuyết tật nào, cho đến khi hai mặt trong tiếp xúc nhau. Đối với ống Loại 2, mối hàn phải được đặt sao cho chịu biến dạng lớn nhất khi ép phẳng.
5.3 Thử giãn nở – Phép thử phải được tiến hành theo IS : 2335-19635. Một đoạn ống dài khoảng 50 mm phải chịu được việc giãn nở trên một mandrel hoặc nón thuôn có góc đỉnh 30° cho đến khi đường kính ngoài tại đầu giãn nở tăng thêm 20% mà không bị nứt hoặc xuất hiện các khuyết tật khác. Trước khi thử giãn nở, ống phải được cắt vuông, vát mép và làm sạch ba via. Trong suốt quá trình thử giãn nở, ống và nón phải luôn đồng tâm.
5.4 Thử uốn – Phép thử nên được thực hiện theo IS : 2329-1963*. Ống được chọn để thử phải chịu được việc uốn quanh một khuôn trụ tròn 360°, với đường nối nằm ở góc 90° so với mặt phẳng uốn. Đường kính của khuôn phải gấp sáu lần đường kính ngoài. Mẫu thử phải vượt qua phép thử này mà không bị gập, nứt hoặc phát sinh các khuyết tật khác.
5.5 Thử cắt khi uốn – Nếu một đoạn ống được uốn bằng tay thành hình kẹp tóc (mối hàn ở phía trong), khi uốn ngược tại bán kính uốn theo hướng vuông góc với trục uốn thì các thành ống không được tách rời và mối hàn cũng không bị nứt.
5.6 Kiểm tra không phá hủy – Các ống phải được kiểm tra 100% về mối hàn và các khuyết tật bề mặt bằng phương pháp kiểm tra không phá hủy trong quá trình sản xuất (xem IS : 4853-19687 và IS : 7343-1974:).
6. THỬ THỦY LỰC
6.1 Mỗi ống phải chịu được thử thủy lực trong 5 giây mà không có dấu hiệu hư hỏng, tại áp suất được tính theo công thức sau:
P=2St/D
trong đó
P = áp suất thủy lực tính bằng N/mm2;
S = ứng suất cho phép của vật liệu, tức là;
110 N/mm2 đối với Loại I
45 N/mm2 đối với Loại II;
t = độ dày thành ống tính bằng mm; và
D = đường kính ngoài của ống tính bằng mm.
7. SỰ SẠCH SẼ BỀ MẶT BÊN TRONG
7.1 Khi được người mua yêu cầu, các ống dùng cho một số ứng dụng nhất định, chẳng hạn như dàn ngưng của hệ thống làm lạnh, phải tuân thủ các yêu cầu về độ sạch bên trong sau đây.
7.1.1 Khi một đoạn ống được rửa bên trong bằng clorofom cất lại hoặc tricloetylen cất lại, lượng cặn còn lại sau khi dung môi bay hơi không được vượt quá 0,194 g/m* diện tích bề mặt bên trong. Để thực hiện thử nghiệm, đổ 100 ml dung môi qua ống và thu lại. Tổng chiều dài ống được thử nghiệm không được nhỏ hơn 12,2 m, mặc dù tổng chiều dài này có thể đạt được bằng cách rửa nhiều đoạn riêng biệt và lần lượt đổ cùng một dung môi qua từng đoạn. Bay hơi dung môi trên nồi hấp hoặc bể nước nóng và sấy ở 110°C cho đến khi hơi hoàn toàn bay hết.
7.2 Để duy trì mức độ sạch này trong quá trình vận chuyển, xử lý và bảo quản, người mua có thể yêu cầu nhà sản xuất bịt kín hai đầu ống bằng nắp hoặc vật bịt.
8. DUNG SAI KÍCH THƯỚC
8.1 Các ống phải tuân theo các sai lệch cho phép về kích thước như quy định dưới đây:
| Đường kính ngoài | |
| Dưới 4,8 mm | ±0,05 mm |
| Từ 4,8 mm đến 95 mm (bao gồm) | ±0,08 mm |
| Trên 9,5 mm đến 15,9 mm (bao gồm) | ±0,10 mm |
| Độ dày thành ống | |
| Từ 0,50 mm đến 0,76 mm (bao gồm) | ±0,08 mm |
| Trên 0,76 mm đến 1,25 mm (bao gồm) | ±0,09 mm |
| Chiều dài | |
| Đến 0,5 m (bao gồm) | ±0,75 mm |
| Trên 0,5 m đến 1,0 m (bao gồm) | ±1,5 mm |
| Trên 1,0 m đến 2,0 m (bao gồm) | ±3,0 mm |
| Trên 2,0 m đến 3,0 m (bao gồm) | ±6,0 mm |
| Trên 3,0 m | +25,0 mm -0,0 mm |
9. CHẤT LƯỢNG GIA CÔNG
9.1 Các ống thành phẩm phải sạch, nhẵn và tròn cả bên trong lẫn bên ngoài, đồng thời không được có rỉ sét, vảy và các khuyết tật làm giảm khả năng gia công cũng như tính sử dụng. Các ống thành phẩm phải tương đối thẳng.
10. YÊU CẦU BỔ SUNG
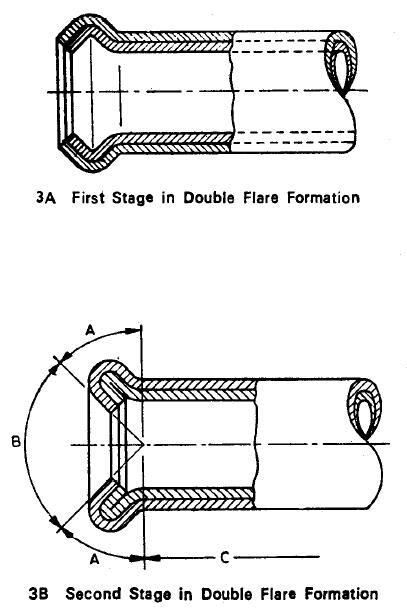
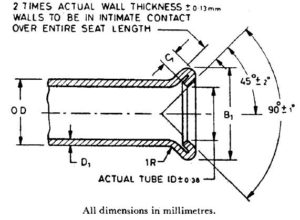
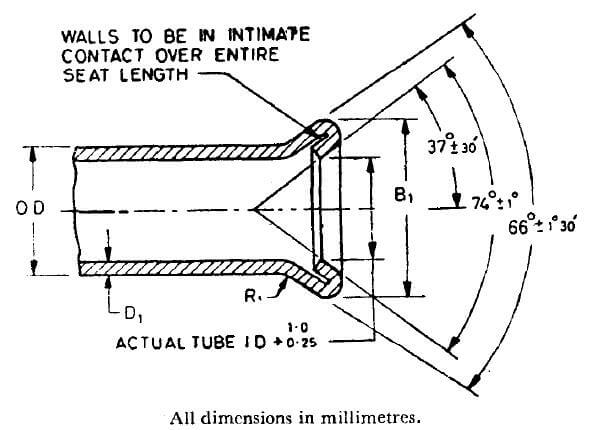
10.1 Thử nghiệm loe – Các ống loại 1 phải chịu được việc loe kép theo các kích thước được nêu trong Bảng 1 và Bảng 2. Việc loe kép phải được thực hiện trên các đầu ống vuông, đã được làm sạch ba via, bằng dụng cụ cầm tay hoặc máy ép, qua hai bước. Trong bước đầu tiên, một dụng cụ tạo phần phình ra (xem Hình 3A), trong khi ở bước thứ hai, một dụng cụ khác tạo hình cuối cùng (xem Hình 3B).
Ống không được nứt xuyên qua thành tại đường kính lớn nhất của mép loe. Có thể chấp nhận sự tách rời của mối nối chồng mép ở phần mép loe của ống chỉ trong khu vực A (xem Hình 3). Sự tách rời này không được vượt quá 3,0 mm về chiều dài và chỉ giới hạn ở phần độ dày ngoài. Không được phép tách mối nối ở các khu vực sau:
a) Khu vực B (mặt ghế loe, được xác định là bề mặt nằm trong góc 90°): bề mặt hình nón phải nhẵn và không có vết nứt hoặc các bất thường khác có thể gây rò rỉ sau khi lắp ráp.
b) Khu vực C (bề mặt nằm ngoài phần chiều dài của lớp kép bị nứt do loe).
| ĐƯỜNG KÍNH NGOÀI DANH NGHĨA | ĐƯỜNG KÍNH MÉP LOE KÉP, B1 | CHIỀU DÀI PHẦN PHÌNH RA C1, Tối thiểu | ĐỘ DÀY THÀNH D1, Tối đa | |
| Tối đa | Tối thiểu | |||
| 3,18 | 5,4 | 5,0 | 1 | 0,63 |
| 4,76 | 7,1 | 6,7 | 1 | 0,71 |
| 6,35 | 9,1 | 8,7 | 1 | 0,88 |
| 7,94 | 10,8 | 10,4 | 1,6 | 0,88 |
| 9,52 | 12,7 | 12,3 | 1,6 | 1,24 |
| 11,11 | 14,5 | 14,1 | 1,6 | 1,24 |
| 12,7 | 16,3 | 15,9 | 1,6 | 1,24 |
| 14,29 | 18,1 | 17,7 | 1,6 | 1,24 |
| 15,88 | 19,6 | 19,2 | 1,6 | 1,24 |
| ĐƯỜNG KÍNH NGOÀI DANH NGHĨA | ĐƯỜNG KÍNH MÉP LOE KÉP, B1 | CHIỀU DÀI PHẦN PHÌNH RA C1, Tối thiểu | ĐỘ DÀY THÀNH D1, Tối đa | |
| Tối đa | Tối thiểu | |||
| 3,18 | 5,1 | 4,6 | 0,8±0,5 | 0,63 |
| 4,76 | 7,1 | 6,6 | 0,8±0,5 | 0,71 |
| 6,35 | 9,1 | 8,6 | 0,8±0,5 | 0,88 |
| 7,94 | 10,9 | 10,2 | 0,8±0,5 | 0,88 |
| 9,52 | 12,4 | 11,7 | 1,0±0,5 | 1,24 |
| 12,7 | 16,7 | 16,0 | 1,0±0,5 | 1,24 |
| 15,88 | 20,0 | 19,3 | 1,0±0,5 | 1,24 |
10.2 Lớp phủ bên ngoài – Bề mặt ngoài của các ống phải có lớp phủ hợp kim chì-kẽm nhúng nóng hoặc lớp mạ kẽm điện phân theo yêu cầu của người mua. Khối lượng và các yêu cầu khác đối với lớp phủ phải được thỏa thuận giữa nhà sản xuất và người mua.
10.3 Hoàn thiện đầu ống – Khi được người mua yêu cầu, các ống thành phẩm phải có các đầu nhẵn, không có ba via.
11. GHI NHÃN
11.1 Các thông tin sau đây phải được ghi trên thẻ hoặc nhãn gắn chắc chắn vào các bó hoặc hộp chứa ống khi xuất hàng:
a) Tên hoặc thương hiệu của nhà sản xuất,
b) Kích thước, và
c) Loại ống.
11.1.1 Các ống cũng có thể được đánh dấu bằng Dấu Chứng Nhận ISI.
LƯU Ý – Việc sử dụng Dấu Chứng Nhận ISI được điều chỉnh bởi các quy định của Đạo luật Viện Tiêu Chuẩn Ấn Độ (Dấu Chứng Nhận) và các Quy tắc, Quy định ban hành theo đó. Dấu ISI trên các sản phẩm thuộc Tiêu Chuẩn Ấn Độ mang ý nghĩa đảm bảo rằng chúng đã được sản xuất phù hợp với các yêu cầu của tiêu chuẩn đó, dưới một hệ thống kiểm tra, thử nghiệm và kiểm soát chất lượng được thiết lập rõ ràng, do ISI xây dựng và giám sát, và do nhà sản xuất vận hành. Các sản phẩm mang dấu ISI cũng được ISI kiểm tra liên tục để đảm bảo tuân thủ tiêu chuẩn đó như một biện pháp bảo vệ bổ sung. Chi tiết về các điều kiện cấp giấy phép sử dụng Dấu Chứng Nhận ISI cho các nhà sản xuất hoặc nhà chế biến có thể được lấy từ Viện Tiêu Chuẩn Ấn Độ.
12. THÔNG TIN DO NGƯỜI MUA CUNG CẤP
12.1 Người mua phải nêu rõ trong yêu cầu hoặc đơn đặt hàng:
a) kích thước (đường kính ngoài, độ dày thành và chiều dài ống);
b) loại ống cần thiết;
c) mức độ sạch bề mặt bên trong nếu có yêu cầu;
d) lớp phủ bên ngoài nếu có yêu cầu; và
e) các yêu cầu đặc biệt, nếu có.