Bu standart, A 254 olarak belirlenmiş bir isimle yayımlanmıştır; ismin hemen ardından gelen sayı, ilk kabul edildiği yılı veya revizyon söz konusuysa son revizyon yılını gösterir. Parantez içindeki sayı, son yeniden onay yılını ifade eder. Üst indisi e ise, son revizyon veya yeniden onaydan bu yana yapılan editoryal değişikliği gösterir.
1. Kapsam
1.1 Bu spesifikasyon, genel mühendislik uygulamaları için uygun çift duvarlı, bakır lehimli çelik boruları kapsamaktadır; özellikle otomotiv, soğutma ve soba endüstrilerinde yakıt hatları, fren hatları, yağ hatları, ısıtma ve soğutma üniteleri gibi alanlarda kullanılır.
1.2 İnç-pound birimlerinde belirtilen değerler standart olarak kabul edilmelidir.
2. Referans Dokümanlar
2.1 ASTM Standartları:
A 370 Çelik Ürünlerin Mekanik Test Yöntemleri ve Tanımları2
E 30 Çelik, Dökme Demir, Açık Fırın Demiri ve İşlenmiş Demirin Kimyasal Analizi Yöntemleri3
E 59 Kimyasal Bileşimin Belirlenmesi İçin Çelik ve Demir Numune Alma Uygulaması
2.2 Otomotiv Mühendisleri Derneği Standardı:
J 533 Borular için Flanşlar
3. Sipariş Bilgileri
3.1 Bu spesifikasyon kapsamında malzeme siparişleri, istenen malzemeyi yeterince tanımlayabilmek için aşağıdaki bilgileri içermelidir:

3.1.1 Miktar (fit, metre),
3.1.2 Malzeme adı (bakır lehimli çelik boru),
3.1.3 Gerekli durumlarda tip (bkz. Şekil 1) (normalde tip belirtilmez),
3.1.4 Boyut (dış çap ve duvar kalınlığı; normalde iç çap belirtilmemelidir),
3.1.5 Uzunluk (belirli veya rastgele),
3.1.6 Gerekli durumlarda iç yüzey temizliği (bkz. Bölüm 8),
3.1.7 Gerekli durumlarda dış kaplama (bkz. Bölüm 7 ve Ek Şart S2) ve
3.1.8 Özel veya ek gereklilikler veya spesifikasyondan istisnalar.
4. İmalat
4.1 Çelik herhangi bir işlemle üretilebilir.
4.2 Alıcı tarafından belirli bir eritme yöntemi talep ediliyorsa, bu satın alma siparişinde belirtilmelidir.
4.3 Birincil eritme ayrı gaz çıkarma veya arıtma işlemleri içerebilir ve elektroslak yeniden eritme veya vakum ark yeniden eritme gibi ikincil eritmelerle devam edebilir. İkincil eritme kullanılıyorsa, ısı tek bir birincil ısıdan yeniden eritilen tüm külçeler olarak tanımlanmalıdır.
4.4 Çelik külçeler halinde dökülebilir veya şerit dökümle üretilebilir. Farklı cinslerdeki çelikler ardışık şerit dökümle üretildiğinde, ortaya çıkan geçiş malzemesinin tanımlanması zorunludur. Üretici, sınıfları kesin olarak ayıran kurulmuş bir prosedürle geçiş malzemesini uzaklaştırmalıdır.
4.5 Borular, çelik şeridin boru şeklinde bükülmesi ve daha sonra indirgen atmosferde bakır lehimlenmesiyle üretilmelidir.
4.6 Borular Şekil 1’de gösterildiği şekilde inşa edilmelidir.
4.7 Borular, üretici tarafından lehimlemeden sonra sızdırmazlık ve zararlı kusurlardan arındıklarından emin olmak için uygun şekilde test edilmelidir.
5. Kimyasal Bileşim
5.1 Çelik, Tablo 1’de belirtilen kimyasal bileşim gerekliliklerine uygun olmalıdır.
TABLO 1 Kimyasal Gereklilikler
| Element | Bileşim, % |
| Karbon | 0.05 ila 0.15 |
| Manganez | 0.27 ila 0.63 |
| Fosfor, maks | 0.035 |
| Kükürt, maks | 0.035 |
5.2 Isı Analizi—Her bir çelik ısısının element yüzdeliklerini belirlemek için çelik üreticisi tarafından analiz yapılmalıdır. İkincil eritme işlemleri kullanılıyorsa, ısı analizi, her bir birincil erimenin yeniden eritilmiş bir külçesinden veya bir külçenin yeniden eritilmiş ürünü üzerinden elde edilmelidir. Böylece belirlenen kimyasal bileşim veya boru ürünleri üreticisi tarafından yapılan ürün analizinden elde edilen bileşim, belirtilen gerekliliklere uygun olmalıdır.
5.3 Ürün Analizi—Bu nitelikteki borular genellikle kimyasal bileşiminde homojenlik eksikliği olan açık veya kapaklı çelikten üretilir. Bu nedenle, açıkça yanlış kullanım tespit edilmediği sürece ürün analizi için reddetme uygun değildir.
5.4 Analiz Yöntemleri—Tahkim amaçlı olarak E 30 Test Yöntemlerinde açıklanan yöntemler kullanılmalıdır. Bakır lehim metalinin varlığına ilişkin düzeltmeler mutlaka yapılmalıdır.
5.5 Ürün Analizi İçin Numuneler—Spektrografik analiz dışında, numuneler E 59 Uygulamasına göre alınmalıdır.
6. Mekanik Gereklilikler
6.1 Gerilme Testi—Üretilmiş boruların gerilme özellikleri (soğuk işlemden önce), Tablo 2’de belirtilen gerekliliklere uygun olmalıdır.
6.1.1 Gerekli numuneler ve gerilme testleri, A 370 Test Yöntemleri ve Tanımları uyarınca yapılmalıdır.
6.1.2 Numuneler oda sıcaklığında test edilmelidir.
6.1.3 Test numuneleri, düzelme, sıkma, genişletme veya diğer şekillendirme işlemlerinden önce veya boyuna kesilmeden önce bitmiş boruların uçlarından alınmalıdır. Numunelerin uçları pürüzsüz, çapaksız ve kusursuz olmalıdır.
6.1.4 Herhangi bir test numunesinde kusur veya hatalı işleme tespit edilirse, numune iptal edilebilir ve yerine başka bir numune alınabilir.
6.1.5 Verimlilik dayanımı, numunenin ölçü uzunluğunun %0.2’sine karşılık gelen kalıcı kaymada veya yük altında ölçü uzunluğunun toplam %0.5’lik uzamasında belirlenmelidir.
6.1.6 Herhangi bir test numunesinin uzama yüzdesi belirtilenden azsa ve kırılma parçasının, test öncesinde numuneye çizilen işaretlerle belirlenen ölçü uzunluğunun merkezinden 3⁄4 inç’ten (19.0 mm) daha uzakta olması durumunda, tekrar test izni verilir.
TABLO 2 Gerilme Gereklilikleri
| Özellik | Gereklilik |
| Gerilme dayanımı, min, psi (MPa) | 42 000 (290) |
| Verimlilik dayanımı, min, psi (MPa) | 25 000 (172) |
| Uzama, 2 inçte (50.8 mm), min, % | 25 |
6.2 Yassılama Testi—En az 21⁄2 inç (64 mm) uzunluğundaki bir boru parçası, iç yüzeyler temas edene kadar paralel plakalar arasında ezilmeli ve çatlak oluşmadan veya başka kusurlar göstermeden dayanmalıdır.
6.3 Genişletme Testi—Yaklaşık 4 inç (100 mm) uzunluğundaki bir boru parçası, genişletilmiş ucunun dış çapı %20 artana kadar 1/10 eğime sahip konik mandal üzerinde genişletilmeli ve çatlak veya başka kusurlar göstermeden dayanmalıdır. (Genişletme testinden önce boru dik kesilmeli, kenarları yuvarlatılmalı ve çapaklar alınmalıdır. Boru kalıp içinde sağlam ve dik tutulmalı, çekiç borunun eksenine doğru yönlendirilmelidir.)
6.4 Bükme Testi—Bitmiş boru, uygun bükme aparatları kullanıldığında, borunun dış çapının üç katı büyüklüğündeki merkez hattı yarıçapında bükülmeye rağmen, kıvrılmadan, çatlak oluşmadan veya başka kusurlar gelişmeden dayanmalıdır.
6.5 Basınç Dayanım Testleri—Her bir boru, patlamadan veya sızıntı yapmadan aşağıdaki iki dayanım testinden herhangi birine dayanabilmelidir:
6.5.1 Malzemeyi en az 16 000 psi (110 MPa) fiber gerilmesine maruz bırakacak iç hidrostatik basınç. Hidrostatik basınç aşağıdaki formülle belirlenir:
P = 2St/D
Burada:
P = hidrostatik basınç, psi (veya MPa),
S = kabul edilebilir fiber gerilmesi, 16 000 psi (110 MPa),
t = borunun gerçek duvar kalınlığı, inç (veya mm), ve
D = borunun gerçek dış çapı, inç (veya mm).
6.5.2 Deniz altında 225 ila 250 psi (1.55 ila 1.73 MPa) arasındaki hava basıncı.
7. Kaplama
7.1 Borular, üreticinin tercihine göre iç ve dış yüzeylerde bakır kaplamayla da temin edilebilir.
8. İç Yüzey Temizliği
8.1 Alıcı tarafından iç yüzey temizliği belirtildiğinde, soğutma kondenserleri gibi bazı kullanımlar için borular aşağıdaki iç temizlik gerekliliğine uygun olmalıdır:
8.1.1 Bir boru parçası, yeniden damıtılmış kloroform veya yeniden damıtılmış 1,1,1-trikloroetan ile içten yıkanırken, çözücünün buharlaştırılması sonucu kalan tortu, iç yüzeyin her inç karesinde 1.25×10⁻⁴ g’yi (her metrekarede 0.194 g) aşmamalıdır. Testi gerçekleştirmek için 100 mL çözücü borudan geçirilip toplanır. Test edilen boru uzunluğu toplamda 40 fit’ten (12 m) az olmamalıdır; ancak bu toplam uzunluk, birkaç ayrı parça üst üste yıkandığında ve aynı çözücü her birinden sırayla geçirildiğinde de sağlanabilir. Çözücü buhar veya sıcak su banyosunda buharlaştırılır ve buhar tamamen uzaklaşıncaya kadar 110°C’de (230°F) kurutulur.
8.2 Bu temizlik seviyesini nakliye, taşıma ve depolamada korumak için alıcı, üreticiden boru uçlarını kapaklar veya kapatıcılarla mühürlemesini talep edebilir.
9. Boyutsal Toleranslar
9.1 Borular, Tablo 3, Tablo 4 ve Tablo 5’teki kabul edilebilir sapmalara uygun olmalıdır.
10. İşçilik, Cila ve Görünüm
10.1 Hazır borular, içi ve dışı temiz, pürüzsüz ve yuvarlak olmalı, pas, kireç ve işleme ile kullanım özelliklerini bozan kusurlardan arındırılmış olmalıdır. Hazırlanan borular makul derecede düz olmalıdır.
TABLO 3 Dış Çap Gereklilikleri
| Belirlenen Dış Çap, inç (mm) | Sapmalar, inç (mm) |
| Artı veya Eksi | |
| 3⁄16’dan küçük (4.76) | 0.002 (0.051) |
| 3⁄16 (4.76) ile 3⁄8 (9.53) arası | 0.003 (0.076) |
| 7⁄16 (11.1) ile 5⁄8 (15.9) arası | 0.004 (0.102) |
TABLO 4 Duvar Kalınlığı Gereklilikleri
| Belirlenen Duvar Kalınlığı, inç (mm) | Sapmalar, inç (mm) |
| Artı veya Eksi | |
| 0.020 (0.51) ile 0.030 (0.76) arası | 0.003 (0.08) |
| 0.031 (0.79) ile 0.049 (1.24) arası | 0.0035 (0.09) |
TABLO 5 Uzunluk Gereklilikleri
| Belirlenen Kesim Uzunluğu, inç (m) | Sapmalar, inç (mm) |
| 18 (0.46) ve altı | ±0.03 (±0.76) |
| 18 (0.46) ile 40 (1.02) arası | ±0.06 (±1.52) |
| 40 (1.02) ile 80 (2.03) arası | ±0.12 (±3.05 ) |
| 80 (2.03) ile 120 (3.05) arası | ±0.25 (±6.35 ) |
| 120 (3.05) üzeri | +1.00 (+25.4), −0.0 |
11. Yeniden Testler
11.1 Herhangi bir grup veya partiye ait mekanik test sonuçları ilgili spesifikasyonda belirtilen gerekliliklere uymuyorsa, aynı gruptan veya partiden alınan orijinal sayının iki katı kadar ek borularla yeniden test yapılabilir; bu ek boruların her biri de belirtilen gerekliliklere uygun olmalıdır.
12. Yeniden İşlem
12.1 Herhangi bir grubu veya partiyi temsil eden bireysel borular veya seçilen borular test gerekliliklerine uymuyorsa, söz konusu bireysel borular veya grup veya parti yeniden işlenebilir ve tekrar teste sunulabilir. En fazla iki kez yeniden ısıtma işlemi yapılabilir.
13. Denetim
13.1 Alıcının temsilcisi olan denetçi, alıcının sözleşmesi kapsamında çalışmalar yürütülürken, üreticinin malzemenin imalatıyla ilgili tüm bölümlerine her zaman girebilir. Üretici, denetçiye malzemenin bu spesifikasyona uygun olarak tedarik edildiğinden emin olabilmesi için gerekli tüm kolaylıkları sağlamalıdır. Gerekli tüm testler ve denetimler, aksi belirtilmedikçe, sevkiyat öncesinde üretim yerinde yapılmalı ve fabrikanın işleyişine gereksiz şekilde müdahale etmeyecek şekilde yürütülmelidir.
14. Reddetme
14.1 Üreticiden alınan her bir boru uzunluğu alıcı tarafından incelenebilir ve eğer spesifikasyondaki gerekliliklere uygun değilse, boru reddedilebilir ve üreticiye bildirilir. Reddedilen boruların nasıl değerlendirileceği üretici ile alıcı arasında kararlaştırılmalıdır.
14.2 Şekillendirme işlemlerinde veya montaj sırasında hatalı olduğu tespit edilen malzeme ayrı tutulmalı ve malzemenin uygunluğu hakkında ortak değerlendirme yapılması için üreticiye bildirilmelidir. Bu tür malzemelerin nasıl değerlendirileceği ise karşılıklı anlaşmayla belirlenmelidir.
15. Sertifika
15.1 Alıcının siparişi üzerine, yetkili bir çalışan veya üreticinin temsilcisi tarafından imzalanmış bir test raporu, alıcıya sağlanmalıdır. Raporda spesifikasyon numarası, yıl tarihi ve sınıf, kimyasal analiz, sertlik ve gerilme testi sonuçları ile alıcı tarafından yazılı olarak belirtilen diğer testler yer almalıdır.
16. Ürün İşaretleme
16.1 Spesifikasyon numarası (işaretlemenin spesifikasyonun yıl tarihini içermesi zorunlu değildir), üreticinin adı veya markası ile borunun boyutu veya parça numarası, boruların gönderildiği demetlere veya kutulara sıkıca sabitlenmiş bir etiket veya işaret üzerinde belirtilmelidir.
16.2 Barkodlama—16.1’deki gerekliliklere ek olarak barkodlama da ek bir tanımlama yöntemi olarak kabul edilebilir. Alıcı, siparişte kullanılacak belirli bir barkodlama sistemini belirtebilir.
EK GEREKLİLİKLER
Aşağıdaki ek gerekliliklerden biri veya birkaçı, yalnızca alıcı tarafından talep, sözleşme veya siparişte belirtildiğinde geçerlidir. Bu ek gerekliliklerin detayları üretici ile alıcı arasında kararlaştırılmalıdır.
S1. Flare Testi
S1.1 Lehimli borular, SAE Standardı J 533’te gösterilen ölçülerde çift flare yapıldığında, flare’ın büyük çapındaki duvardan çatlaksız dayanmalıdır. Borunun flare uç kısmında yalnızca A bölgesinde (Şekil S1.1’e bakınız) dış tabaka bağlantısında bir ayrılma izin verilir. Bu ayrılma en fazla 0.12 inç (3.0 mm) uzunluğa sahip olmalı ve yalnızca dış kalınlıkla sınırlı olmalıdır. Aşağıdaki bölgelerde dikiş ayrılması kabul edilmez:
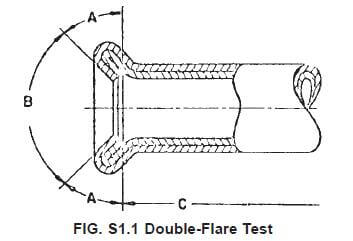
S1.1.1 B Bölgesi (flare oturuşu, 90° açı içindeki yüzey olarak tanımlanır); konik yüzey düzgün olmalı ve montaj sonrası sızdırmazlığa engel olabilecek çatlak veya diğer düzensizliklerden arındırılmalıdır.
S1.1.2 C Bölgesi (flare sonucu oluşan çift kalınlığın uzunluğunun ötesindeki yüzey).
S1.2 Flare oturuşunda, flare’in sızdırmazlığına zarar vermeyecek yüzeysel rastgele radyal çizgiler veya girintiler bulunabilir. Flare yapma aletlerinin aşınması veya aletlere yapışan talaş ya da kir nedeniyle oluşan tekrarlayan girintiler kabul edilmez. Flare oturuşunun fiziksel görünümü tartışmalı olduğunda, nihai karar, belirlenen tork seviyesinde basınç testine maruz kaldığında flare oturuşunun sızdırmazlık sağlayıp sağlamadığına göre verilir.
S2. Dış Kaplama
S2.1 Borunun dış yüzeyi sıcak daldırma yöntemiyle kurşun-kalay alaşım kaplamayla kaplanmalıdır. Kaplamanın ağırlığı ve bileşimi üretici ile alıcı arasında kararlaştırılmalıdır.
S3. Uç Sonu İşlemi
S3.1 Hazır boruların uçları pürüzsüz ve çapaksız olmalıdır.