1 Omfattning
Dessa specifikationer omfattar två typer av stålrör som är lämpliga för användning i fordon. Det finns krav på grundmetallen, de valfria beläggningsmaterialen och de belagda rören. Dessa krav gäller för produkten direkt från rörfabrikken och beläggningslinjerna, vilka ibland är separata anläggningar. Dessa rör används vid tillverkning av kundanpassade delar och montage. Det rekommenderas att dessa delar och montage valideras med avseende på korrosionsbeständighet, ledningsförmåga och kontinuitet, hållfasthet, utseende samt andra kritiska egenskaper som är unika för den specifika applikationen.
1.1 GM123M.
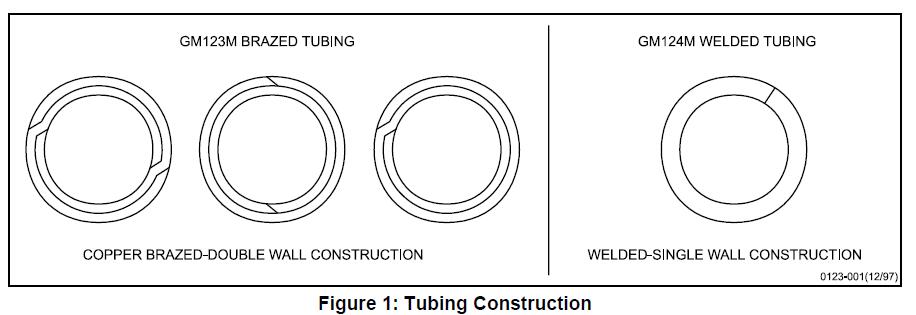
Omfattar dubbelväggiga rör där båda väggarna och skarvarna kopparlöds i en reducerande atmosfär för att producera rör som är lämpliga för hydrauliska ledningar. Det bör inte användas för bränsleledningar eftersom restkoppar kan bidra till bildandet av sur gas. Se Figur 1.
1.2 GM124M.Omfattar enkelväggiga rör där skarven är elektriskt motståndssvetsad. Det rekommenderas för bränsleledningar, servostyrningsledningar, transmissionsoljekylarledningar, smörjoljeledningar, vakuumledningar med mera. Se Figur 1.
1.3 Koder för rörspecifikation.
Det rekommenderas att koderna i punkt 3.1 används på ritningar och inköpsorder för att ange rörtyp, ytterdiameter, väggtjocklek, tillverkningsutförande och inre diametersbeläggning.
1.4 Typisk applikation.
GM123M används vanligtvis för hydrauliska bromsledningar medan GM124M vanligtvis används för bränsleledningar, servostyrningsledningar, transmissionsoljekylarledningar, smörjoljeledningar, vakuumledningar med mera.
2 Referenser
Obs: Endast de senaste godkända standarderna gäller om inget annat anges.
2.1 Externa standarder/specifikationer.
ASTM A254
SAE J463
ASTM A875
SAE J526
ASTM B117
SAE J527
ASTM B750
SAE J533
ASTM E8
SAE J1290
SAE J403
2.2 GM-standarder/specifikationer.
9985670
GM9505P
GM4298P
GM9508P
GM4465P
GM9509P
GM4653M
GM9540P
GM6277M
GMW3001
GM9071P
GMW3059
GM9102P
2.3 Ytterligare referenser.
Information om GMPT-bränslen erhålls genom att kontakta GM Powertrain Materials Engineering.
• GMPT-6-006 TF2-bensin
• GMPT-5-005 Bio-diesel
• GMPT-5-001 #2 Diesel
• GMPT-6-019 Oxiderad bensin
• GMPT-6-023 E85 låg pH
3 Krav
3.1 Allmänna krav.
Grundmaterialet för rören ska vara kallvalsat 1006-, 1008- eller 1010-stål enligt SAE J403. Lödmaterialet bör vara koppar eller kopparlegering enligt SAE J463, Kopparlegering UNS C51000.
GM123M (I/II/III/IV/V)
GM124M (I/II/III/IV/V/VI)
‘I’ = Första elementet i parentesen, antingen B eller W.
B = Lödd, W = Svetsad
‘II’ = Ytterdiameter på lödda eller svetsade rör (mm)
‘III’ = Väggtjocklek (mm)
‘IV’ = Tillverkningsprocess (*)
‘V’ = Automotiv
‘VI’ = Inre diametersbeläggning(**)
(*) Processförkortelser:
A = Glödgad
P = Obehandlad
U = Obearbetad (svetsad)
G = Zink-aluminium-legeringsmetallbeläggning
F = Kopparfusad
E = Förlängd korrosionsskyddsbeläggning
N = Extruderad Nylon 11 eller 12
C = Kopparpläterad – Standardkopparpläteringstjocklek är minst 0,009 mm. Om annan tjocklek än standard krävs, ska siffror anges direkt efter bokstaven C, t.ex. C13 indikerar minst 0,013 mm.
(**) Förkortelser för inre diameter
Tom = Obehandlad
P = Obehandlad
Ni = Nickelpläterad
Exempel:
GM124M (W/6,00/0,7/AGE/V/Ni) – anger svetsat enkelväggigt rör, 6 mm ytterdiameter, 0,7 mm väggtjocklek, glödgat rör, skyddat mot korrosion med en basbeläggning av zink-aluminium-legering följt av ett överlack, godkänt för fordonsapplikation, med nickelpläterad innerdiameter.
3.2 Mekaniska egenskaper.
Följande krav gäller endast för de vanligaste stålrörstyperna; det vill säga svetsat-glödgat och lödat-fabriksfärdigt. Egenskaper för andra rörklasser, såsom mekaniskt svetsade rör eller arbetshärdade rör, ska specificeras genom särskild överenskommelse mellan leverantör och köpare.
3.2.1 Dragprov ska utföras på färdiga rör enligt testmetoderna för rör som beskrivs i ASTM E8. Dragegenskaperna ska uppfylla SAE J526 för svetsade rör och SAE J527 för lödda rör.
3.2.2 Rören ska kunna expanderas över en konisk mandrel med lutningen 1:10 tills ytterdiametern vid det expanderade ändstycket ökar med 20% utan att sprickor uppstår eller defekter visas (ASTM A254, paragraf 6.3). Innan expansionstestet ska rören klippas raka, kantarna rundas och gratar avlägsnas. Röret ska hållas stadigt och rakt i formen, och slagen måste följa rörets axel.
3.2.3 Om inget annat anges ska rören klara följande interna statiska hydrauliska tryck:
• Upp till 10,0 mm ytterdiameter………………..35 MPa
• Över 10,0 upp till 16,0 mm ytterdiameter…….15 MPa
Obs: Senare kallbearbetning av röret (spolning, rätning, böjning, dragning med mera) kommer att öka rörets hållfasthet och hårdhet. Betydligt högre hållfasthet och hårdhet för specifika applikationer kan uppnås genom kallbearbetning eller hårdbearbetning av röret.
3.3 Dimensioner.
Rören ska överensstämma med de dimensioner och toleranser som angivits av beställaren.
3.3.1 Svetsade rör.
Nominell diameter och väggtjocklek ska överensstämma med de angivna i SAE J526. Maximal ytterdiameter för zink-aluminium-legering plus Nylon 11 eller 12 som toppbeläggning, GN, återfinns i Tabell 2.
3.3.1.1 Nickelpläterad svetsvältskiva.
För att säkerställa god återflöde av nickel vid svetsen är det viktigt att svetsvälten har en jämn tvärsnittsprofil och minimala dimensionskrav. Ange höjden på svetsvälten (Den typiska svetsvälthöjden ska vara 0,15 mm eller mindre. Fortsätt övervaka svetsvälthöjden tills ett maximalt krav fastställts).
Typiska exempel på god respektive oönskad svetsvältsprofil visas nedan i Figur 2.

3.3.2 Lödda rör.
Nominell diameter och väggtjocklek ska överensstämma med de angivna i SAE J527. Maximal ytterdiameter för zink-aluminium-legering plus Nylon 11 eller 12 som toppbeläggning, GN, återfinns i Tabell 2.
3.3.3 Flankändar.
3.3.3.1 SAE-flankändar ska överensstämma med dimensionerna och toleranserna som anges i SAE J533.
3.3.3.2 ISO-flankändar ska överensstämma med dimensionerna och toleranserna som anges i SAE J1290.
3.3.3.3 FLANKÄNDAR. I fallet med GM123M (inverterad flanka) ska rörens flankändar överensstämma med de kompletterande kraven i ASTM A254, avsnitt S1.
3.4 Ytbehandlingar.
Ytbehandlingen på insidan och utsidan av rören ska överensstämma med den specificerade behandlingen som visas i Tabell 1.
Tabell 1: Kodex för externa ytbehandlingar och krav
| Finish | Finishkod | Beskrivning och materialkrav | |||||||||||||||
| Plain | P | Ingen beläggning; endast grundmetall (1006, 1008 eller 1010 stål enligt SAE J403) | Zink-aluminiumlegering | G | Hot-dip zink-aluminiumlegeringsbeläggning. Kemisk sammansättning: 5 % aluminium-resten zink enligt ASTM B750 Beläggningsmassa: 50 g/m2 enligt ASTM A875, avsnitt 8. Tjockleken ska vara minst tre mikrometer någonstans på röret enligt Appendix A. | Zink-aluminiumlegering – Utökad korrosionsskydd | GE | Zink-aluminiumlegering som beskrivs ovan, följt av en godkänd förbehandlingsprocess och en godkänd aluminiumrik epoxibeläggning. Tjockleksmätningar: Den aluminiumriktiga epoxifärgen i GE-finishen ska ha en minsta tjocklek av tre mikrometer någonstans på röret, mätt enligt procedurerna i Appendix A. Faktisk tjocklek på beläggningarna i GE-finishen ska övervakas omkrets- och längsgående för varje rörledning. En provtagningsplan ska hänvisas till i kontrollplanen. | Kopparplätering | C | Elektropläterat rör | Zink-aluminiumlegering – Extruderad nylon 11 eller 12 | GN | Zink-aluminiumlegering som beskrivs ovan, följt av ett toppskikt av nylon 11 eller 12. Utseende: Toppskiktet ska vara jämnt i färg och fritt från diskontinuiteter såsom flödeslinjer, nypor, krater eller onormal grovhet. Toppskiktet ska vara svart i färg om inget annat anges på konstruktionsritningen Filmens tjocklek: Toppskiktet av nylon 11 eller 12 ska ha en minsta tjocklek av 150 μm vid mikroskopisk undersökning enligt Appendix A. Maximal tjocklek på beläggningen ska kontrolleras utifrån max OD (Tabell 2). Faktisk tjocklek på beläggningarna i GN-finishen ska övervakas omkrets- och längsgående för varje rörledning. En provtagningsplan ska hänvisas till i kontrollplanen. | Andra | Z | TBA |
Obs: GN-toppskikt bör inte användas i system för flytande bränsle förrän fullständig materialgodkännande har erhållits för sådana applikationer.
Tabell 2: Maximal OD för GN-beläggning
| Rörsstorlek, nominell (mm) | Belagd rörs OD, max (mm) | 4.76 | 5.28 | 6 | 6.65 | 6.35 | 6.87 | 7.94 | 8.46 | 8 | 8.52 | 9.53 | 10.05 | 10 | 10.52 | 11.11 | 11.65 | 12.7 | 13.24 | 14.29 | 14.83 | 15.88 | 16.42 |
3.5 Miljöresistens (GE, GN och Ni).
3.5.1 Saltmisttest (GM4298P).
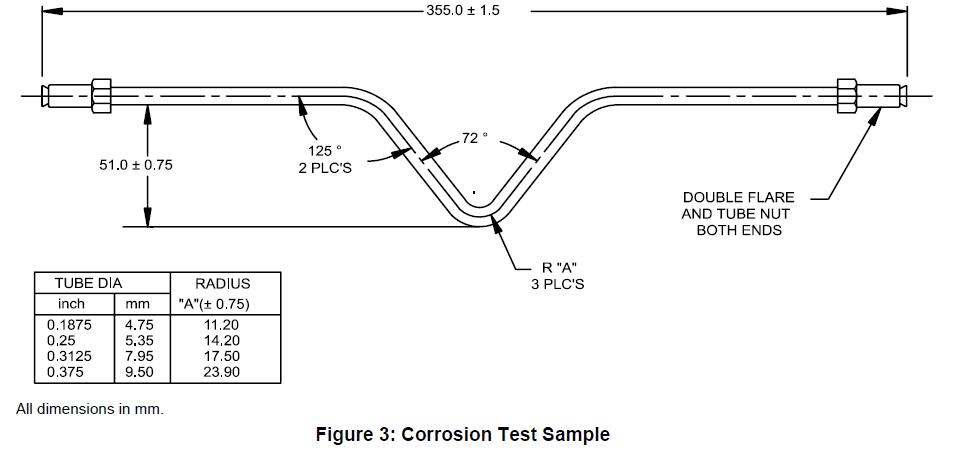
Belagda rör ska genomgå följande korrosionstester och utvärderingsmetoder. Alla korrosionstester ska utföras på fabrikationsdetaljer eller på testprovet i Figur 3. Testprover enligt Figur 3 ska placeras i testkammaren med den formade böjen nedåt men utan kontakt med testfästet, om inte annat anges. Fabrikationsdetaljer ska placeras i testkammaren enligt överenskommelse mellan testfaciliteten och granskningsmyndigheten. Frekvensen för alla korrosionstester ska dokumenteras i kontrollplanen.
Obs: Ytliknande föroreningar kan orsaka missfärgning i ett korrosionstest. Missfärgning utan korrosion ska inte registreras som ett korrosionsfel.
3.5.1.1 Zink-aluminiumlegering – Utökad korrosionsskydd (GE).
GE-rören med utökat korrosionsskydd måste klara 1000 timmars saltmistexponering enligt GM4298P utan mer än 1,5 mm creepback (se GM9102P) från längsgående skrivarlinjer och utan något annat förlorat vidhäftningsförmåga efter GM4298P-exponering och luftblåsning.
3.5.1.2 Zink-aluminiumlegering – Extruderad nylon 11 eller 12 (GN) Lågtemperatur chip-resistens plus saltmist (GM9508P, GM4298P).
Utsätt formade rörprov (se Figur 3) för chip-resistens-testet, GM9508P, metod B, fem gånger vardera. Rören ska placeras i gravelometern så att planet skapat av böjen är parallellt med panelen. Inom 24 timmar efter gravelometerexponering ska proverna placeras i saltmist enligt ASTM B117 eller GM4298P.
Rören får inte uppvisa någon grundmetallkorrosion som sträcker sig mer än 1 mm från det gravelförstärkta området efter 2000 timmar. Oomrörda områden ska vara fria från rost efter 2000 timmar.
3.5.2 Fuktestning (GM4465P, GM9071P).
Rör med utökat korrosionsskydd (GE) ska genomgå 96 timmars fuktestning enligt GM4465P. Direkt efter fuktesten ska rören torkas av och tapevidhäftningstestas enligt GM9071P, dock ska en linjär skriva göras längsgående på röret. Vidhäftningen ska vara minst 99 %.
3.5.3 Niklade (Ni) fuktestning (GM4465P, GM9071P).
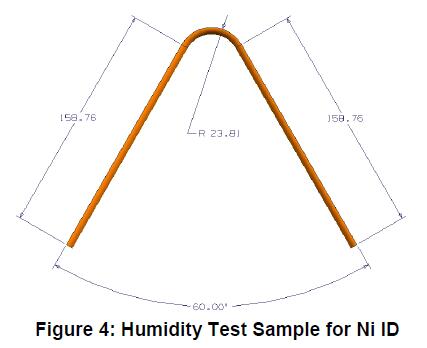
Den nickelpläterade ID-beläggningen ska utsättas för följande fuktest med hjälp av 100 mm raka provstycken och på testprover enligt Figur 4. Tre testprover av varje konfiguration ska delas längsgående, vilket exponerar de inre ytor av röret. De skurna kanterna på provstücken ska skyddas noggrant för att förhindra rostutsläpp. Proverna ska placeras i testkammaren med de inre ytorna uppåt. De raka provstücken ska placeras ungefär i 30° vinkel mot lodräta positionen för att möjliggöra avrinning av fukt. Nickelbeläggningen måste klara 168 timmars fuktexponering enligt GM4465P utan rödrost utanför svetszonen (värmeberörda området). Eventuell korrosion
inom svetszonen (värmeberörda området) kräver godkännande från GM Materials Engineering.
3.5.4 Lösningsmedelstest (GM9509P).
Rör med utökat korrosionsskydd (GE), när de MEK-lösningsmedelstestas enligt GM9509P, ska uppvisa betyget ett eller bättre efter 50 dubbla gnuggningar. Detta test ska utföras på varje produktionsbatch av rör och dokumenteras i kontrollplanen. En produktionsbatch definieras i kvalitetssystemsdokumenten.
3.5.5 Fluidresistens.
3.5.5.1 Rör med utökat korrosionsskydd (GE) får inte uppvisa någon mjukning eller filmdefekter när de doppas i 24 timmar i bromsvätska (GM4653M), TF2-bensin (GMPT-6-006), biodiesel (GMPT-5-005), #2 diesel (GMPT-5-001), oxiderad bensin (GMPT-6-019) och E85 låg pH (GMPT-6-023). Detta test ska utföras med bromsvätska minst en gång i veckan på produktionsdelar eller prov enligt Figur 3 och dokumenteras i kontrollplanen.
Obs: Information om GMPT-bränslen kan erhållas genom att kontakta GM Powertrain Materials Engineering. Bränslen måste köpas från GM-godkända leverantörer. Använd den senaste suffixnivån för varje bränsle, enligt GM Powertrain ingenjören.
3.5.5.2 Zink-aluminiumlegering – Extruderad nylon 11 eller 12 (GN).
3.5.5.2.1 Provförberedelse.
Proven ska vara minst 80 mm långa. Gör två parallella snitt 2,4 ± 0,1 mm ifrån varandra längsgående på röret med en Stanley-verktygkniv med #99E-blad eller motsvarande. Snitten måste gå igenom nylonlagret och primeren ner till substratet längs hela rörets längd. Placera sex prover per vätska i en förseglingsbar behållare. Fyll burken med den rekommenderade vätskan från Tabell 3 så att ungefär hälften av varje prov är nedsänkt. Förseglings behållaren. Blötlägg proven under den rekommenderade tiden och temperaturen enligt Tabell 3. Efter den rekommenderade blötläggningsperioden tar du ut proven ur vätskan och torkar dem med en pappershandduk.
Tabell 3: Fluidresistens
| Vätska | Tid (h) | Temp (°C) | |||||||||
| Destillerat vatten | 504 | 23 ± 2 | |||||||||
| Bromsvätska (GM4653M) | 504 | 60 ± 2 | |||||||||
| Oxiderad bensin (GMPT-6-019) | 504 | 23 ± 2 | |||||||||
| TF2 (GMPT-6-006) | 504 | 23 ± 2 | |||||||||
| Bio-diesel (GMPT-5-005) | 504 | 23 ± 2 | |||||||||
| #2 Diesel (GMPT-5-001) | 504 | 23 ± 2 | E85 Low pHe (GMPT-6-023) | 504 | 23 ± 2 | Motorfläckskydd (GM6277M) | 504 | 23 ± 2 | Fönsterputsmedel (9985670) | 504 | 23 ± 2 |
3.5.5.2.2 Procedure för avskiljning av beläggning.
Använd en verktygskniv och gör ett vinkelrätt snitt mellan de två parallella snitten nära änden av provet som var neddykt i vätskan. Med knivbladets kant i det vinkelräta snittet, försök att lyfta eller dra loss nylonremsan tills du kan greppa den med en tång eller liknande. Dra loss tills antingen remsan går sönder eller har tagits bort längs hela rörets längd. Om remsan inte togs bort helt, upprepa proceduren från ångänden av provet.
3.5.5.2.3 Acceptanskriterier.
Det får inte finnas några tecken på bubblor eller delaminering av nylonen innan avskiljningsproceduren. Efter avskiljningsproceduren anses provet godkänt om nylonremsan går sönder. Om den inte går sönder måste remsan uppvisa koherent brytning av grundfärget. Koherent brytning definieras som synliga tecken på att grundfärgen sitter kvar på nylonremsan och rörets underlag.
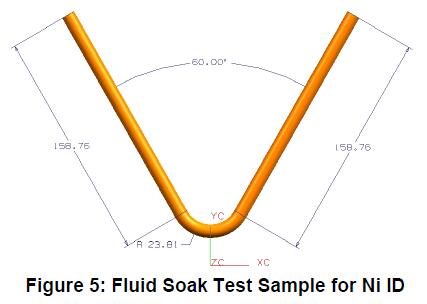
3.5.5.3 Elektropläterad nickelbeläggning på insidan. De nickelpläterade rören med pläterad insida ska utsättas för nedanstående vätskor med hjälp av 100 mm långa raka prover och testprover enligt Figur 5. Tre testprover av varje konfiguration ska utsättas i 504 h vid 60°C (90°C för bio-diesel och #2 diesel) när de är fyllda till hälften med följande vätskor: bio-diesel (GMPT-5-005), #2 diesel (GMPT-5-001), oxiderad bensin (GMPT-6-019), korrosiv tvåfasig bensin (GMPT-6-020*) och E85 Low pHe (GMPT-6-023). Efter 504 h i vätska ska proverna delas längsigt och undersökas – inget rostangrepp eller porighet får förekomma utanför svetszonen (värmeberörda zonen). Eventuella rostangrepp inom svetszonen (värmeberörda zonen) kräver godkännande från GM Materials Engineering.
Obs: Information om GMPT-bränslen erhålls genom kontakt med GM Powertrain Materials Engineering. Bränslen måste köpas från GM-godkända leverantörer. Använd den senaste suffixversionen för varje bränsle, enligt GM Powertrain-ingenjören.
3.5.6 Cyklisk korrosionstestning (GM9505P, cykel J eller GM9540P).
3.5.6.1 Rör med utökad korrosionsskydd (GE) ska genomgå en prestandatest bestående av korrekt formade rörprover (se Figur 3) som utsätts för 10 cykler (20 veckor) av GM9505P cykel J eller för GM9540P, testtidsvaraktighet D. Efter cykling måste rören klara ett trycktest på 14 MPa för rör med ytterdiameter upp till 10,0 mm eller 7 MPa för rör med ytterdiameter över 10 mm. För att testet ska vara giltigt får det inte förekomma korrosion inifrån som orsakar ett misslyckande i trycktestet. Därför rekommenderas att rördelarna fastsätts i en solid aluminiumblock för att hålla systemet slutet under exponeringen.
Vidare är det acceptabelt att täta delarna med vax för att dessa delar ska fungera vid trycktestet.
Den minsta acceptabla frekvensen för detta test ska avtalas mellan leverantören och GM:s kontaktperson och dokumenteras i den kvartalsvisa PPAP-inlämningen.
3.5.6.2 Zink-aluminiumlegering – extruderad nylon 11 eller 12 (GN).
Knivsnitt plus cyklisk korrosion GM9505P, cykel J, 10 cykler (20 veckor). Använd raka rör med standardkopplingar, rita parallella linjer, 4 cm långa och 2,4 ± 0,1 mm ifrån varandra, nära mitten. Inom 24 h efter ritningen utför man cyklisk korrosion enligt GM9505P, cykel J, 10 cykler (20 veckor). Efter cyklingen måste rören klara ett trycktest på 14 MPa för rör med ytterdiameter upp till 10,0 mm eller 7 MPa för rör med ytterdiameter över 10 mm. För att testet ska vara giltigt får det inte förekomma korrosion inifrån som orsakar ett misslyckande i trycktestet. Därför rekommenderas att rördelarna fastsätts i en solid aluminiumblock för att hålla systemet slutet under exponeringen.
Vidare är det acceptabelt att täta delarna med vax för att dessa delar ska fungera vid trycktestet.
Resultaten ska rapporteras tillsammans med inlämningen för tekniskt godkännande.
3.6 Form, storlek och kvalitet.
Automobilrör av stål ska vara kommersiellt rund, släta och fria från rost samt defekter som försämrar bearbetning eller användbarhet. Svetsknöl på rörets ytterdiameter kan accepteras efter överenskommelse med enskilda inköpare. Denna får dock inte överskrida ytterdiameter-toleransen och får inte störa flerbildningsprocessen eller skapa läckagesäkra kopplingsledningar. En knöl på insidan är tillåten men måste hållas till ett minimum enligt god svets- eller lödpraxis. Vid specificerade längder ska dessa vara rimligt raka och ändarna ska vara fria från grus.
3.6.1 Rör som används som hydrauliska bromsrör ska ha intern renhet som motsvarar högst 0,20 g per kvadratmeter av den inre ytan enligt ASTM A254, avsnitt 8 Intern ytrenhet.
3.6.2 Alla beläggningar ska tåla normal formning, hantering och lagring utan tecken på nötning, flagnande eller förlust av vidhäftning till grundmetallen. Längsgående eller perifer polering som uppstår vid bearbetning och hantering är acceptabel.
3.7 Särskilda krav.
Särskilda krav gällande dimensioner, ytbehandlingar, fysikaliska egenskaper eller applikationer ska vara överenskomna mellan leverantören och inköparen.
3.8 Förpackning och märkning.
Materialet ska levereras enligt inköparens specifikation. Behållarna ska tydligt märkas med leverantörens namn och adress, materialspecifikationsnummer och -namn, inköpsordernummer, nettovikt samt annan information som anges av inköparen.
4 Tillverkningsprocess
Inte tillämpligt.
5 Regler och föreskrifter
5.1 Alla material som tillhandahålls enligt denna specifikation måste uppfylla kraven i GMW3001, Regler och föreskrifter för materialspecifikationer.
5.2 Alla material som tillhandahålls enligt denna specifikation måste uppfylla kraven i GMW3059, Restriktioner och rapporteringspliktiga ämnen för detaljer.
6 godkända leverantörer
Ingenjörskvalifikationer från en godkänd leverantör krävs för denna specifikation. Endast de leverantörer som finns listade i GM Materials File (dvs. MATSPC) under detta specifikationsnummer har av ingenjörsavdelningen godkänts för att uppfylla kraven i denna specifikation.
Bilaga A – En procedur för att mäta tjockleken på det dubbla beläggningsskiktet på stålrör för fordon
A1 Omfattning
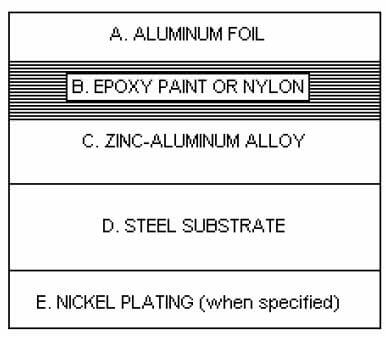
Proceduren används för att fastställa överensstämmelse med en specificerad minimibeläggningstjocklek och för att etablera korrelation med utrustning som används för att övervaka beläggningstjockleken i produktionen. Beläggningsystemet består av ett substrat av lågkolstål med antingen en blank eller Ni-pläterad invändig yta och en ytteryta belagd med en zink-aluminiumlegering, följt av en aluminiumrik epoxibeläggning eller en extruderad Nylon 11- eller 12-beläggning. Ytskikten kan hittas listade i GM123M/GM124M under tabell 1, beteckningar (GE), (GN) eller (Ni). Proceduren används för att fastställa överensstämmelse med en specificerad minimibeläggningstjocklek och för att etablera korrelation med utrustning som används för att övervaka beläggningstjockleken i produktionen. Beläggningsystemet består av ett substrat av lågkolstål med antingen en blank eller Ni-pläterad invändig yta och en ytteryta belagd med en zink-aluminiumlegering, följt av en aluminiumrik epoxibeläggning eller en extruderad Nylon 11- eller 12-beläggning. Ytskikten kan hittas listade i GM123M/GM124M under tabell 1, beteckningar (GE), (GN) eller (Ni).
A2 Referenser
GM123M
GM124M
A3 Använd utrustning
A3.1 Metallograf.
A3.2 Metallurgisk polerutrustning.
A4 Provberedning
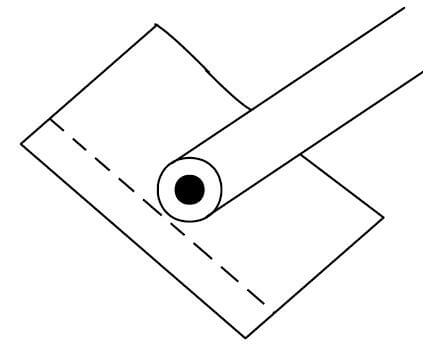
Rören ska kapas på flera tvärgående positioner för att kontrollera om minimibeläggningstjockleken uppfylls. Kapytorna ska avgrusas, rengöras och torkas. Varje kapstycke omsluts separat med aluminiumfolie, och folien formas sedan med fingrarna runt delen (se Figur A1) innan montering. Endast ett lager folie behövs, och röret ska täckas helt, med försiktighet så att folien inte punkteras. Överskott av veck och överlappningar bör ligga ovanför polerplanets yta. Vara noggrann vid monteringen och se till att varje kapstycke är vinkelrätt mot polerplanet. Proven ska komprimeras i en form med hjälp av ett termohärdande pulver, till exempel dialylftalat. Komprimeringsformningen bidrar även till att folien formsätts tight mot beläggningens kontur, vilket ger utmärkt kantsäkerhet och en väl definierad gränsyta. Formen(sarna) bör kylas långsamt till rumstemperatur för att undvika att kanterna lossnar.
A5 Proceduren
A5.1 Metallografisk beredning.
A5.1.1 Det monterade kapstycket slipas med en serie successivt finare slipmedier, börjande med 180-kornigt papper, sedan 320 och slutligen 600-kornigt, med generös vattenflöde som smörjmedel. All slipning utförs med lätt till måttlig tryckkraft för att minimera smettning av beläggningen.
A5.1.2 Formen sköljs mellan varje slipoperation för att avlägsna grova partiklar från föregående steg. Det hindrar också kontaminering av efterföljande slip- och polerrondeller.
A5.1.3 Provet ska roteras 90 grader mellan varje slipsteg för att minimera utdragning av mjukare beläggningar och förhindra smettning av gränsytan mellan epoxifärgen eller nylonen och zink-aluminiumbeläggningen samt mellan zink-aluminiumbeläggningen och stålet.
A5.1.4 Efter sista slipningsoperationen sköljs ordentligt, spolas med alkohol och torkas innan den slutliga poleringssekvensen.
A5.1.5 Slutpoleringen utförs med dukrondeller och diamantpolermedel. Rekommenderad sekvens är 6 mikron, sedan 3, 1 och 0,25 mikron. En 0,05-mikrons alumina-suspension kan användas som sista steg om en repfri yta önskas. Däremot är alumina alkalisk och kan orsaka missfärgning av zinkskalet, vilket försvårar mätning av beläggningstjockleken. Därför rekommenderas att detta steg utelämnas tills beläggningstjockleksmätningarna är avslutade.
A5.1.6 Måttlig tryckkraft appliceras endast tillräckligt länge för att ta bort eventuella repor från föregående steg. Rotera provet 90 grader mellan varje polerrondell för att säkerställa att beläggningens integritet inte rubbas.
A5.1.7 Provet sköljs mellan varje mikrongrad för att avlägsna eventuell förorening från föregående steg, på samma sätt som vid slipningsprocessen. Efter avslutad polering tvättas formen med mild tvål, sköljs och torkas noggrant med metanol.
A5.2 Metallografisk undersökning och tjockleksmätningar.
A5.2.1 Det beredda provet inspekteras på metallografen för att säkerställa att formen är relativt repfri och att beläggningsskikten sitter fast på röret. Varje gränsyta mellan beläggningsskikten ska ha god kontrast utan smettning eller utdragning av mikrostrukturella komponenter.
A5.2.2 Välj en lämplig förstoring för att tydligt kunna urskilja de två beläggningsskikten längs periferin av det tvärsnittade röret, samt nickelskiktet på insidan, när det är angivet. Mätningarna görs vanligtvis vid 500 eller 1000 gånger förstoring.
A5.2.3 Inför en passande mätraster i ljusbilden för att mäta tjockleken hos varje skikt. Kalibrera rastern med en känd mikrometerskala eller -skiva innan några mätningar genomförs.
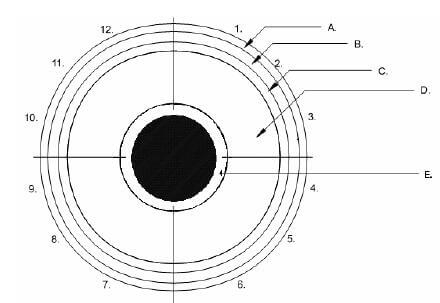
A5.2.4 Dela rörets periferi i fyra separata kvadranter. Markera skarvarna där aluminiumfolien möts vid kl. 12. Därefter, medurs, markeras varje efterföljande sektor vid kl. 3, 6 och 9 i förhållande till kl. 12-positionen. I varje kvadrant gör man tre slumpmässiga mätningar som inkluderar den minsta tjockleksvärdet (se Figur A2 och A3). Rapportera alla tre mätningarna per kvadrant, totalt 12 mätningar, för både zink-aluminium- och epoxifärg- eller nylonbeläggningen, samt för nickelplätering när den är angiven.
A5.2.5 Registrera alla tjockleksvärden och jämför dem med motsvarande avsnitt i GM123M/GM124M. De obligatoriska minimibeläggningstjocklekarna är följande:
| Kod | GE/P | GN | GE/Ni |
| Zink-aluminiumlegering (min μm) | 3.0 | 3.0 | 3.0 |
| Aluminiumrik epoxifärg (min μm) | 3.0 | – | 3.0 |
| Nylon 11 eller 12 (min μm) | – | 150 | – |
| Nickel | – | – | 3.0 |