1. OMFANG
Denne SAE-standarden er utformet for å fastsette enhetlige metoder for testing av visse typer karbonstål- og legertstålrør som er oppført i 2.1.1. De angitte test- og ytelseskriteriene som gjelder for hver type rør er spesifisert i de respektive SAE J-spesifikasjonene.
2. REFERANSER
2.1 Gjeldende publikasjoner
Følgende publikasjoner inngår som en del av denne informasjonsrapporten i det omfang som er angitt. Den nyeste utgaven av hver publikasjon skal anvendes.
2.1.1 SAE-publikasjoner
Tilgjengelig fra SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tlf: 877-606-7323 (innenfor USA og Canada) eller 724-776-4970 (utenfor USA), www.sae.org.
SAE J356 Sveisede, flash-kontrollerte lavkarbonstålrør normalisert for bøyning, dobbel flaring og beading
SAE J518 Hydrauliske flensrør-, rør- og slangekoblinger, fire-bolt split-flens-type
SAE J524 sømløse lavkarbonstålrør glødet for bøyning og flaring
SAE J525 sveisede og kaldtrukne lavkarbonstålrør glødet for bøyning og flaring
SAE J526 sveisede lavkarbonstålrør
SAE J527 loddete dobbeltveggede lavkarbonstålrør
SAE J533 flare til rør
SAE J1065 Nominelle referansearbeidstrykk for stålhydraulikkrør
SAE J1453-1 Spesifikasjon for O-ring face seal-koblinger: Del 1—Rørkoblingsdetaljer og felles krav til ytelse og tester
SAE J1453-2 Spesifikasjon for O-ring face seal-koblinger: Del 2—Krav, dimensjoner og tester for stålunioner, skott, svingbare koblinger, loddeslanger, lokk og koblinger med ISO 6149-2 metriske stiftender
SAE J1453-3 Spesifikasjon for O-ring face seal-koblinger: Del 3—Krav, dimensjoner og tester for stålunioner, skott, svingbare koblinger, loddeslanger, koblinger, lokk og koblinger med SAE J1926-2 tomme-stiftender
SAE J2435 Sveisede, flash-kontrollerte SAE 1021-karbonstålrør, normalisert for bøyning, flaring og beading
SAE J2467 sveisede og kaldtrukne SAE 1021-karbonstålrør, normalisert for bøyning og flaring
SAE J2592 karbonstålrør for generell bruk—Forståelse av ikke-destruktiv testing av karbonstålrør
SAE J2613 sveisede, flash-kontrollerte høyfast lavlegeringsstål hydraulikkrør, subkritisk glødet for bøyning, dobbel flaring og bøyning
SAE J2614 sveisede og kaldtrukne høyfast lavlegeringsstål hydraulikkrør, subkritisk glødet for bøyning og flaring
SAE J2832 sveisede, flash-kontrollerte høyfast (690 MPa strekkfasthet) lavlegeringsstål hydraulikkrør, stressrelativert glødet for bøyning og dobbel flaring
SAE J2833 sveisede og kaldtrukne høyfast (690 MPa strekkfasthet) lavlegeringsstål hydraulikkrør, stressrelativert glødet for bøyning og flaring
2.1.2 ASTM-publikasjoner
Tilgjengelig fra ASTM International, 100 Barr Harbor Drive, P.O. Box C700, West Conshohocken, PA 19428-2959, Tlf: 610-832-9585, www.astm.org.
ASTM A 370 Standardmetoder og definisjoner for mekanisk testing av stålprodukter
ASTM A 450/A 450M Standardspesifikasjon for generelle krav til karbon-, ferritisk legerings- og austenittisk legeringsstålrør
ASTM E 8 Testmetoder for strekktesting av metalliske materialer
ASTM E 8M Testmetoder for strekktesting av metalliske materialer [metrisk]
2.2 Relaterte publikasjoner
Følgende publikasjoner er kun til informasjonsformål og utgjør ikke en obligatorisk del av dette dokumentet.
2.2.1 SAE-publikasjoner
Tilgjengelig fra SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tlf: 877-606-7323 (innenfor USA og Canada) eller 724-776-4970 (utenfor USA), www.sae.org.
SAE J514 Hydrauliske rørkoblinger
SAE J1290 Bilhydraulisk bremsesystem—Metriske rørkoblinger
SAE J2551 Anbefalte praksiser for anvendelse av metalliske rørledninger for væsker
SAE J2593 Informasjonsrapport for installasjon av væskerør og koblinger
SAE J2658 Metalliske rørledningsenheter for fluidkraft og generell bruk—Testmetoder for metalliske rørledningsenheter for hydraulisk fluidkraft
2.2.2 ISO-publikasjoner
Tilgjengelig fra ANSI, 25 West 43rd Street, New York, NY 10036-8002, Tlf: 212-642-4900, www.ansi.org.
ISO 2944 Fluidkraftsystemer og komponenter—Nominelle trykk
ISO 3304 Sømløse presisjonsstålrør med plane ender—Tekniske leveringsbetingelser
ISO 3305 Sveisede presisjonsstålrør med plane ender—Tekniske leveringsbetingelser
ISO 4397 Koblinger og tilknyttede komponenter—Nominelle ytre diametre på rør og nominelle indre diametre på slanger
ISO 4399 Koblinger og tilknyttede komponenter—Nominelle trykk
ISO 4406 Hydraulisk fluidkraft—Væsker—Metode for koding av nivået av forurensning med faste partikler
ISO 5598 Fluidkraftsystemer og komponenter—Ordliste
ISO 6162-1 Hydraulisk fluidkraft—Flenskoblinger med split- eller helflensklemmer og metriske eller tomme-skruer—Del 1: Flenskoblinger for bruk ved trykk fra 3,5 MPa (35 bar) til 35 MPa (350 bar), DN 13 til DN 127
ISO 6162-2 Hydraulisk fluidkraft—Flenskoblinger med split- eller helflensklemmer og metriske eller tomme-skruer—Del 2: Flenskoblinger for bruk ved trykk fra 35 MPa (350 bar) til 40 MPa (400 bar), DN 13 til DN 51
ISO 6605 Tester og testprosedyrer
ISO 8434-1 Metalliske rørkoblinger for fluidkraft og generell bruk—Del 1: 24° kompresjonskoblinger
ISO 8434-2 Metalliske rørkoblinger for fluidkraft og generell bruk—Del 2: 37° flare-koblinger
ISO 8434-3 Metalliske rørkoblinger for fluidkraft og generell bruk—Del 3: O-ring face seal-koblinger
ISO 8434-4 Metalliske rørkoblinger for fluidkraft og generell bruk—Del 4: 24° konuskoblinger med ring-loddede nipler
ISO 10583 Testmetoder for rørkoblinger
ISO 10763 Stålrør med plane ender, sømløse og sveisede—Dimensjoner og nominelle arbeidstrykk
3. TESTPROSEDYRER
Med mindre annet er spesifisert, skal testprosedyrene beskrevet i den aktuelle utgaven av ASTM A 370 Standardmetoder og definisjoner for mekanisk testing av stålprodukter følges.
Imidlertid, ved uoverensstemmelser mellom ASTM-spesifikasjonene og de her beskrevne, har denne SAE-spesifikasjonen førsteprioritet.
3.1 Testfrekvens
Det er mange faktorer som kan påvirke den nødvendige frekvensen av disse testene, inkludert:
a. Rørdimensjon
b. Produksjonskvote
c. Type produksjonsutstyr
d. Produksjonsmetoder
e. Sluttbruk
f. Material
Derfor er det produsentens og brukerens ansvar å fastsette testtype og testfrekvens som sikrer at rørene overholder SAE-standarden samt brukerens behov og krav.
4. TESTPRØVER
I samsvar med ASTM A 370 Standardmetoder og definisjoner for mekanisk testing av stålprodukter skal testprøver for mekaniske tester være glatte i endene og fri for feil. Hvis en testprøve fremstår med grat, feil eller mangelfull bearbeiding før testing, kan den forkastes og en ny prøve velges. Testprøver skal tas fra rør som ikke har gjennomgått etterfølgende operasjoner etter å ha blitt produsert i henhold til den aktuelle spesifikasjonen. Alle tester skal utføres ved romtemperatur.
5. YTTELSESTESTER
Testene som er oppført i dette avsnittet velges og utføres etter avtale mellom leverandør og kunde.
5.1 Flattrykkingstest
Testprøver med en lengde på omtrent 75 mm skal ikke sprekke eller vise noen feil når de flattrykkes mellom parallelle plater til en avstand som tilsvarer tre ganger veggstykkelsen i det testede området. For sveisede rør skal sveisen plasseres i 90° vinkel til påvirkningsretningen. Overfladiske brudd som skyldes mindre overflatefeil skal ikke regnes som grunn til avvisning.
5.2 Omvendt flattrykkingstest
Testprøver skal splittes langsgående i 90° på hver side av sveisen. Området som inneholder sveisen skal åpnes og flattrykkes med sveisen i punktet med maksimal bøyning. Det skal ikke foreligge tegn til sprekkdannelser eller avskalling av metall, eller mangel på sveisedypning eller overlapp som skyldes flashkontroll eller fjerning av flash i sveisen.
5.3 Bøyningstest
Hvis bøyning kreves, skal kunden angi en passende testmetode ved kjøpet.
5.4 Ekspansjonstest
Testprøver skal utsettes for ekspansjon over en herdet konisk plug med en helling på 0,1 til 1,0, inntil den ytre diameteren er utvidet med 25% uten tegn til sprekkdannelser eller feil.
5.5 Flaringstest
5.5.1 SAE J533 37° og 45° flare
5.5.1.1 Dobbel flare—Metode A
Testseksjoner med firkantede og avgratede ender skal tåle å bli dobbeltflarede i den ene enden til de dimensjonene som er angitt i SAE J533. Testseksjonen skal holdes fast og rettvinklet i formen og stempelet mens den presses ned, og skal følges parallelt med rørets akse. Flaren vist i figur 1 skal ikke vise tegn til splitting eller feil.
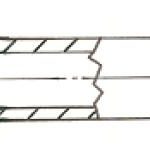
FIGUR 1 – DOBBEL FLARE 37 GRADER – METODE A
(REF: SAE J533)
5.5.1.2 Dobbel flare—Metode B
Testseksjoner med firkantede og avgratede ender skal tåle å bli enkeltflarede i den ene enden til de dimensjonene som er angitt i SAE J533. Testseksjonen skal holdes fast og rettvinklet i formen og stempelet mens den presses ned, og skal følges parallelt med rørets akse. Flaren vist i figur 2 skal ikke vise tegn til splitting eller feil, bortsett fra at en separasjon av det ytre overlappet er tillatt så lenge den ikke overstiger 3,1 mm i lengde og er begrenset til den ytre tykkelsen.
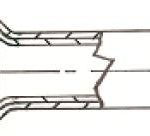
FIGUR 2 – DOBBEL FLARE 37 GRADER DOBBEL VEGG – METODE B
(REF: SAE J533)
5.5.1.3 Enkelt flare
Prøveseksjoner med firkantede og avgratete ender skal tåle å bli enkeltflaret i den ene enden til de dimensjonene som er vist i SAE J533. Prøveseksjonen skal holdes fast og vinkelrett i formen og stansen, mens den presses ned, og skal føres parallelt med rørets akse. Flaren vist i figur 3 skal ikke vise tegn til sprekker eller feil.
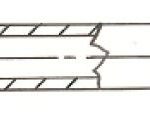 FIGUR 3 – 37° ENKELTFLARET RØR
(REF: SAE J533)
5.5.2 SAE J1453 ORFS og SAE J518 flarer
5.5.2.1 Dobbel flare
Prøveseksjoner med firkantede og avgratete ender skal tåle å bli dobbeltflaret i den ene enden til de dimensjonene som er vist i SAE J1453 og SAE J518 flarer. Prøveseksjonen skal holdes fast og vinkelrett i formen og stansen, mens den presses ned, og skal føres parallelt med rørets akse. Flaren vist i figur 4 skal ikke vise tegn til sprekker eller feil.
FIGUR 4 – ORFS DOBBELTFLARET RØRENDEN
(REF: SE SAE J1453 OG SAE J518 FLARER)
5.5.2.2 Enkelt flare
Prøveseksjoner med firkantede og avgratete ender skal tåle å bli enkeltflaret i den ene enden til de dimensjonene som er vist i SAE J1453 og SAE J518 flarer. Prøveseksjonen skal holdes fast og vinkelrett i formen og stansen, mens den presses ned, og skal føres parallelt med rørets akse. Flaren vist i figur 5 skal ikke vise tegn til sprekker eller feil.
FIGUR 5 – ORFS ENKELTFLARET RØRENDEN
(REF: SE SAE J1453 OG SAE J518 FLARER)
5.6 Hardhetstest
Hardhetstester skal utføres på innvendig overflate av prøveeksemplarer. Denne testen er ikke påkrevd for rør med en nominell veggtykkelse under 1,7 mm. Slike rør skal oppfylle alle andre mekaniske egenskaper og ytelseskrav.
5.7 Trekking
Testprosedyrene beskrevet i den aktuelle utgaven av ASTM E 8—Testmetoder for trekkingstester av metalliske materialer eller ASTM E 8M—Testmetoder for trekkingstester av metalliske materialer [metrisk] skal følges.
5.8 Forlengelsestest
Hvis prosentandelen forlengelse av prøveeksemplaret er lavere enn det som er spesifisert i den aktuelle rørspesifikasjonen, og/eller noen del av bruddet er mer enn 19 mm fra midten av målelengden, angitt ved innritede merker på prøven før testing, tillates en ny test.
5.9 Gjennomgangstrykkstest
Når det kreves, skal røret testes hydrostatisk til to ganger sitt beregnede referansearbeidstrykk med forholdet 4:1. Denne gjennomgangstrykkstesten vil utsette materialet for et passende spenningsnivå for å bestemme rørets evne til å fungere innenfor sine elastiske grenser. Det skal ikke være tegn til svikt, og det testede eksemplaret må beholde sin dimensjonelle størrelse. Testtrykkene skal bestemmes etter følgende derivat av SAE J1065-formelen for referansearbeidstrykk for hydrauliske stål-rør:
Brystetrykk – Pb = Rm,min * In (D/d) (Eq. 1)
Gjennomgangstrykk −Pp = Pb/2 (Eq. 2)
hvor:
Pb er det nominelle statiske referansebrystetrykket i MPa (megapascal)
Pp er det nominelle referansegjennomgangstrykket i MPa (megapascal)
Rm, min er den minimale strekkfastheten
In er den naturlige logaritmen, også kalt log e
D er den nominelle ytre diameteren på røret
d er den nominelle indre diameteren på røret
Ingen rør skal testes ved et hydrostatisk trykk over 35 MPa, med mindre dette er spesifisert og gjensidig avtalt mellom leverandør og kunde.
MERKNAD: Disse formlene og de avledede nominelle referansegjennomgangstrykkene gjelder kun for rør beregnet for hydrauliske applikasjoner, hvor alle har et minimumsforhold på 50 % mellom minimal flytegrense og minimal strekkfasthet. Ved beregning av nominelle referansegjennomgangstrykk for rørmaterialer der dette forholdet er lavere enn 50 %, bør formelene i SAE J1065 Trykkklasser for hydrauliske rør og koblinger, “Vedlegg A”, benyttes.
5.10 Ikke-destruktiv elektronisk testing
I stedet for den hydrostatiske testen, når det er gjensidig avtalt mellom kjøper og produsent, skal alle rør testes ved å føre dem gjennom en ikke-destruktiv elektronisk test (som virvlstrøm, flukslekkasje eller ultralyd), som er i stand til å oppdage defekter som ville hindre røret i å bestå den hydrostatisk gjennomgangstrykkstesten. Røret skal oppfylle kravene som angitt i ASTM A 450/A 450M Standardspesifikasjon for generelle krav til karbon-, ferrittisk legerings- og austenittisk legeringsstålrør, paragraf 24.10 Evaluering av ufullkommenheter. Se SAE J2592 Karbonstålrør for generell bruk—Forståelse av ikke-destruktiv testing for karbonstålrør for informasjon om ulike typer og bruksområder av ikke-destruktiv elektronisk testing for rør.