0. FORORD
0.1 Denne indiske standarden ble vedtatt av Indian Standards Institution den 15. juli 1976, etter at utkastet var blitt ferdigstilt av Steel Tubes, Pipes and Fittings Sectional Committee og godkjent av Structural and Metals Division Council.
0.2 Det har lenge vært et behov for kobbersølte stålrør som spesielt brukes i bil-, kjøle- og komfyrindustrien til drivstofflinjer, bremselinjer, oljelinjer og i varme- og kjøleenheter. Det er å håpe at denne standarden vil gi nødvendig veiledning til industrien og brukerne.
0.3 Ved utarbeidelsen av denne standarden er det hentet bistand fra ASTM: A 254-1970 ‘Spesifikasjon for kobbersølte stålrør’ utgitt av American Society for Testing and Materials.
0.4 For å avgjøre om en bestemt krav i denne standarden er oppfylt, skal den endelige verdien, observert eller beregnet, som uttrykker resultatet av en test eller analyse, avrundes i samsvar med IS : 2-1960*. Antallet signifikante siffer som beholdes i den avrundede verdien, bør være det samme som antallet i den spesifiserte verdien i denne standarden.
1. OMFANG
1.1 Denne standarden omfatter to klasser av kobbersølte stålrør som er egnet for generelle ingeniørbruk, særlig i bil-, kjøle- og komfyrindustrien til drivstofflinjer, bremselinjer, oljelinjer, varme- og kjøleenheter osv.
2. LEVERING AV MATERIALE 2.1 Generelle krav knyttet til levering av kobbersølte stålrør skal være i samsvar med IS : 1387-1967.
3. FABRIKKASJON
3.1 Stålet skal være aluminiumsreddusert, rimmet eller kappet stål og skal fremstilles ved open hearth-, elektrisk ovn-, basis oxygen- eller en kombinasjon av disse prosessene.
3.2 Rørene skal fremstilles ved å rulle elektrolytisk kobberbelagt stålstrekk i form av rør og deretter søte i en reduserende atmosfære.
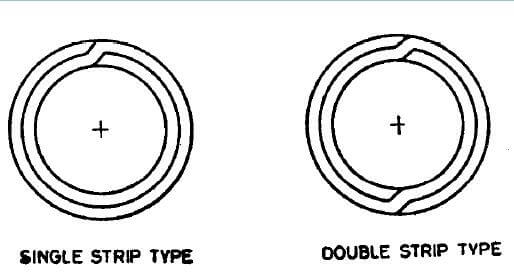
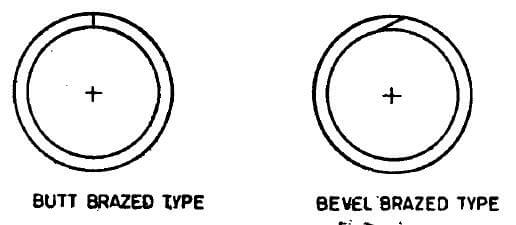
3.3 Klasse 1-sølte rør skal konstrueres som vist på Fig. 1.
3.4 Klasse 2-sølte rør skal konstrueres som vist på Fig. 2.
4. KEMISKE KRAV
4.1 Stålet skal, når det analyseres i samsvar med relevante deler av IS: 228, oppfylle følgende krav:
| Element | Prosent, maks |
| Karbon | 0,10 |
| Mangan | 0,50 |
| Fosfor | 0,035 |
| Svovel | 0,035 |
4.2 Hver herd skal analyseres av stålfabrikanten for å fastslå prosentandelen av elementene spesifisert i 4.1. Den slik fastsatte kjemiske sammensetningen skal rapporteres til stålkjøperen eller hans representant og skal være i samsvar med de spesifiserte kravene.
5. MEKANISKE KRAV
5.1 Trekkestest – Prøvestykker skal tas fra endene av rørene (før kaldbearbeiding) og testes i samsvar med IS : 1894-1972 og skal oppfylle følgende krav:
| Trekkestyrke | 290 N/mm2, min |
| Stivhet | N/mm2, min |
| Elongasjon på en målelengde på 65 mm | N/mm2, min |
5.2 Flateprøve – Testen skal utføres i samsvar med IS : 2328-1963:. En ring på minst 65 mm lengde, skåret fra en ende av hvert utvalgte rør, skal under kulde presses flatt mellom to parallelle flater uten å vise sprakk eller feil, inntil innerveggene møtes. I tilfelle klasse 2-rør skal sømmen plasseres slik at den får mest mulig deformasjon ved flatpressing.
5.3 Ekspansjonstest – Den skal utføres i samsvar med IS : 2335-1963. Et rørstykke på omtrent 50 mm lengde skal tåle å bli utvidet over en konisk mandrel eller konus med en innbefattet vinkel på 30°, inntil ytre diameter ved det utvidede endestykket øker med 20 prosent uten å sprekke eller vise andre feil. Før ekspansjonstesten skal rørene kuttes rett, ha avrundet kant og bli avgriset. Røret og konusen skal forbli konsentriske under ekspansjonstestene.
5.4 Bøyetest – Testen skal utføres i samsvar med IS : 2329-1963*. Røret som velges til testen, skal tåle å bli bøyd rundt en sylinderform gjennom 360°, med sveisefugen i 90°-vinkel mot bøyeflaten. Formens diameter skal være seks ganger den ytre diameteren. Prøvestykket skal tåle denne testen uten å knekke, sprekke eller få andre feil.
5.5 Bøyeskjæretest – Hvis et avskåret stykke rør bøyes for hånd i form av en hårnål (søm på innsiden), og det ved reversering av bøyekurven i en retning vinkelrett på bøyearmen sklir, skal verken veggene i røret separeres eller sømmen sprekke.
5.6 Ikke-destruktiv testing – Rørene skal kontrolleres 100 prosent for søm og overflatefeil ved ikke-destruktiv testing under produksjonen (se IS : 4853-1968 og IS : 7343-1974).
6. HYDRAULISK TEST
6.1 Hvert rør skal tåle en hydraulisk test i 5 sekunder uten tegn til svikt, ved et trykk beregnet etter følgende ligning:
P=2St/D
der
P = hydraulisk trykk i N/mm2;
S = tillatt spenning i materialet, det vil si;
110 N/mm² for klasse I
45 N/mm² for klasse II;
t = veggtykkelsen på røret i mm; og
D = den ytre diameteren på røret i mm.
7. RENHET AV INNERSIDE
7.1 Når det er spesifisert av kjøperen, skal rør til visse bruksområder, for eksempel kjøle- og kondensatorer, overholde følgende krav til innvendig renhet.
7.1.1 Når en rørstump vaskes innvendig med redistillert kloroform eller redistillert trikloretylen, skal resten som gjenstår etter fordampning av løsningsmiddelet ikke overstige 0,194 g/m* av innvendig overflate. For å utføre testen heller du 100 ml løsningsmiddel gjennom røret og samler det opp. Den totale lengden på røret som testes skal være minst 12,2 m, selv om denne totallengden kan oppnås ved å vaske flere separate rørstykker og helle det samme løsningsmiddelet gjennom hvert av dem etter hverandre. Fordamp løsningsmiddelet i dampbad eller varmt vannbad og tørk ved 110°C til alle damper er helt borte.
7.2 For å opprettholde dette nivået av renhet under frakt, håndtering og lagring, kan kjøperen be produsenten om å forsegle røroppene med lokk eller propper.
8. DIMENSJONSTOLERANSER
8.1 Rør skal overholde tillatte variasjoner i dimensjoner som angitt nedenfor:
| Utvendig diameter | |
| ±0,05 mm | |
| 4,8 mm til og med 95 mm | ±0,08 mm |
| Over 9,5 mm til og med 15,9 mm | ±0,10 mm |
| Veggtykkelse | |
| 0,50 mm til og med 0,76 mm | ±0,08 mm |
| Over 0,76 mm til og med 1,25 mm | ±0,09 mm |
| Lengde | |
| Til og med 0,5 m | ±0,75 mm |
| Over 0,5 m til og med 1,0 m | ±1,5 mm |
| Over 1,0 m til og med 2,0 m | ±3,0 mm |
| Over 2,0 m til og med 3,0 m | ±6,0 mm |
| Over 3,0 m | +25,0 mm -0,0 mm |
9. ARBEIDSKVALITET
9.1 Ferdige rør skal være rene, glatte og sirkulære både innvendig og utvendig, og de skal være fri for rust, skorpe og defekter som forringer bearbeiding og bruksegenskaper. Ferdige rør skal være rimelig rette.
10. SUPPLEMENTÆRE KRAV
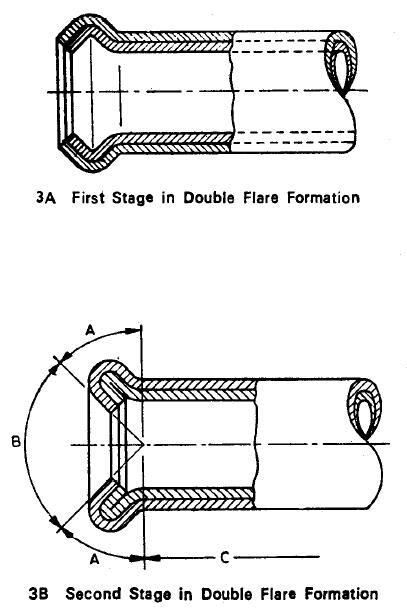
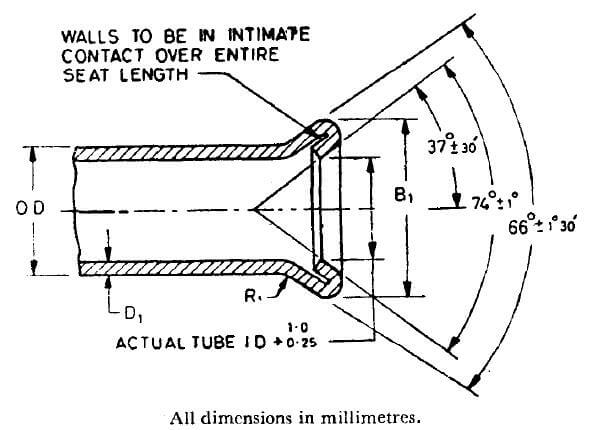
10.1 Flaretest – Klasse 1-rør skal tåle å bli dobbeltflaret til dimensjonene vist i Tabell 1 og Tabell 2. Dobbeltsprengingen skal utføres på firkantede, avgratede røroppener, ved hjelp av et håndverktøy eller en motorisert presse, i to trinn. I første trinn former et verktøy oppspretten (se Fig. 3A), mens et annet verktøy gir den endelige formen i andre trinn (se Fig. 3B).
Rørene skal ikke sprekke gjennom veggen ved flarens største diameter. En separasjon av det ytre overlappskjøtet er tillatt på den sprengte enden av røret kun i område A (se Fig. 3). Denne separasjonen skal ikke overstige 3,0 mm i lengde og skal begrenses til bare den ytre tykkelsen. Samskjøtningssprekking er ikke tillatt i følgende områder:
a) Område B (flare-setet, definert som overflaten innenfor 90° inkludert vinkel): konisk overflate skal være jevn og fri for sprekker eller andre uregelmessigheter som kan forårsake lekkasjer etter montering.
b) Område C (overflaten utenfor lengden av den doble tykkelsen som blir sprukket av flare).
| NOMINELL UTVENDIG DIAMETER | DOBBELTFLARE DIA, B1 | SPRENGTE LENGDE C1, Min | VEGGTYKKELE D1, Maks | |
| Maks | Min | |||
| 3,18 | 5,4 | 5,0 | 1 | 0,63 |
| 4,76 | 7,1 | 6,7 | 1 | 0,71 |
| 6,35 | 9,1 | 8,7 | 1 | 0,88 |
| 7,94 | 10,8 | 10,4 | 1,6 | 0,88 |
| 9,52 | 12,7 | 12,3 | 1,6 | 1,24 |
| 11,11 | 14,5 | 14,1 | 1,6 | 1,24 |
| 12,7 | 16,3 | 15,9 | 1,6 | 1,24 |
| 14,29 | 18,1 | 17,7 | 1,6 | 1,24 |
| 15,88 | 19,6 | 19,2 | 1,6 | 1,24 |
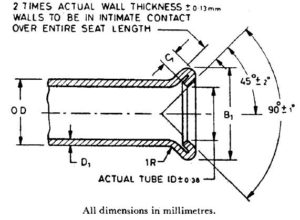
| NOMINELL UTVENDIG DIAMETER | DOBBELTFLARE DIA, B1 | SPRENGTE LENGDE C1, Min | VEGGTYKKELE D1, Maks | |
| Maks | Min | |||
| 3,18 | 5,1 | 4,6 | 0,8±0,5 | 0,63 |
| 4,76 | 7,1 | 6,6 | 0,8±0,5 | 0,71 |
| 6,35 | 9,1 | 8,6 | 0,8±0,5 | 0,88 |
| 7,94 | 10,9 | 10,2 | 0,8±0,5 | 0,88 |
| 9,52 | 12,4 | 11,7 | 1,0±0,5 | 1,24 |
| 12,7 | 16,7 | 16,0 | 1,0±0,5 | 1,24 |
| 15,88 | 20,0 | 19,3 | 1,0±0,5 | 1,24 |
10.2 Ytre belegg – Rørets utvendige overflate skal ha et belegg av varmdyppet bly-tinn-legering eller galvanisk sink, slik kjøperen har spesifisert. Vekt og andre krav til belegget skal avtales mellom produsenten og kjøperen.
10.3 Endefinish – Når det er spesifisert av kjøperen, skal ferdige rør ha glatte ender fri for grater.
11. MERKING
11.1 Følgende informasjon skal merkes på en tag eller etikett som er trygt festet til buntene eller esken der rørene sendes:
a) Produsentens navn eller varemerke,
b) Størrelse, og
c) Klasse på rørene.
11.1.1 Rørene kan også merkes med ISI-sertifiseringsmerket.
MERKNAD – Bruken av ISI-sertifiseringsmerket er regulert av bestemmelsene i Indian Standards Institution (Certification Marks) Act og reglene og forskriftene som er fastsatt i henhold til denne loven. ISI-merket på produkter som omfattes av en indisk standard gir forsikring om at de er produsert i samsvar med kravene i den aktuelle standarden, under et veldefinert system for inspeksjon, testing og kvalitetskontroll som er utarbeidet og overvåket av ISI og operert av produsenten. ISi-merkede produkter kontrolleres også kontinuerlig av ISI for å sikre samsvar med standarden som en ytterligere sikkerhet. Detaljer om vilkårene for å gi lisens til bruk av ISI-sertifiseringsmerket til produsenter eller foredlere kan fås fra Indian Standards Institution.
12. INFORMASJON SOM SKAL LEVERES AV KJØPEREN
12.1 Kjøperen skal angi i sin forespørsel eller bestilling:
a) størrelsen (utvendig diameter, veggtykkelse og lengde på rørene);
b) den nødvendige rørklassen;
c) innvendig renhet der det kreves;
d) ytre belegg der det kreves; og
e) eventuelle spesielle krav.