1 범위
이 사양은 자동차 용도에 적합한 두 가지 유형의 강관을 다룹니다. 기본 금속, 선택적 코팅 재료 및 코팅된 강관에 대한 요구사항이 포함되어 있습니다. 이러한 요구사항은 관 제조 공장과 코팅 적용 라인에서 출하되는 제품에 적용되며, 이 두 시설은 때로는 별도로 운영됩니다. 본 강관은 맞춤형 부품 및 조립품 생산에 사용됩니다. 해당 부품 및 조립품은 부식 성능, 전도성 및 연속성, 강도, 외관 및 특정 응용 분야에 고유한 기타 중요한 특성에 대해 검증하는 것이 권장됩니다.
1.1 GM123M.
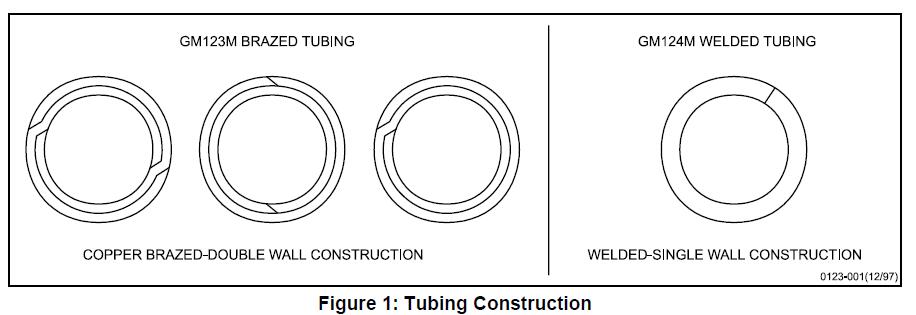
두 개의 벽과 이음매가 환원 분위기에서 구리 브레이징 처리되어 유압 라인에 적합한 강관을 생산하는 이중벽 구조 강관을 다룹니다. 잔류 구리가 산성 가스 형성에 기여할 수 있으므로 연료 라인에는 사용하지 않아야 합니다. 그림 1을 참조하십시오.
1.2 GM124M.전기 저항 용접으로 이음매를 접합한 단일벽 구조 강관을 다룹니다. 연료 라인, 파워 스티어링 라인, 변속기 오일 쿨러 라인, 윤활유 라인, 진공 라인 등에 권장됩니다. 그림 1을 참조하십시오.
1.3 강관 지정 코드.
강관 유형, 외경, 벽 두께, 제조 상태 마감 및 내부 직경(ID) 코팅을 지정하기 위해 도면 및 구매 주문서에 3.1항의 코드를 사용하는 것이 권장됩니다.
1.4 일반적인 적용 분야.
GM123M은 일반적으로 유압 브레이크 라인에 사용되는 반면, GM124M은 연료 라인, 파워 스티어링 라인, 변속기 오일 쿨러 라인, 윤활유 라인, 진공 라인 등에 일반적으로 사용됩니다.
2 참고 문헌
참고: 별도로 명시되지 않는 한 최신 승인 표준만 적용됩니다.
2.1 외부 표준/사양.
ASTM A254
SAE J463
ASTM A875
SAE J526
ASTM B117
SAE J527
ASTM B750
SAE J533
ASTM E8
SAE J1290
SAE J403
2.2 GM 표준/사양.
9985670
GM9505P
GM4298P
GM9508P
GM4465P
GM9509P
GM4653M
GM9540P
GM6277M
GMW3001
GM9071P
GMW3059
GM9102P
2.3 추가 참고 자료.
GMPT 연료에 대한 정보는 GM 파워트레인 재료 엔지니어링 부서에 문의하여 얻을 수 있습니다.
• GMPT-6-006 TF2 가솔린
• GMPT-5-005 바이오디젤
• GMPT-5-001 #2 디젤
• GMPT-6-019 산화된 가솔린
• GMPT-6-023 E85 저 pH
3 요구사항
3.1 일반 요구사항.
기본 강관 재질은 SAE J403에 따라 냉간 압연 1006, 1008 또는 1010 강철이어야 합니다. 브레이징 재료는 SAE J463에 명시된 대로 구리 또는 구리 합금(구리 합금 UNS C51000)이어야 합니다.
GM123M (I/II/III/IV/V)
GM124M (I/II/III/IV/V/VI)
‘I’ = 괄호 안 첫 번째 항목, B 또는 W.
B = 브레이징, W = 용접
‘II’ = 브레이징 또는 용접 후 강관의 외경(mm)
‘III’ = 벽 두께(mm)
‘IV’ = 제조 공정(*)
‘V’ = 자동차용
‘VI’ = 내부 직경 코팅(**)
(*) 공정 약어:
A = 어닐링
P = 플레인
U = 비어닐링(용접 후)
G = 아연-알루미늄 합금 금속 코팅
F = 구리 퓨즈드
E = 확장 부식 방지 페인트 코팅
N = 압출 나일론 11 또는 12
C = 구리 플레이트 – 표준 구리 플레이트 두께는 최소 0.009 mm입니다. 표준 두께와 다른 경우, 문자 C 바로 뒤에 숫자를 사용해야 하며, 예: C13은 최소 0.013 mm를 의미합니다.
(**) 내부 직경 약어
공란 = 플레인
P = 플레인
Ni = 니켈 도금
예:
GM124M (W/6.00/0.7/AGE/V/Ni) – 용접 단일벽 강관, 외경 6 mm, 벽 두께 0.7 mm, 어닐링 처리, 아연-알루미늄 합금 금속 기본 코팅 후 상층 페인트 코팅으로 부식 방지, 자동차용 인증, 내부 직경 니켈 도금.
3.2 기계적 특성.
다음 요구사항은 가장 일반적인 강관 유형, 즉 용접-어닐링 및 브레이징-제조 상태 강관에만 적용됩니다. 용접 기계 강관이나 경화 강관과 같은 다른 등급 강관의 특성은 공급업체와 구매자 간의 특별 계약에 따라 정해집니다.
3.2.1 ASTM E8에 명시된 강관 시험 방법에 따라 완제품 강관에 인장 시험을 실시해야 합니다. 인장 특성은 용접 강관의 경우 SAE J526, 브레이징 강관의 경우 SAE J527에 따라야 합니다.
3.2.2 강관은 외경이 팽창된 끝부분에서 20% 증가할 때까지 균열이나 결함 없이 10:1 경사의 테이퍼드 맨드릴 위에서 팽창될 수 있어야 합니다(ASTM A254, 6.3항). 팽창 시험 전에 강관은 직각으로 절단하고, 모서리를 둥글게 처리하며, 버를 제거해야 합니다. 강관은 다이에 단단히, 수직으로 고정되어야 하며, 펀치는 강관의 축을 따라 정확히 이동해야 합니다.
3.2.3 별도로 명시되지 않는 한, 강관은 다음의 내부 정적 유압을 견딜 수 있어야 합니다.
• 외경 10.0 mm 이하………………..35 MPa
• 외경 10.0~16.0 mm……………15 MPa
참고: 강관의 후속 냉간 가공(코일링, 교정, 굽힘, 인발 등)은 강관의 강도와 경도를 증가시킵니다. 특정 응용 분야에서는 냉간 가공이나 표면 경화를 통해 훨씬 더 높은 강도와 경도를 얻을 수 있습니다.
3.3 치수.
강관은 구매자가 제시한 치수와 공차를 준수해야 합니다.
3.3.1 용접 강관.
공칭 직경과 벽 두께는 SAE J526에 명시된 값과 일치해야 합니다. 아연-알루미늄 합금과 나일론 11 또는 12 상층 코팅 GN의 최대 외경은 표 2에서 확인할 수 있습니다.
3.3.1.1 니켈 도금 ID 용접 비드.
용접부에서 니켈의 우수한 재유동성을 보장하기 위해 용접 비드의 단면 프로파일이 매끄럽고 비드 크기가 최소화되어야 합니다. 비드 높이 치수를 보고하십시오(일반적인 비드 높이는 0.15 mm 이하입니다. 최대 비드 높이 요구사항이 설정될 때까지 계속 모니터링하십시오).
좋은 비드 프로파일과 바람직하지 않은 비드 프로파일의 전형적인 예는 아래 그림 2에 나와 있습니다.

3.3.2 브레이징 강관.
공칭 직경과 벽 두께는 SAE J527에 명시된 값과 일치해야 합니다. 아연-알루미늄 합금과 나일론 11 또는 12 상층 코팅 GN의 최대 외경은 표 2에서 확인할 수 있습니다.
3.3.3 플레어 엔드.
3.3.3.1 SAE형 플레어는 SAE J533에 표시된 치수와 공차를 준수해야 합니다.
3.3.3.2 ISO형 플레어는 SAE J1290에 표시된 치수와 공차를 준수해야 합니다.
3.3.3.3 플레어 엔드. GM123M(역플레어)의 경우, 파이프 플레어 엔드는 ASTM A254 섹션 S1의 보충 요구사항을 준수해야 합니다.
3.4 마감.
강관의 내외부 마감은 표 1에 표시된 지정된 마감을 따라야 합니다.
표 1: 외부 마감 코드 및 요구사항
| 마감 | 마감 코드 | 설명 및 재료 요구사항 |
| 플레인 | P | 코팅 없음; 기본 금속만(ISO 9001, IATF 16949, SAE J527, ASTM A254, JASO M101 등에 따라 1006, 1008 또는 1010 강) |
| 아연-알루미늄 합금 | G | 핫디핑 아연-알루미늄 합금 코팅. 화학 조성: ASTM B750에 따른 5% 알루미늄-잔여 아연 합금 코팅 중량: ASTM A875, Section 8에 따라 50 g/m². 두께는 부록 A에 따라 튜브의 어느 위치에서도 최소 3μm 이상이어야 함. |
| 아연-알루미늄 합금 – 연장 내식 보호 | GE | 위에서 설명한 아연-알루미늄 합금에 이어 승인된 전처리 공정과 승인된 알루미늄 풍부 에폭시 코팅을 적용. 두께 측정: GE 마감의 알루미늄 풍부 에폭시 도막은 부록 A의 절차에 따라 튜브의 어느 위치에서도 최소 3μm 이상이어야 함. GE 마감의 코팅 두께는 각 튜브 라인에서 원주 및 길이 방향으로 모니터링되어야 하며, 샘플링 계획은 관리 계획에 명시되어야 함. |
| 구리 도금 | C | 전기도금 튜브 |
| 아연-알루미늄 합금 – 압출 나일론 11 또는 12 | GN | 위에서 설명한 아연-알루미늄 합금에 이어 나일론 11 또는 12 상도를 적용. 외관: 상도는 색상이 균일하고 유동선, 핀홀, 크레이터 또는 비정상적인 거칠기와 같은 불연속성이 없어야 함. 엔지니어링 도면에 별도로 명시되지 않는 한 상도는 검은색이어야 함. 도막 두께: 나일론 11 또는 12 상도는 부록 A에 따른 현미경 검사 시 최소 150μm 이상이어야 함. 코팅의 최대 두께는 최대 OD(표 2)에 의해 제어되어야 함. GN 마감의 코팅 두께는 각 튜브 라인에서 원주 및 길이 방향으로 모니터링되어야 하며, 샘플링 계획은 관리 계획에 명시되어야 함. |
| 니켈 도금 | Ni | 내경 전기도금 니켈 코팅. 두께 측정: 완제품 튜브의 전기도금 니켈 ID 코팅 두께는 부록 A의 절차에 따라 튜브 내경의 모든 위치에서 최소 3μm 이상이어야 함. Ni 마감의 실제 도금 두께는 각 튜브 라인에서 원주 및 길이 방향으로 모니터링되어야 하며, 샘플링 계획은 관리 계획에 명시되어야 함. |
| 기타 | Z | 추후 결정 |
참고: GN 상도는 액체 연료 라인 적용에 대한 전체 재료 승인이 이루어지기 전까지 액체 연료 라인에는 사용하지 말 것.
표 2: GN 코팅의 최대 OD
| 튜브 규격, 공칭(mm) | 코팅 튜브 OD, 최대(mm) |
| 4.76 | 5.28 |
| 6 | 6.65 |
| 6.35 | 6.87 |
| 7.94 | 8.46 |
| 8 | 8.52 |
| 9.53 | 10.05 |
| 10 | 10.52 |
| 11.11 | 11.65 |
| 12.7 | 13.24 |
| 14.29 | 14.83 |
| 15.88 | 16.42 |
3.5 환경 저항성(GE, GN 및 Ni).
3.5.1 염수 분무 시험(GM4298P).
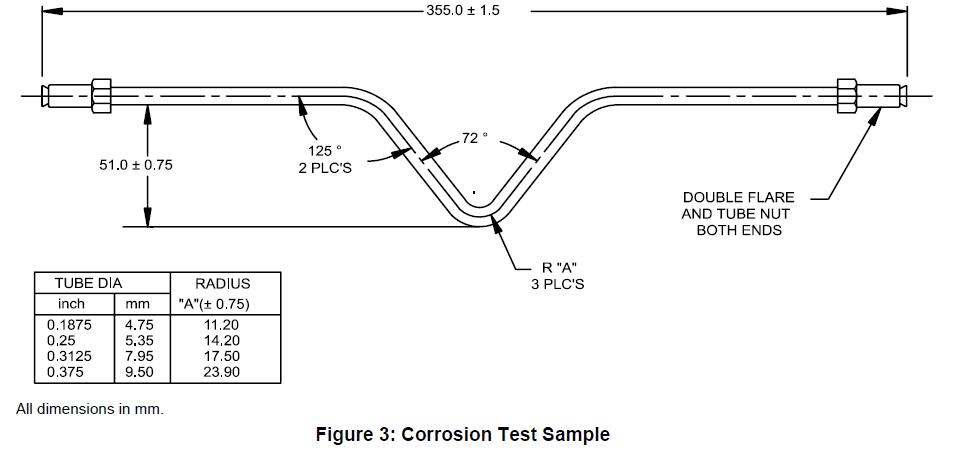
코팅된 튜브는 다음의 부식 시험 및 평가 방법을 거쳐야 한다. 모든 부식 시험은 가공 부품 또는 그림 3의 시험 샘플을 대상으로 실시해야 한다. 그림 3에 설명된 시험 샘플은 성형된 엘보우가 아래를 향하도록 시험 챔버에 배치하되, 특별히 명시된 경우를 제외하고는 시험 고정 장치에 접촉하지 않도록 해야 한다. 가공 부품은 시험 기관과 심사 기관 간의 합의에 따라 시험 챔버에 배치한다. 모든 부식 시험의 시행 빈도는 관리 계획에 기록되어야 한다.
참고: 표면 오염물질은 부식 시험에서 얼룩을 유발할 수 있다. 부식이 없는 상태에서 발생한 얼룩은 부식 실패로 기록해서는 안 된다.
3.5.1.1 아연-알루미늄 합금 – 연장 내식 보호(GE).
GE 연장 내식 보호 튜브는 GM4298P에 따라 1000시간의 염수 분무 노출에도 불구하고, 길이 방향으로 배치된 스크라이브로부터 1.5mm를 초과하지 않는 크립백(GM9102P 참조)과 GM4298P 노출 및 공기 세척 후 다른 접착력 손실이 없어야 한다.
3.5.1.2 아연-알루미늄 합금 – 압출 나일론 11 또는 12(GN) 저온 칩 저항성 및 염수 분무(GM9508P, GM4298P).
성형된 튜브 샘플(그림 3 참조)을 칩 저항성 시험(GM9508P, Method B)에 각각 5회씩 적용한다. 튜브는 벤드가 만드는 평면이 패널과 평행하도록 자갈충돌시험기에 배치한다. 자갈충돌시험기 노출 후 24시간 이내에 시편을 ASTM B117 또는 GM4298P에 따라 염수 분무에 넣는다.
튜브는 2000시간 노출 후 자갈 충돌 영역에서 1mm를 초과하여 확산되는 기본 금속 부식이 없어야 하며, 자갈 충돌이 없는 영역은 2000시간 후에도 녹이 없어야 한다.
3.5.2 습도 시험(GM4465P, GM9071P).
연장 내식 보호 튜브(GE)는 GM4465P에 따라 96시간의 습도 시험을 받아야 한다. 습도 시험 직후 튜브는 건조하게 닦은 후 GM9071P에 따라 테이프 접착력을 시험하되, 튜브에 길이 방향으로 선형 스크라이브를 하나 만들어야 한다. 접착률은 최소 99% 이상이어야 한다.
3.5.3 니켈 도금(Ni) 습도 시험(GM4465P, GM9071P).
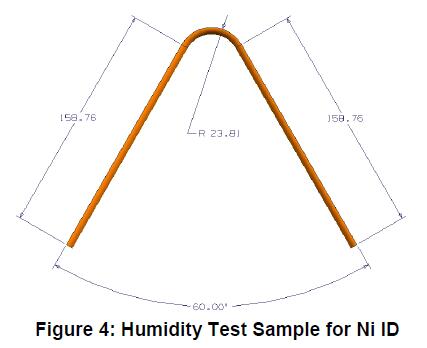
니켈 도금 ID 코팅은 다음의 습도 시험을 받으며, 100mm 직선 시편과 그림 4에 표시된 시험 샘플을 사용한다. 각 구성의 시험 샘플 3개를 길이 방향으로 절단하여 튜브 내부 표면을 노출시킨다. 시험 샘플의 절단 가장자리는 녹이 번지는 것을 방지하기 위해 충분히 보호되어야 한다. 샘플은 내부 표면이 위를 향하도록 시험 챔버에 배치하며, 직선 샘플은 수분이 흘러내릴 수 있도록 수직에서 약 30° 각도로 배치한다. 니켈 코팅은 GM4465P에 따라 168시간의 습도 노출에도 용접(열영향) 구역 외부에서 적녹이 발생하지 않아야 한다. 용접(열영향) 구역 내의 부식은 GM Materials Engineering의 승인이 필요하다.
3.5.4 용매 문지름 시험(GM9509P).
연장 내식 보호 튜브(GE)는 GM9509P에 따라 MEK 용매로 문지른 후 50회 양면 문지름 시험을 거친 결과, 1등급 이상의 평가를 받아야 한다. 이 시험은 매 생산 배치마다 실시되어야 하며, 관리 계획에 기록되어야 한다. 생산 배치의 정의는 품질 시스템 문서에 명시되어야 한다.
3.5.5 유체 저항성.
3.5.5.1 연장 내식 보호 튜브(GE)는 브레이크액(GM4653M), TF2 가솔린(GMPT-6-006), 바이오 디젤(GMPT-5-005), #2 디젤(GMPT-5-001), 산화된 가솔린(GMPT-6-019) 및 E85 Low pHe(GMPT-6-023)에 24시간 침지해도 연화나 도막 결함이 없어야 한다. 이 시험은 브레이크액을 사용하여 주 1회 이상 생산 부품 또는 그림 3의 샘플을 대상으로 실시되어야 하며, 관리 계획에 기록되어야 한다.
참고: GMPT 연료에 대한 정보는 GM Powertrain Materials Engineering에 문의하여 확인할 수 있다. 연료는 GM 승인 공급업체에서 구매해야 하며, 각 연료의 최신 사양은 GM Powertrain 엔지니어에게 확인해야 한다.
3.5.5.2 아연-알루미늄 합금 – 압출 나일론 11 또는 12(GN).
3.5.5.2.1 샘플 준비.
샘플은 최소 80mm 길이여야 한다. #99E 블레이드 또는 동등한 유틸리티 나이프를 사용하여 튜브 길이 방향으로 2.4 ± 0.1mm 간격으로 두 개의 평행한 절단을 한다. 절단은 나일론 층과 프라이머를 관통하여 튜브 전체 길이에 걸쳐 기판까지 이루어져야 한다. 각 유체별로 샘플 6개를 밀폐 가능한 용기에 넣고, 표 3에 명시된 해당 유체를 채워 샘플의 약 절반이 잠기도록 한다. 용기를 밀봉한 후 표 3에 규정된 시간과 온도에 따라 샘플을 침지한다. 침지 시간이 끝난 후 샘플을 유체에서 꺼내 종이 타월로 건조한다.
표 3: 유체 저항성
html
| Fluid | Time (h) | Temp (°C) |
| 증류수 | 504 | 23 ± 2 |
| 브레이크액 (GM4653M) | 504 | 60 ± 2 |
| 산화된 가솔린 (GMPT-6-019) | 504 | 23 ± 2 |
| TF2 (GMPT-6-006) | 504 | 23 ± 2 |
| 바이오디젤 (GMPT-5-005) | 504 | 23 ± 2 |
| #2 디젤 (GMPT-5-001) | 504 | 23 ± 2 |
| E85 Low pHe (GMPT-6-023) | 504 | 23 ± 2 |
| 엔진 냉각수 (GM6277M) | 504 | 23 ± 2 |
| 윈드실드 워셔 솔벤트 (9985670) | 504 | 23 ± 2 |
3.5.5.2.2 코팅 분리 절차.
유틸리티 나이프를 사용하여, 유체에 담근 시편의 끝부분 근처 두 개의 평행한 절개 사이에 수직으로 절개를 합니다. 수직 절개 부분에 칼날을 대고 나일론 스트립을 들어 올리거나 벗겨내어 플라이어 또는 이와 동등한 도구로 잡을 수 있을 때까지 시도합니다. 해당 구간이 끊어지거나 튜브 전체 길이에서 제거될 때까지 벗겨냅니다. 스트립이 완전히 제거되지 않았다면, 시편의 증기 쪽 끝에서부터 절차를 반복합니다.
3.5.5.2.3 승인 기준.
코팅 분리 절차 전에는 나일론에 물집이나 박리가 전혀 없어야 합니다. 코팅 분리 절차 후, 나일론 스트립이 끊어지면 시편은 합격으로 간주됩니다. 끊어지지 않을 경우, 스트립은 프라이머의 응집 파괴를 보여야 합니다. 응집 파괴란 나일론 스트립과 튜브 기재에 프라이머가 남아 있음을 육안으로 확인할 수 있는 상태를 의미합니다.
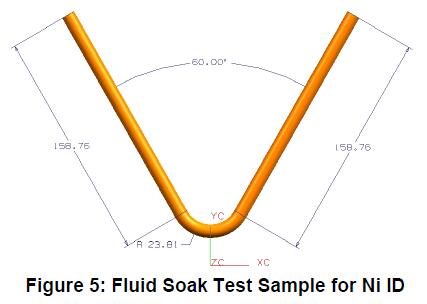
3.5.5.3 전기도금 니켈 ID 코팅. 니켈 도금 ID 튜브는 아래에 나열된 유체에 100 mm 직선 시편 및 그림 5와 같은 시험 시편으로 노출됩니다. 각 구성의 시험 시편 3개를 다음 유체로 절반 정도 채운 상태에서 60°C(바이오디젤 및 #2 디젤의 경우 90°C)에서 504시간 동안 노출합니다: 바이오디젤 (GMPT-5-005), #2 디젤 (GMPT-5-001), 산화된 가솔린 (GMPT-6-019), 부식성 2상 가솔린 (GMPT-6-020*) 및 E85 Low pHe (GMPT-6-023). 504시간 침수 후, 시편을 세로로 절단하여 검사하며, 용접(열영향) 구역 외부에서는 부식이나 피팅이 허용되지 않습니다. 용접(열영향) 구역 내의 부식은 GM 재료공학의 승인이 필요합니다.
참고: GMPT 연료에 대한 정보는 GM 파워트레인 재료공학팀에 문의하여 얻을 수 있습니다. 연료는 GM 승인 공급업체에서 구매해야 합니다. 각 연료는 GM 파워트레인 엔지니어가 지정한 최신 사양을 사용하십시오.
3.5.6 주기적 부식 시험 (GM9505P, Cycle J 또는 GM9540P).
3.5.6.1 연장된 부식 방지 튜브(GE)는 적절히 성형된 튜브 시편(그림 3 참조)을 GM9505P Cycle J 10사이클(20주) 또는 GM9540P test duration D에 노출하는 성능 시험을 거쳐야 합니다. 시험 후, 튜브는 OD 10.0 mm 이하 튜브의 경우 14 MPa, OD 10 mm 초과 튜브의 경우 7 MPa 압력 시험을 통과해야 합니다. 이 시험이 유효하려면 압력 시험에서 실패를 일으킬 만큼 내부로부터의 부식이 발생해서는 안 됩니다. 따라서 노출 중 시스템이 밀폐되도록 튜브 피팅을 알루미늄 고체 블록에 고정하는 것이 권장됩니다.
또한, 압력 시험 동안 이들 부품이 정상 작동하도록 피팅을 왁스로 밀봉하는 것도 허용됩니다.
이 시험을 수행하는 최소 빈도는 공급업체와 GM 공급업체 담당자 간에 합의하고 분기별 PPAP 제출 자료에 문서화해야 합니다.
3.5.6.2 아연-알루미늄 합금 – 압출 나일론 11 또는 12 (GN).
나이프 컷 후 GM9505P Cycle J 주기적 부식 10사이클(20주). 표준 피팅이 장착된 직선 튜브의 중심부에 4 cm 길이, 2.4 ± 0.1 mm 간격으로 평행한 선을 긋습니다. 선을 긋고 24시간 이내에 GM9505P Cycle J 10사이클(20주)로 주기적 부식을 실시합니다. 시험 후, 튜브는 OD 10.0 mm 이하 튜브의 경우 14 MPa, OD 10 mm 초과 튜브의 경우 7 MPa 압력 시험을 통과해야 합니다. 이 시험이 유효하려면 압력 시험에서 실패를 일으킬 만큼 내부로부터의 부식이 발생해서는 안 됩니다. 따라서 노출 중 시스템이 밀폐되도록 튜브 피팅을 알루미늄 고체 블록에 고정하는 것이 권장됩니다.
또한, 압력 시험 동안 이들 부품이 정상 작동하도록 피팅을 왁스로 밀봉하는 것도 허용됩니다.
결과는 엔지니어링 승인을 위한 제출 자료와 함께 보고되어야 합니다.
3.6 형상, 크기 및 품질.
자동차용 강관은 상업적으로 원형이고 매끄러우며, 가공이나 사용성을 저해하는 녹 및 결함이 없어야 합니다. 개별 구매자와의 합의에 따라 튜브 외경의 접합 비드는 허용될 수 있습니다. 다만, 이는 외경 공차를 초과하지 않아야 하며, 플레어 성형 작업이나 누설 방지 연결 조인트의 완성에 지장을 주어서는 안 됩니다. 내부 비드는 허용되지만, 우수한 용접 또는 브레이징 관행에 따라 최소화해야 합니다. 특정 길이가 명시된 경우에는 비교적 곧아야 하며, 단부에는 버가 없어야 합니다.
3.6.1 유압 브레이크 라인으로 사용되는 튜브는 ASTM A254, Section 8 내부 표면 청결도에 따라 내부 표면 1제곱미터당 최대 0.20 g의 내부 청결도를 준수해야 합니다.
3.6.2 모든 코팅은 튜브의 일반적인 성형, 취급 및 저장 조건에서도 칩핑, 박리 또는 모재와의 접착력 손실 없이 견뎌야 합니다. 가공 및 취급 과정에서 발생하는 종방향 또는 원주 연마는 허용됩니다.
3.7 특수 요구사항.
치수, 마감, 물리적 특성 또는 적용 관련 특수 요구사항은 공급업체와 구매자 간의 합의에 따릅니다.
3.8 포장 및 표시.
재료는 구매자가 지정한 대로 배송되어야 합니다. 용기는 공급업체 이름 및 주소, 재료 규격 번호 및 명칭, 구매 주문 번호, 순중량 및 구매자가 지정한 기타 정보를 알아보기 쉽게 표시해야 합니다.
4 제조 공정
해당 없음.
5 규칙 및 규정
5.1 본 규격에 공급되는 모든 재료는 GMW3001, 재료 규격 규칙 및 규정의 요구사항을 준수해야 합니다.
5.2 본 규격에 공급되는 모든 재료는 GMW3059, 부품용 제한 및 보고 대상 물질의 요구사항을 준수해야 합니다.
6개의 승인된 공급업체
본 사양에 대한 엔지니어링 자격은 승인된 공급업체에게 요구됩니다. 본 사양 번호 아래 GM Materials File(즉, MATSPC)에 등재된 공급업체만이 엔지니어링으로부터 본 사양의 요구사항을 충족하는 것으로 인정되었습니다.
부록 A – 자동차용 강관 이중층 코팅 두께 측정 절차
A1 범위
본 절차는 규정된 최소 코팅 두께 준수 여부를 확인하고, 생산 중 코팅 두께 모니터링에 사용되는 장비와의 상관관계를 설정하기 위해 사용됩니다. 코팅 시스템은 저탄소 강관 기재로, 내면은 무도금 또는 Ni 도금 처리되며, 외면은 아연-알루미늄 합금 후 알루미늄 함유 에폭시 코팅 또는 압출형 나일론 11 또는 12 코팅으로 마감됩니다. 이러한 마감은 GM123M/GM124M의 표 1에서 (GE), (GN) 또는 (Ni)로 명시되어 있습니다. 본 절차는 규정된 최소 코팅 두께 준수 여부를 확인하고, 생산 중 코팅 두께 모니터링에 사용되는 장비와의 상관관계를 설정하기 위해 사용됩니다. 코팅 시스템은 저탄소 강관 기재로, 내면은 무도금 또는 Ni 도금 처리되며, 외면은 아연-알루미늄 합금 후 알루미늄 함유 에폭시 코팅 또는 압출형 나일론 11 또는 12 코팅으로 마감됩니다. 이러한 마감은 GM123M/GM124M의 표 1에서 (GE), (GN) 또는 (Ni)로 명시되어 있습니다.
A2 참고 표준
GM123M
GM124M
A3 사용 장비
A3.1 금속조직학 현미경.
A3.2 금속학적 연마 장비.
A4 시편 준비
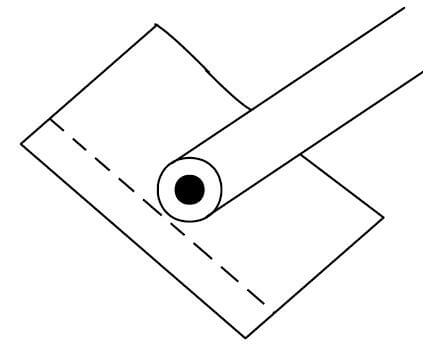
최소 코팅 두께 준수 여부를 확인하기 위해 관을 여러 횡단 위치에서 절단합니다. 절단면은 버를 제거하고 세척 및 건조해야 합니다. 각 절단면은 개별적으로 알루미늄 호일로 감싸고, 호일을 손가락으로 부품에 밀착시켜(그림 A1 참조) 고정한 다음 장착합니다. 호일은 한 겹만 필요하며, 호일이 전체 관을 덮도록 하되, 찢어지지 않도록 주의해야 합니다. 여분의 접힘과 겹침 부분은 연마면 위쪽에 위치해야 합니다. 각 절단면이 연마면에 수직이 되도록 주의하여 장착합니다. 시편은 다이알릴프탈레이트와 같은 열경화성 분말로 압축 장착해야 합니다. 압축 성형은 또한 호일을 코팅 윤곽에 밀착시켜 탁월한 가장자리 유지력과 선명한 계면을 제공합니다. 가장자리 분리 방지를 위해 몰드는 서서히 상온까지 냉각시켜야 합니다.
A5 절차
A5.1 금속조직학적 준비.
A5.1.1 장착된 시편은 180 grit, 320 grit, 600 grit 순으로 점진적으로 입자가 더 미세해지는 연마지로 물을 적절히 사용하여 연마합니다. 코팅의 변형을 최소화하기 위해 가벼운~중간 정도의 압력을 가합니다.
A5.1.2 각 연마 작업 사이에는 전 단계의 거친 연마재를 제거하기 위해 시편을 세척합니다. 이는 이후 연마 및 폴리싱 휠의 오염을 방지하는 데에도 도움이 됩니다.
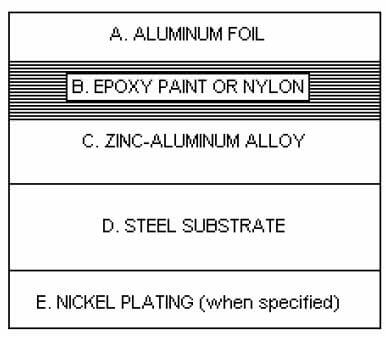
A5.1.3 연마 및 폴리싱 휠마다 시편을 90도 회전시켜 연질 코팅의 뽑힘을 최소화하고, 에폭시 도료 또는 나일론과 아연-알루미늄 계면, 그리고 아연-알루미늄과 강철 계면의 변형을 방지합니다.
A5.1.4 마지막 연마 후 철저히 세척하고, 알코올로 헹군 다음 건조시킨 후 최종 폴리싱을 실시합니다.
A5.1.5 최종 폴리싱은 천 휠과 다이아몬드 연마제를 사용하여 진행합니다. 권장 순서는 6 μm, 3 μm, 1 μm, 0.25 μm입니다. 스크래치 없는 표면을 원할 경우 마지막 단계로 0.05 μm 알루미나 현탁액을 사용할 수 있습니다. 그러나 알루미나는 알칼리성이므로 아연층의 변색을 유발하여 코팅 두께 측정을 어렵게 만들 수 있으므로, 코팅 두께 측정이 완료될 때까지 이 단계는 생략하는 것을 권장합니다.
A5.1.6 마지막 단계에서 발생한 스크래치를 제거하는 데 필요한 만큼만 적당한 압력을 가합니다. 코팅의 완전성을 해치지 않도록 각 폴리싱 휠마다 시편을 90도 회전시킵니다.
A5.1.7 연마 과정과 마찬가지로 각 미크론 등급 사이에는 전 단계의 오염물질을 제거하기 위해 시편을 세척합니다. 폴리싱이 완료되면 시편을 순한 비누로 세척하고, 헹구며, 메탄올로 철저히 건조합니다.
A5.2 금속조직학적 검사 및 두께 측정.
A5.2.1 준비된 시편을 금속조직학 현미경으로 관찰하여, 몰드 표면이 비교적 스크래치가 없고 층들이 관에 잘 부착되어 있는지 확인합니다. 각 코팅 계면은 미세구조 성분의 변형이나 뽑힘 없이 선명한 대비를 보여야 합니다.
A5.2.2 관 횡단면 주변의 두 층과, 지정된 경우 내면의 니켈층을 명확히 식별할 수 있는 적절한 배율을 선택합니다. 일반적으로 500배 또는 1000배 배율로 측정합니다.
A5.2.3 각 층의 두께를 측정하기 위해 적절한 측정 레티클을 광로에 삽입합니다. 측정 전에 알려진 마이크로미터 눈금 또는 슬라이드로 레티클을 교정합니다.
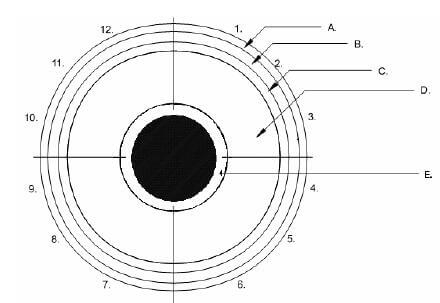
A5.2.4 관 주변을 네 개의 분할 구역으로 나눕니다. 알루미늄 호일 랩의 끝이 만나는 지점을 12시 방향으로 표시하고, 그곳을 기준으로 시계 방향으로 3시, 6시, 9시 방향에 각각 표시합니다. 각 구역의 시야에서 최소 두께 값을 포함하여 임의로 세 번씩 측정합니다(그림 A2 및 A3 참조). 아연-알루미늄 층과 에폭시 도료 또는 나일론 층, 그리고 지정된 경우 니켈 도금에 대해 각 구역당 세 번씩, 총 12회 측정 결과를 기록합니다.
A5.2.5 모든 두께 값을 기록하고, GM123M/GM124M의 해당 항목과 비교합니다. 요구되는 최소 두께 값은 다음과 같습니다:
| 코드 | GE/P | GN | GE/Ni |
| 아연-알루미늄 합금 (최소 μm) | 3.0 | 3.0 | 3.0 |
| 알루미늄 함유 에폭시 도료 (최소 μm) | 3.0 | – | 3.0 |
| 나일론 11 또는 12 (최소 μm) | – | 150 | – |
| 니켈 | – | – | 3.0 |