1. 範囲
本SAE規格は、2.1.1に記載された特定の種類の炭素鋼および合金鋼チューブの試験に関する統一的な方法を定めるものです。各チューブの種類に適用される指定の試験および性能基準は、それぞれのSAE J仕様書に記載されています。
2. 参照文献
2.1 適用可能な刊行物
以下の刊行物は、指定された範囲内で本情報報告書の一部を構成します。各刊行物の最新版が適用されます。
2.1.1 SAE刊行物
SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tel: 877-606-7323(米国・カナダ内)または 724-776-4970(米国外)、www.sae.org から入手可能です。
SAE J356 弧溶接によるフラッシュ制御低炭素鋼チューブ(曲げ・二重フランジ加工・ビード加工用に焼ならし処理済み)
SAE J518 油圧用フランジ接続部品(四ボルト分割フランジ型)
SAE J524 無縫低炭素鋼チューブ(曲げ・フランジ加工用に焼きなまし処理済み)
SAE J525 弧溶接冷間引抜き低炭素鋼チューブ(曲げ・フランジ加工用に焼きなまし処理済み)
SAE J526 弧溶接低炭素鋼チューブ
SAE J527 ロウ付け二重壁低炭素鋼チューブ
SAE J533 チューブ用フランジ
SAE J1065 鋼製油圧チューブの公称参照作動圧力
SAE J1453-1 Oリング面密封接続部品仕様:第1部—チューブ接続詳細および性能・試験の共通要件
SAE J1453-2 Oリング面密封接続部品仕様:第2部—鋼製ユニオン、バルクヘッド、スイベル、ろう付けスリーブ、キャップ、ISO 6149-2メートル法スタッド端子付き接続部品の要件・寸法・試験
SAE J1453-3 Oリング面密封接続部品仕様:第3部—鋼製ユニオン、バルクヘッド、スイベル、ろう付けスリーブ、接続部品、キャップ、SAE J1926-2インチ法スタッド端子付き接続部品の要件・寸法・試験
SAE J2435 弧溶接フラッシュ制御SAE 1021炭素鋼チューブ(曲げ・フランジ加工・ビード加工用に焼ならし処理済み)
SAE J2467 弧溶接冷間引抜きSAE 1021炭素鋼チューブ(曲げ・フランジ加工用に焼ならし処理済み)
SAE J2592 一般用途向け炭素鋼チューブ—炭素鋼チューブの非破壊検査の理解
SAE J2613 弧溶接フラッシュ制御高強度低合金鋼油圧チューブ(曲げ・二重フランジ加工・曲げ加工用に準焼ならし処理済み)
SAE J2614 弧溶接冷間引抜き高強度低合金鋼油圧チューブ(曲げ・フランジ加工用に準焼ならし処理済み)
SAE J2832 弧溶接フラッシュ制御高強度(引張強度690 MPa)低合金鋼油圧チューブ(曲げ・二重フランジ加工用に応力除去焼ならし処理済み)
SAE J2833 弧溶接冷間引抜き高強度(引張強度690 MPa)低合金鋼油圧チューブ(曲げ・フランジ加工用に応力除去焼ならし処理済み)
2.1.2 ASTM刊行物
ASTM International, 100 Barr Harbor Drive, P.O. Box C700, West Conshohocken, PA 19428-2959, Tel: 610-832-9585, www.astm.org から入手可能です。
ASTM A 370 鋼材の機械的試験方法および定義
ASTM A 450/A 450M 炭素鋼・フェライト系合金鋼・オーステナイト系合金鋼チューブの一般要求事項
ASTM E 8 金属材料の引張試験方法
ASTM E 8M 金属材料の引張試験方法[メートル法]
2.2 関連刊行物
以下の刊行物は参考情報としてのみ提供されており、本文書の必須部分ではありません。
2.2.1 SAE刊行物
SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tel: 877-606-7323(米国・カナダ内)または 724-776-4970(米国外)、www.sae.org から入手可能です。
SAE J514 油圧用チューブ継手
SAE J1290 自動車用油圧ブレーキシステム—メートル法チューブ接続
SAE J2551 流体導管用金属チューブアプリケーション推奨実践
SAE J2593 流体導管および接続部品の設置に関する情報報告書
SAE J2658 流体動力および一般用途向け金属チューブアセンブリ—油圧流体動力用金属チューブアセンブリの試験方法
2.2.2 ISO刊行物
ANSI, 25 West 43rd Street, New York, NY 10036-8002, Tel: 212-642-4900, www.ansi.org から入手可能です。
ISO 2944 流体動力システムおよびコンポーネント—公称圧力
ISO 3304 平端無縫精密鋼チューブ—納入技術条件
ISO 3305 平端溶接精密鋼チューブ—納入技術条件
ISO 4397 接続部品および関連コンポーネント—チューブの外径公称値およびホースの内径公称値
ISO 4399 接続部品および関連コンポーネント—公称圧力
ISO 4406 油圧流体動力—流体—固体粒子による汚染レベルの符号化方法
ISO 5598 流体動力システムおよびコンポーネント—用語集
ISO 6162-1 油圧流体動力—分割または一体型フランジクランプおよびメートル法またはインチ法ネジを備えたフランジ接続部品—第1部:3.5 MPa(35 bar)~35 MPa(350 bar)の圧力で使用するフランジ接続部品、DN 13~DN127
ISO 6162-2 油圧流体動力—分割または一体型フランジクランプおよびメートル法またはインチ法ネジを備えたフランジ接続部品—第2部:35 MPa(350 bar)~40 MPa(400 bar)の圧力で使用するフランジ接続部品、DN 13~DN 51
ISO 6605 試験および試験手順
ISO 8434-1 流体動力および一般用途向け金属チューブ接続—第1部:24°圧着接続部品
ISO 8434-2 流体動力および一般用途向け金属チューブ接続—第2部:37°フランジ接続部品
ISO 8434-3 流体動力および一般用途向け金属チューブ接続—第3部:Oリング面密封接続部品
ISO 8434-4 流体動力および一般用途向け金属チューブ接続—第4部:リング溶接ニップル付き24°コーン接続部品
ISO 10583 チューブ接続の試験方法
ISO 10763 平端無縫および溶接鋼チューブ—寸法および公称作動圧力
3. 試験手順
特に指定がない限り、ASTM A 370「鋼材の機械的試験方法および定義」の最新版に記載されている試験手順に従うものとします。
ただし、ASTMの仕様と本SAE仕様との間に矛盾がある場合は、本SAE仕様が優先されます。
3.1 試験頻度
これらの試験の必要頻度には、以下のような多くの要因が影響します:
a. チューブサイズ
b. 生産ロット数
c. 生産設備の種類
d. 生産方法
e. 最終用途
f. 材料
したがって、SAE規格およびユーザーのニーズと要件に適合するチューブを製造するために、試験の種類および試験頻度を決定する責任は、製造者およびユーザーにあります。
4. 試験片
ASTM A 370「鋼材の機械的試験方法および定義」に従い、機械的試験用の試験片は両端が滑らかで欠陥がないものとする。試験前にバリ、欠陥、または不適切な加工が見られる試験片は廃棄し、別の試験片を選定してもよい。試験片は、該当する仕様に従って製造された後、その後の工程を経ていないチューブから採取するものとする。すべての試験は室温で行う。
5. 性能試験
本項に記載された試験は、供給者と顧客の合意に基づいて選択・実施される。
5.1 平板圧縮試験
長さ約75 mmの試験片は、平行な平板の間で、試験断面の肉厚の3倍の距離まで圧縮しても亀裂や欠陥が生じてはならない。溶接チューブの場合、溶接部は加圧方向に対して90°の位置に配置する。表面のわずかな欠陥による浅い破裂は、不合格の理由とはしない。
5.2 逆平板圧縮試験
試験片は溶接部を中心に両側90°で縦に切断する。溶接部を含む部分を開き、最大の曲げ点に溶接部が来るようにして平板で圧縮する。溶接部に亀裂、金属の剥離、フラッシュ制御または除去に起因する溶け込み不良や重なりなどの兆候があってはならない。
5.3 曲げ試験
曲げが必要な場合、購入時に顧客が適切な試験方法を指定するものとする。
5.4 拡大試験
試験片は、傾斜0.1~1.0の硬化錐形プラグ上で拡大試験を行い、外径が25%拡大されるまで亀裂や欠陥が生じてはならない。
5.5 フランジ加工試験
5.5.1 SAE J533 37°および45°フランジ
5.5.1.1 二重フランジ—方法A
両端を直角に切りそろえ、バリを取り除いた試験区間は、SAE J533に示された寸法まで一方の端を二重フランジ加工しても耐えるものとする。試験区間は金型とパンチにしっかりと正確に固定し、軸方向に沿って押し下げながら加工を行う。図1に示すフランジには、割れや欠陥の兆候があってはならない。
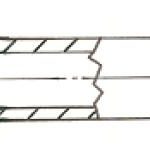
図1 – 37°二重フランジ加工チューブ – 方法A
(参照:SAE J533)
5.5.1.2 二重フランジ—方法B
両端を直角に切りそろえ、バリを取り除いた試験区間は、SAE J533に示された寸法まで一方の端を単一フランジ加工しても耐えるものとする。試験区間は金型とパンチにしっかりと正確に固定し、軸方向に沿って押し下げながら加工を行う。図2に示すフランジには、割れや欠陥の兆候があってはならないが、外層のラップ接合部の分離は長さ3.1 mm以内で外層の厚みに限られる場合に限り許容される。
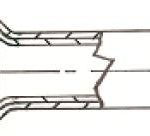
図2 – 37°二重フランジ加工二重壁チューブ – 方法B
(参照:SAE J533)
5.5.1.3 単一フランジ
正方形に切断され、バリ取りされた試験用サンプルは、SAE J533に示された寸法で片側のみフラーレ加工された状態に耐えなければなりません。試験用サンプルは、ダイおよびパンチ内にしっかりと正確に保持され、押し下げられる間にチューブ軸線と平行にガイドされる必要があります。図3に示すフラーレ部には、割れや欠陥の兆候が見えてはなりません。
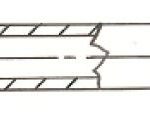 図3 – 37°シングルフラーレチューブ
(参照:SAE J533)
5.5.2 SAE J1453 ORFSおよびSAE J518フラーレ
5.5.2.1 ダブルフラーレ
正方形に切断され、バリ取りされた試験用サンプルは、SAE J1453およびSAE J518フラーレに示された寸法で片側のみダブルフラーレ加工された状態に耐えなければなりません。試験用サンプルは、ダイおよびパンチ内にしっかりと正確に保持され、押し下げられる間にチューブ軸線と平行にガイドされる必要があります。図4に示すフラーレ部には、割れや欠陥の兆候が見えてはなりません。
図4 – ORFSダブルフラーレチューブエンド
(参照:SAE J1453およびSAE J518フラーレ)
5.5.2.2 シングルフラーレ
正方形に切断され、バリ取りされた試験用サンプルは、SAE J1453およびSAE J518フラーレに示された寸法で片側のみシングルフラーレ加工された状態に耐えなければなりません。試験用サンプルは、ダイおよびパンチ内にしっかりと正確に保持され、押し下げられる間にチューブ軸線と平行にガイドされる必要があります。図5に示すフラーレ部には、割れや欠陥の兆候が見えてはなりません。
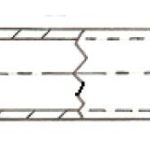
図5 – ORFSシングルフラーレチューブエンド
(参照:SAE J1453およびSAE J518フラーレ)
5.6 硬度試験
硬度試験は、試験片の内面に対して行うものとします。公称肉厚が1.7 mm未満のチューブについては、本試験は不要です。ただし、そのようなチューブは他のすべての機械的特性および性能要件を満たしている必要があります。
5.7 引張試験
ASTM E 8—金属材料の引張試験方法またはASTM E 8M—金属材料の引張試験方法[メートル法]の最新版に記載されている試験手順に従うものとします。
5.8 伸び率試験
試験片の伸び率が該当するチューブ規格で規定された値を下回り、かつ/または破断部のいずれかが、試験前に試験片に刻印した目盛りのゲージ長中央から19 mmを超える位置にある場合、再試験が認められます。
5.9 証明圧力試験
要求がある場合には、チューブは計算上の4対1の基準使用圧力の2倍の水圧で試験を行うものとします。この証明圧力試験により、材料は弾性限界内で機能できるかどうかを判定するための適切な応力レベルにさらされます。破損の兆候があってはならず、試験後の試験片は寸法を維持している必要があります。試験圧力は、SAE J1065「鋼製油圧チューブの基準使用圧力」の以下の派生式によって算出します:
破裂圧力 − Pb = Rm,min × ln(D/d) (式1)
証明圧力 − Pp = Pb / 2 (式2)
ここで:
Pb は、MPa(メガパスカル)単位の公称静的基準破裂圧力
Pp は、MPa(メガパスカル)単位の公称基準証明圧力
Rm,min は、最小引張強さ
ln は、自然対数(log eとも呼ばれる)
D は、公称チューブ外径
d は、公称チューブ内径
供給者と顧客が別途合意しない限り、チューブは35 MPaを超える水圧で試験してはなりません。
注:これらの式および算出される公称基準証明圧力は、油圧用途向けのチューブにのみ適用されます。これらはすべて、最小降伏強さと最小引張強さの比が少なくとも50%以上であることが前提です。この比が50%未満のチューブ材について公称基準証明圧力を算出する場合は、SAE J1065「油圧チューブおよび継手の圧力定格」の「付録A」に記載された式を使用してください。
5.10 非破壊電子検査
購入者と製造業者の相互合意に基づき、水圧試験に代えて、すべてのチューブは非破壊電子検査(渦電流、磁束漏れ、超音波等)に通して検査するものとします。この検査は、水圧証明圧力試験に合格できない原因となる欠陥を検出できるものでなければなりません。チューブは、ASTM A 450/A 450M「炭素鋼、フェライト系合金鋼、オーステナイト系合金鋼管の一般要求事項」の第24.10項「不完全性の評価」に記載された要件を満たす必要があります。各種の非破壊電子検査の種類および用途については、SAE J2592「一般用途炭素鋼管—炭素鋼管の非破壊検査の理解」をご参照ください。