0. 序文
0.1 本インド標準は、鋼管・パイプおよび継手部会の最終案が構造・金属部門評議会によって承認された後、1976年7月15日にインド標準協会によって採択されました。
0.2 自動車、冷凍機器、ストーブ産業において燃料ライン、ブレーキライン、オイルライン、加熱・冷却ユニットなどに使用される銅ろう付け鋼管に対する長い間のニーズがありました。本標準が業界およびユーザーに必要な指針を提供することを期待します。
0.3 本標準の作成にあたり、米国材料試験協会(ASTM)が発行したASTM : A 254-1970「銅ろう付け鋼管の仕様」から参考を得ています。
0.4 本標準の特定の要求事項が満たされているかどうかを判断する際には、試験または分析の結果を表す観測値または計算値の最終値は、IS : 2-1960*に従って丸められます。丸め後の値として保持する有効数字の桁数は、本標準で規定された値と同じである必要があります。
1. 範囲
1.1 本標準は、一般工学用途、特に自動車、冷凍機器、ストーブ産業における燃料ライン、ブレーキライン、オイルライン、加熱・冷却ユニットなどに適した二つのクラスの銅ろう付け鋼管を対象としています。
2. 材料の供給 2.1 銅ろう付け鋼管の供給に関する一般的な要求事項は、IS : 1387-1967に準拠しなければなりません。
3. 製造
3.1 鋼材はアルミニウム処理鋼、リミング鋼またはキャップド鋼とし、平炉、電気炉、基本酸素法、またはこれらのプロセスの組み合わせにより製造されます。
3.2 チューブは、電解メッキされた銅めっき鋼帯をチューブ状に圧延し、その後還元雰囲気下でろう付けして製造します。
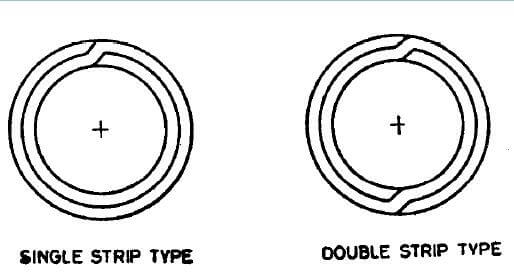
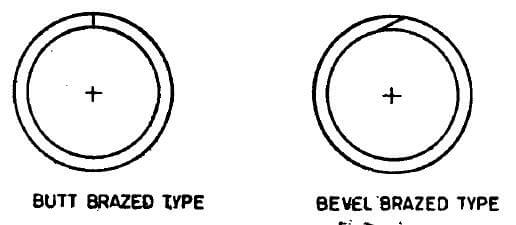
3.3 クラス1のろう付けチューブは、図1に示すように構成されます。
3.4 クラス2のろう付けチューブは、図2に示すように構成されます。
4. 化学的要求事項
4.1 鋼材は、IS: 228の関連部分に従って分析した場合、以下の要求事項に適合しなければなりません:
| 元素 | 百分率, 最大 |
| 炭素 | 0.10 |
| マンガン | 0.50 |
| リン | 0.035 |
| 硫黄 | 0.035 |
4.2 各熱は、鋼材メーカーによって分析され、4.1に規定された元素の含有率が決定されます。このように決定された化学成分は、鋼材購入者またはその代理人に報告され、規定の要求事項に適合しなければなりません。
5. 機械的要件
5.1 引張試験 – 試験片はチューブの端部(冷間加工前)から採取し、IS : 1894-19727に従って試験を行い、以下の要求事項を満たさなければなりません:
| 引張強度 | 290 N/mm2, 最小 |
| 降伏強度 | N/mm2, 最小 |
| 65mmのゲージ長における伸び | N/mm2, 最小 |
5.2 平坦化試験 – 試験はIS : 2328-1963に従って実施されます。選定された各チューブの一端から切り取った長さ65mm以上のリングを、冷間状態で二つの平行な平面の間に挟み、内壁同士が接触するまで平坦化しても、ひび割れや欠陥が見えてはなりません。クラス2のチューブの場合、シームは平坦化時に最大の変形を受ける位置に配置されます。
5.3 拡張試験 – IS : 2335-19635に従って実施されます。約50mmの長さのチューブ断片を、先端角30°のテーパー付きマンドレルまたは円錐上に拡張し、拡張端の外径が20%増加するまで耐えても、ひび割れやその他の欠陥が現れてはなりません。拡張試験前に、チューブは切断し、端面を冠状に仕上げ、バリを取り除きます。拡張試験中は、チューブと円錐が同心状を保つ必要があります。
5.4 曲げ試験 – 試験はIS : 2329-1963*に従って実施されます。試験用に選定されたチューブは、曲げ線が曲げ面に対して90°になるように配置し、外径の6倍の直径を持つ円筒フォーマーに沿って360°曲げても、ねじれ、ひび割れ、その他の欠陥が生じてはなりません。
5.5 曲げせん断試験 – 手でヘアピン状に曲げたチューブ断片(シームが内側)を、曲げ半径で軸に垂直な方向へ反転曲げた際に、チューブの壁が分離したり、シームが裂けたりしてはなりません。
5.6 非破壊検査 – 生産中に、非破壊検査によりチューブのろう付けおよび表面欠陥を100%チェックします(IS : 4853-19687およびIS : 7343-1974参照)。
6. 水圧試験
6.1 各チューブは、以下の式で算出される圧力で、5秒間の水圧試験に耐え、いかなる破損も見せてはなりません:
P=2St/D
ここで
P = 水圧 (N/mm2);
S = 材料の許容応力、すなわち;
クラスIの場合 110 N/mm2
クラスIIの場合 45 N/mm2;
t = チューブの肉厚 (mm); および
D = チューブの外径 (mm).
7. 内面の清浄度
7.1 購入者が指定した場合、冷凍コンデンサーなどの特定用途向けのチューブは、以下の内部清浄度に関する要件を満たすものとします。
7.1.1 チューブの一端から再蒸留クロロホルムまたは再蒸留トリクロロエチレンを注入し、チューブ内を洗浄した後、溶媒を蒸発させた残渣量は、内表面1mあたり0.194gを超えてはなりません。試験を行うには、100mlの溶媒をチューブに流し込み、回収します。試験するチューブの総長は12.2m以上とし、複数の別々の長さのチューブを順次洗浄して合計しても構いません。溶媒を湯煎または温水浴で蒸発させ、完全に揮発成分が除去されるまで110℃で乾燥させます。
7.2 本レベルの清浄度を輸送・取り扱い・保管中に維持するため、購入者はメーカーに対し、チューブの両端をキャップまたは閉塞具で封じるよう依頼することができます。
8. 寸法公差
8.1 チューブは、以下に示す寸法の許容範囲内である必要があります。
| 外径 | |
| 4.8mm未満 | ±0.05mm |
| 4.8mm以上95mm以下 | ±0.08mm |
| 9.5mm超15.9mm以下 | ±0.10mm |
| 肉厚 | |
| 0.50mm以上0.76mm以下 | ±0.08mm |
| 0.76mm超1.25mm以下 | ±0.09mm |
| 長さ | |
| 0.5m以下 | ±0.75mm |
| 0.5m超1.0m以下 | ±1.5mm |
| 1.0m超2.0m以下 | ±3.0mm |
| 2.0m超3.0m以下 | ±6.0mm |
| 3.0m超 | +25.0mm -0.0mm |
9. 加工精度
9.1 完成品のチューブは、内外ともに清潔で滑らかかつ円形であり、錆やスケール、加工および使用上の支障となる欠陥がないこと。また、ある程度まっすぐであること。
10. 追加要求事項
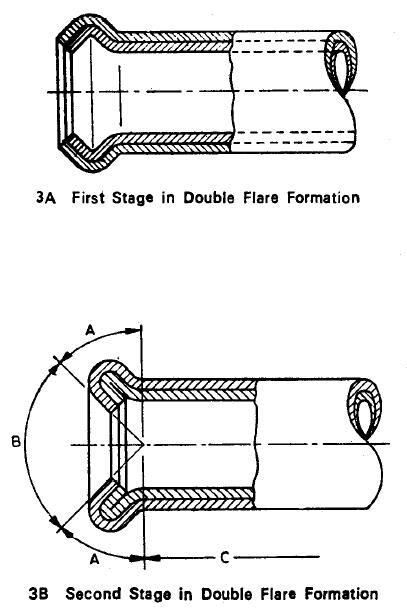
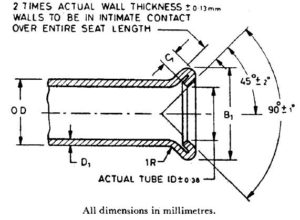
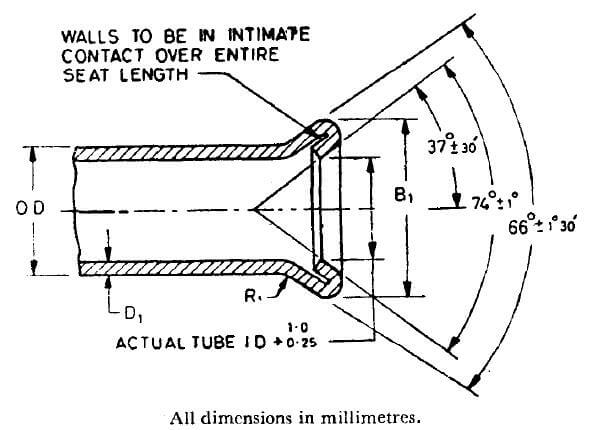
10.1 フレア試験 – クラス1のチューブは、表1および表2に示す寸法で二重フレア加工に耐えるものとします。二重フレア加工は、角切りかつバリを取り除いたチューブ端に対して、手動工具または電動プレスを使用し、2段階で行います。第1段階では工具によりアンダーカット部を形成し(図3A参照)、第2段階では別の工具により最終形状を与えます(図3B参照)。チューブは、フレアの大径部において肉厚方向に割れないこと。フレア端における外側の巻き合わせ部分の分離は、図3の領域Aのみで許容されます。この分離は長さ3.0mm以内に限られ、外側の肉厚のみに限定されます。次の領域でのシームの分離は認められません:
a) 領域B(フレア座面:90°の包含角内の表面):円錐面は滑らかで、組立後の漏れを引き起こす可能性のある亀裂やその他の不規則性がないこと。
b) 領域C(フレアによって二重肉厚となった部分を超えた表面)。
| 公称 外径 | 二重フレア径 B1 | コインド長 C1, 最小 | 肉厚 D1, 最大 | |
| 最大 | 最小 | |||
| 3.18 | 5.4 | 5.0 | 1 | 0.63 |
| 4.76 | 7.1 | 6.7 | 1 | 0.71 |
| 6.35 | 9.1 | 8.7 | 1 | 0.88 |
| 7.94 | 10.8 | 10.4 | 1.6 | 0.88 |
| 9.52 | 12.7 | 12.3 | 1.6 | 1.24 |
| 11.11 | 14.5 | 14.1 | 1.6 | 1.24 |
| 12.7 | 16.3 | 15.9 | 1.6 | 1.24 |
| 14.29 | 18.1 | 17.7 | 1.6 | 1.24 |
| 15.88 | 19.6 | 19.2 | 1.6 | 1.24 |
| 公称 外径 | 二重フレア径 B1 | コインド長 C1, 最小 | 肉厚 D1, 最大 | |
| 最大 | 最小 | |||
| 3.18 | 5.1 | 4.6 | 0.8±0.5 | 0.63 |
| 4.76 | 7.1 | 6.6 | 0.8±0.5 | 0.71 |
| 6.35 | 9.1 | 8.6 | 0.8±0.5 | 0.88 |
| 7.94 | 10.9 | 10.2 | 0.8±0.5 | 0.88 |
| 9.52 | 12.4 | 11.7 | 1.0±0.5 | 1.24 |
| 12.7 | 16.7 | 16.0 | 1.0±0.5 | 1.24 |
| 15.88 | 20.0 | 19.3 | 1.0±0.5 | 1.24 |
10.2 外装コーティング – チューブの外面には、購入者が指定する熱浸鉛錫合金コーティングまたは電気めっき亜鉛コーティングを施すものとします。コーティングの重量およびその他の要件は、製造者と購入者の間で合意するものとします。
10.3 端末仕上げ – 購入者が指定した場合、完成品のチューブはバリのない滑らかな端部とするものとします。
11. 表記
11.1 チューブを梱包するバンドルまたは箱にしっかりと取り付けられたタグまたはラベルには、以下の情報を記載すること。
a) 製造者の名称または商標、
b) サイズ、および
c) チューブのクラス。
11.1.1 チューブにはISI認証マークを付けることもできます。
注記 – ISI認証マークの使用は、インド標準協会(認証マーク)法およびこれに基づく規則・規定により管理されています。インド標準に適合する製品に付されたISIマークは、当該標準の要求事項に従って生産され、ISIが設計・監督し、製造者が運用する厳密な検査・試験・品質管理体制下にあることを保証します。さらに、ISIは継続的に当該標準への適合性を確認しています。ISI認証マークの使用許諾条件については、インド標準協会にお問い合わせください。
12. 購入者提供情報
12.1 購入者は、照会または注文時に以下の内容を明記すること。
a) サイズ(外径、肉厚、長さ);
b) 必要なチューブのクラス;
c) 必要な場合は内面の清浄度;
d) 必要な場合は外装コーティング;および
e) 特別な要求事項(もしあれば)。