1. حوزه کاربرد
این استاندارد SAE به منظور تعیین روشهای یکنواخت برای آزمایش انواع خاصی از لولههای فولاد کربنی و فولاد آلیاژی که در بند 2.1.1 ذکر شدهاند، طراحی شده است. معیارهای آزمایش و عملکرد مطابق با هر نوع لوله، در مقررات SAE J مربوطه تعیین شدهاند.
2. منابع مرجع
2.1 اسناد قابل اجرا
اسناد زیر تا حدی که مشخص شده، جزو این گزارش اطلاعاتی هستند. آخرین چاپ هر یک از این اسناد معتبر است.
2.1.1 انتشارات SAE
قابل دسترسی از SAE International، 400 Commonwealth Drive، Warrendale، PA 15096-0001، تلفن: 877-606-7323 (در داخل USA و کانادا) یا 724-776-4970 (خارج USA)، www.sae.org.
SAE J356 لولههای فولاد کربنی پایین با سرعت بالا با جوشکاری کنترل شده، برای خمکاری، دوباره فلار و بیدینگ نرمالیزه شده
SAE J518 اتصالات هیدرولیکی با فلانج، لوله و شلنگ، نوع فلانج تقسیم شده چهار پیچی
SAE J524 لولههای فولاد کربنی بدون جوش، برای خمکاری و فلار آنیل شده
SAE J525 لولههای فولاد کربنی با جوشکاری و کشش سرد، برای خمکاری و فلار آنیل شده
SAE J526 لولههای فولاد کربنی با جوشکاری
SAE J527 لولههای دو دیواره فولاد کربنی با لحیمکاری
SAE J356 فلارها برای لولهها
SAE J1065 فشارهای کاری نامی مرجع برای لولههای هیدرولیکی فولادی
SAE J1453-1 مشخصات اتصالات با حلقه O: بخش 1—جزئیات اتصال لوله و الزامات مشترک برای عملکرد و آزمونها
SAE J1453-2 مشخصات اتصالات با حلقه O: بخش 2— الزامات، ابعاد و آزمونهای اتصالات فولادی، پیشبند، چرخان، لولههای لحیمکاری، کلاهک و اتصالات با انتهای میلهای متریک ISO 6149-2
SAE J1453-3 مشخصات اتصالات با حلقه O: بخش 3— الزامات، ابعاد و آزمونهای اتصالات فولادی، پیشبند، چرخان، لولههای لحیمکاری، کلاهک و اتصالات با انتهای میلهای اینچی SAE J1926-2
SAE J2435 لولههای فولاد کربنی SAE 1021 با جوشکاری کنترل شده، برای خمکاری، فلار و بیدینگ نرمالیزه شده
SAE J2467 لولههای فولاد کربنی SAE 1021 با جوشکاری و کشش سرد، برای خمکاری و فلار نرمالیزه شده
SAE J2592 لولههای فولاد کربنی برای استفاده عمومی—فهمیدن آزمایشهای غیرمخرب برای لولههای فولاد کربنی
SAE J2613 لولههای هیدرولیکی فولاد آلیاژی پایین مقاومت بالا با جوشکاری کنترل شده، برای خمکاری، دوباره فلار و خمکاری آنیل شده زیرحرارتی
SAE J2614 لولههای هیدرولیکی فولاد آلیاژی پایین مقاومت بالا با جوشکاری و کشش سرد، برای خمکاری و فلار آنیل شده زیرحرارتی
SAE J2832 لولههای هیدرولیکی فولاد آلیاژی پایین مقاومت بالا (استحکام کششی 690 MPa) با جوشکاری کنترل شده، برای خمکاری و دوباره فلار آنیل شده تسکین استرس
SAE J2833 لولههای هیدرولیکی فولاد آلیاژی پایین مقاومت بالا (استحکام کششی 690 MPa) با جوشکاری و کشش سرد، برای خمکاری و فلار آنیل شده تسکین استرس
2.1.2 انتشارات ASTM
قابل دسترسی از ASTM International، 100 Barr Harbor Drive، P.O. Box C700، West Conshohocken، PA 19428-2959، تلفن: 610-832-9585، www.astm.org.
ASTM A 370 روشها و تعاریف استاندارد برای آزمایشهای مکانیکی محصولات فولادی
ASTM A 450/A 450M مشخصات استاندارد برای الزامات کلی لولههای فولاد کربنی، آلیاژ فریتی و آلیاژ آستنیتی
ASTM E 8 روشهای آزمایش کشش مواد فلزی
ASTM E 8M روشهای آزمایش کشش مواد فلزی [متری]
2.2 اسناد مرتبط
اسناد زیر فقط برای اطلاعات است و بخش الزامی این سند نیستند.
2.2.1 انتشارات SAE
قابل دسترسی از SAE International، 400 Commonwealth Drive، Warrendale، PA 15096-0001، تلفن: 877-606-7323 (داخل USA و کانادا) یا 724-776-4970 (خارج USA)، www.sae.org.
SAE J514 اتصالات لوله هیدرولیکی
SAE J1290 سیستم ترمز هیدرولیکی خودرو—اتصالات لوله متریک
SAE J2551 روشهای توصیه شده برای کاربردهای لولههای فلزی رسانه مایع
SAE J2593 گزارش اطلاعاتی برای نصب رسانههای مایع و اتصالات
SAE J2658 مجموعههای لوله فلزی برای قدرت مایع و استفاده عمومی—روشهای آزمایش مجموعههای لوله فلزی قدرت هیدرولیکی
2.2.2 انتشارات ISO
قابل دسترسی از ANSI، 25 West 43rd Street، New York، NY 10036-8002، تلفن: 212-642-4900، www.ansi.org.
ISO 2944 سیستمها و اجزای قدرت مایع—فشارهای نامی
ISO 3304 لولههای دقیق فولادی با انتهای صاف—شرایط فنی برای تحویل
ISO 3305 لولههای دقیق فولادی با انتهای صاف و جوش—شرایط فنی برای تحویل
ISO 4397 اتصالات و اجزای مرتبط—قطرهای خارجی نامی لولهها و قطرهای داخلی نامی شلنگها
ISO 4399 اتصالات و اجزای مرتبط—فشارهای نامی
ISO 4406 قدرت مایع—مایعات—روش کدگذاری سطح آلودگی ذرات جامد
ISO 5598 سیستمها و اجزای قدرت مایع—واژگان
ISO 6162-1 قدرت مایع—اتصالات فلانج با گیرههای فلانجی تقسیم شده یا یکتکه و پیچهای متریک یا اینچی—بخش 1: اتصالات فلانجی برای استفاده در فشارهای 3.5 MPa (35 bar) تا 35 MPa (350 bar)، DN 13 تا DN127
ISO 6162-2 قدرت مایع—اتصالات فلانج با گیرههای فلانجی تقسیم شده یا یکتکه و پیچهای متریک یا اینچی—بخش 2: اتصالات فلانجی برای استفاده در فشارهای 35 MPa (350 bar) تا 40 MPa (400 bar)، DN 13 تا DN 51
ISO 6605 آزمونها و روشهای آزمایش
ISO 8434-1 اتصالات لوله فلزی برای قدرت مایع و استفاده عمومی—بخش 1: اتصالات فشاری 24°
ISO 8434-2 اتصالات لوله فلزی برای قدرت مایع و استفاده عمومی—بخش 2: اتصالات فلار 37°
ISO 8434-3 اتصالات لوله فلزی برای قدرت مایع و استفاده عمومی—بخش 3: اتصالات با حلقه O
ISO 8434-4 اتصالات لوله فلزی برای قدرت مایع و استفاده عمومی—بخش 4: اتصالات مخروطی 24° با نیپلهای حلقوی جوششده
ISO 10583 روشهای آزمایش اتصالات لوله
ISO 10763 لولههای فولادی با انتهای صاف، بدون جوش و جوش—ابعاد و فشارهای کاری نامی
3. روشهای آزمایش
مگر اینکه مورد دیگری مشخص شده باشد، روشهای آزمایش توصیف شده در چاپ جدید ASTM A 370 روشها و تعاریف استاندارد برای آزمایشهای مکانیکی محصولات فولادی باید رعایت شوند.
با این حال، در موارد تعارض بین مشخصات ASTM و مشخصات اینجا، این مشخصات SAE اولویت دارد.
3.1 فرکانس آزمایش
عوامل متعددی میتوانند بر فرکانس مورد نیاز این آزمایشات تأثیر بگذارند، از جمله:
الف. اندازه لوله
ب. تعداد تولید در هر دوره
ج. نوع تجهیزات تولید
د. روشهای تولید
ه. کاربرد نهایی
و. ماده
بنابراین، تعیین نوع و فرکانس آزمایش که منجر به تولید لولههایی مطابق با استانداردهای SAE و نیازهای کاربر شود، وظیفه تولیدکننده و کاربر است.
4. نمونههای آزمایش
طبق ASTM A 370 روشها و تعاریف استاندارد برای آزمایشهای مکانیکی محصولات فولادی، نمونههای آزمایش برای آزمایشهای مکانیکی باید در انتهای خود صاف و بدون عیب باشند. اگر هر نمونهای قبل از آزمایش دارای لبه، عیب یا ماشینکاری ناقص باشد، میتوان آن را حذف کرد و نمونه دیگری انتخاب کرد. نمونههای آزمایش باید از لولههایی برداشته شوند که پس از تولید مطابق با مشخصات مربوطه، تحت هیچ عملیات بعدی قرار نگرفتهاند. تمام آزمایشات باید در دمای اتاق انجام شوند.
5. آزمونهای عملکرد
آزمونهای فهرست شده در این بخش بر اساس توافق بین تأمینکننده و مشتری انتخاب و انجام میشوند.
5.1 آزمایش تخت کردن
نمونههای آزمایش با طول تقریباً 75 میلیمتر نباید در هنگام تخت کردن بین دو صفحه موازی تا فاصلهای معادل سه برابر ضخامت دیواره قسمت مورد آزمایش، شکاف یا هرگونه عیبی نشان دهند. در مورد لولههای جوششده، جوش باید در زاویه 90 درجه نسبت به جهت نیروی اعمال شده قرار گیرد. شکستهای سطحی ناشی از نواقص سطحی جزئی، دلیل رد شدن نخواهد بود.
5.2 آزمایش تخت کردن معکوس
نمونههای آزمایش باید از هر دو طرف جوش به صورت طولی 90 درجه تقسیم شوند. قسمت حاوی جوش باید باز و تخت شود و جوش در نقطه حداکثر خم شود. هیچ نشانهای از شکاف، پوسته شدن فلز، عدم نفوذ جوش یا همپوشانیهای ناشی از کنترل یا حذف فلاش در جوش وجود نخواهد داشت.
5.3 آزمایش خمکاری
اگر خمکاری مورد نیاز است، مشتری باید در هنگام خرید روش مناسب آزمایش را مشخص کند.
5.4 آزمایش انبساط
نمونههای آزمایش باید روی یک پلاگ سخت شده و تیزشکل با شیب 0.1 تا 1.0 تا زمانی که قطر خارجی آن 25% افزایش یابد، بدون نشانهای از شکاف یا عیب، انبساط داده شوند.
5.5 آزمایش فلار
5.5.1 فلارهای 37° و 45° SAE J533
5.5.1.1 دوباره فلار—روش A
قسمتهای آزمایش با انتهای صاف و پاک شده باید تحمل کنند که در یک سر به ابعاد نشان داده شده در SAE J533 دوباره فلار شوند. قسمت آزمایش باید محکم و درست در قالب و مهره نگه داشته شود و هنگام فشار دادن، موازی با محور لوله هدایت شود. فلار نشان داده شده در تصویر 1 نباید هیچ نشانهای از شکافت یا عیب داشته باشد.
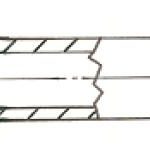
تصویر 1 – لوله دوباره فلار 37 درجه – روش A
(منبع: SAE J533)
5.5.1.2 دوباره فلار—روش B
قسمتهای آزمایش با انتهای صاف و پاک شده باید تحمل کنند که در یک سر به ابعاد نشان داده شده در SAE J533 تنها یک بار فلار شوند. قسمت آزمایش باید محکم و درست در قالب و مهره نگه داشته شود و هنگام فشار دادن، موازی با محور لوله هدایت شود. فلار نشان داده شده در تصویر 2 نباید هیچ نشانهای از شکافت یا عیب داشته باشد، مگر اینکه جدا شدن لایه بیرونی تا 3.1 میلیمتر و فقط در ضخامت بیرونی محدود شده باشد.
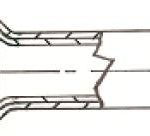
تصویر 2 – لوله دو دیواره دوباره فلار 37 درجه – روش B
(منبع: SAE J533)
5.5.1.3 تنها فلار
بخشهای آزمایشی با انتهای مربع و بدون خراش باید در حین تبدیل به فلار تک در یک سر به ابعاد نشان داده شده در SAE J533، مقاومت کنند. قطعه آزمایشی باید محکم و عمودی در داخل قالب و پرس نگهداری شده و هنگام فشرده شدن به سمت پایین، موازی با محور لوله هدایت شود. فلار نشان داده شده در شکل ۳ نباید هیچ علامتی از شکاف یا نواقص داشته باشد.
 شکل ۳ – لوله با فلار تک ۴۵ درجه
(منبع: SAE J533)
5.5.2 فلارهای SAE J1453 ORFS و SAE J518
5.5.2.1 فلار دوگانه
بخشهای آزمایشی با انتهای مربع و بدون خراش باید در حین تبدیل به فلار دوگانه در یک سر به ابعاد نشان داده شده در فلارهای SAE J1453 و SAE J518، مقاومت کنند. قطعه آزمایشی باید محکم و عمودی در داخل قالب و پرس نگهداری شده و هنگام فشرده شدن به سمت پایین، موازی با محور لوله هدایت شود. فلار نشان داده شده در شکل ۴ نباید هیچ علامتی از شکاف یا نواقص داشته باشد.
شکل ۴ – انتهای لوله با فلار دوگانه ORFS
(منبع: مراجعه به فلارهای SAE J1453 و SAE J518)
5.5.2.2 فلار تک
بخشهای آزمایشی با انتهای مربع و بدون خراش باید در حین تبدیل به فلار تک در یک سر به ابعاد نشان داده شده در فلارهای SAE J1453 و SAE J518، مقاومت کنند. قطعه آزمایشی باید محکم و عمودی در داخل قالب و پرس نگهداری شده و هنگام فشرده شدن به سمت پایین، موازی با محور لوله هدایت شود. فلار نشان داده شده در شکل ۵ نباید هیچ علامتی از شکاف یا نواقص داشته باشد.
شکل ۵ – انتهای لوله با فلار تک ORFS
(منبع: مراجعه به فلارهای SAE J1453 و SAE J518)
5.6 آزمایش سختی
آزمایشهای سختی باید روی سطح داخلی نمونههای آزمایشی انجام شود. این آزمایش برای لولههایی که ضخامت دیواره اسمی آنها کمتر از ۱٫۷ میلیمتر است الزامی نیست. چنین لولهها باید تمامی دیگر خواص مکانیکی و الزامات عملکردی را برآورده کنند.
5.7 کشش
روشهای آزمایشی توصیف شده در شماره جدید ASTM E 8—روشهای آزمایش کشش مواد فلزی یا ASTM E 8M—روشهای آزمایش کشش مواد فلزی [متری] باید رعایت شوند.
5.8 آزمایش کشش
اگر درصد کشش نمونه آزمایشی کمتر از مقدار تعیین شده در مشخصات مربوطه لوله باشد و یا هر قسمتی از شکست بیش از ۱۹ میلیمتر از مرکز طول اندازهگیری فاصله داشته باشد، همانطور که قبل از آزمایش با خطکشی روی نمونه مشخص شده است، اجازه بازآزمایی داده میشود.
5.9 آزمایش فشار اثباتی
در صورت نیاز، لوله باید به صورت هیدروساتیکی تحت فشاری معادل دو برابر فشار کاری مرجع ۴ به ۱ محاسبه شده آزمایش شود. این آزمایش فشار اثباتی مواد را در معرض میزان مناسبی از استرس قرار میدهد تا توانایی لوله در عملکرد در حد انعطافپذیری خود مشخص شود. هیچ نشانهای از شکست نباید وجود داشته باشد و نمونه آزمایشی باید ابعاد خود را حفظ کند. فشارهای آزمایشی باید با استفاده از مشتق زیر از فرمول فشارهای کاری مرجع SAE J1065 برای لولههای هیدرولیکی فولادی تعیین شوند:
فشار انفجار – Pb = Rm,min * In (D/d) (معادله ۱)
فشار اثباتی −Pp = Pb/2 (معادله ۲)
جایی که:
Pb فشار انفجار مرجع استاتیکی اسمی به واحد MPa (مگاپاسکال) است.
Pp فشار اثباتی مرجع اسمی به واحد MPa (مگاپاسکال) است.
Rm, min حداقل استحکام کششی است.
In لگاریتم طبیعی، همچنین به عنوان log e شناخته میشود.
D قطر خارجی اسمی لوله است.
d قطر داخلی اسمی لوله است.
هیچ لولهای نباید با فشار هیدروساتیکی بیش از ۳۵ MPa آزمایش شود، مگر اینکه به طور خاص تعیین شده و بین تأمینکننده و مشتری توافق شده باشد.
توجه: این فرمولها و فشارهای اثباتی مرجع مشتق شده تنها برای لولههای مورد استفاده در کاربردهای هیدرولیکی قابل اعمال است؛ همه این لولهها حداقل نسبت ۵۰٪ بین حداقل استحکام تسلیم و حداقل استحکام کششی دارند. هنگام محاسبه فشارهای اثباتی مرجع برای مواد لولهای که این نسبت کمتر از ۵۰٪ باشد، باید از فرمولهای ذکر شده در «مرتبط A» SAE J1065—تصاویب فشار برای لولههای هیدرولیکی و اتصالات—استفاده شود.
5.10 آزمایش الکترونیکی غیرمخرب
در صورت توافق متقابل بین خریدار و تولیدکننده، به جای آزمایش هیدروساتیکی، تمام لولهها باید از طریق یک آزمایش الکترونیکی غیرمخرب (مانند جریان گردابی، نشت شار مغناطیسی یا فوقصدایی) که قادر به تشخیص عیوبی است که مانع از گذر لوله از آزمایش فشار اثباتی هیدروساتیکی میشود، آزمایش شوند. لوله باید الزامات مذکور در ASTM A 450/A 450M—مشخصات استانداردی برای لولههای فولادی کربنی، آلیاژ فریتی و آلیاژ آستنیتی—بند ۲۴٫۱۰ ارزیابی نواقص را برآورده کند. برای اطلاعات مربوط به انواع و کاربردهای مختلف آزمایشهای الکترونیکی غیرمخرب برای لولهها، به SAE J2592—لولههای فولادی کربنی برای استفادههای عمومی—فهمیدن آزمایشهای غیرمخرب برای لولههای فولادی کربنی مراجعه کنید.