1 Portée
Ces spécifications couvrent deux types de tubes en acier adaptés à des applications automobiles. Elles définissent les exigences relatives au métal de base, aux revêtements optionnels et aux tubes revêtus. Ces exigences s’appliquent aux produits sortant des laminoirs à tubes et des lignes d’application des revêtements, qui sont parfois situées dans des installations distinctes. Ces tubes sont utilisés dans la fabrication de pièces et d’ensembles personnalisés. Il est recommandé de valider ces pièces et ces ensembles pour leur performance en matière de corrosion, leur conductivité et continuité, leur résistance, leur aspect ainsi que pour d’autres propriétés critiques propres à l’application concernée.
1.1 GM123M.
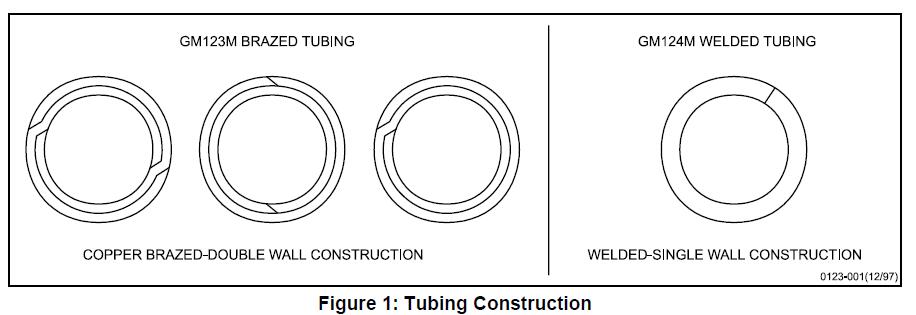
Couvre les tubes à double paroi dont les deux parois et les joints sont brasés à la brasure cuivre dans une atmosphère réductrice afin d’obtenir un tube adapté aux circuits hydrauliques. Il ne doit pas être utilisé pour les circuits de carburant, car le cuivre résiduel peut favoriser la formation de gaz acide. Voir la Figure 1.
1.2 GM124M.Couvre les tubes à simple paroi dont le joint est réalisé par soudage par résistance électrique. Il est recommandé pour les circuits de carburant, les conduites de direction assistée, les conduites de refroidisseur d’huile de transmission, les conduites d’huile lubrifiante, les conduites de vide, etc. Voir la Figure 1.
1.3 Code de désignation des tubes.
Il est recommandé d’utiliser les codes mentionnés au paragraphe 3.1 sur les dessins et les bons de commande pour indiquer le type de tube, le diamètre extérieur, l’épaisseur de paroi, l’état de finition après fabrication et le revêtement de l’intérieur du tube (ID).
1.4 Application typique.
Le GM123M est généralement utilisé pour les conduites de frein hydraulique, tandis que le GM124M est généralement employé pour les conduites de carburant, les conduites de direction assistée, les conduites de refroidisseur d’huile de transmission, les conduites d’huile lubrifiante, les conduites de vide, etc.
2 Références
Remarque : Seules les normes approuvées les plus récentes s’appliquent, sauf indication contraire.
2.1 Normes/Spécifications externes.
ASTM A254
SAE J463
ASTM A875
SAE J526
ASTM B117
SAE J527
ASTM B750
SAE J533
ASTM E8
SAE J1290
SAE J403
2.2 Normes/Spécifications GM.
9985670
GM9505P
GM4298P
GM9508P
GM4465P
GM9509P
GM4653M
GM9540P
GM6277M
GMW3001
GM9071P
GMW3059
GM9102P
2.3 Références supplémentaires.
Des informations concernant les carburants GMPT peuvent être obtenues en contactant le département Ingénierie des matériaux de GM Powertrain.
• GMPT-6-006 TF2 essence
• GMPT-5-005 Bio-Diesel
• GMPT-5-001 #2 Diesel
• GMPT-6-019 Essence oxydée
• GMPT-6-023 E85 faible pHe
3 Exigences
3.1 Exigences générales.
Le matériau de base des tubes doit être en acier laminé à froid 1006, 1008 ou 1010 conformément à la norme SAE J403. Le matériau de brasage doit être en cuivre ou en alliage de cuivre tel que défini dans la norme SAE J463, Alliage de cuivre UNS C51000.
GM123M (I/II/III/IV/V)
GM124M (I/II/III/IV/V/VI)
‘I’ = Premier élément entre parenthèses, B ou W.
B = Brasé, W = Soudé
‘II’ = Diamètre extérieur du tube après brasage ou soudage (mm)
‘III’ = Épaisseur de paroi (mm)
‘IV’ = Procédé de fabrication (*)
‘V’ = Automobile
‘VI’ = Revêtement de l’intérieur du tube (**)
(*) Abréviations des procédés :
A = Recuit
P = Brut
U = Non recuit (après soudage)
G = Revêtement métallique en alliage zinc-aluminium
F = Cuivre fusionné
E = Revêtement de peinture à protection accrue contre la corrosion
N = Nylon 11 ou 12 extrudé
C = Plaque de cuivre – L’épaisseur minimale standard de la plaque de cuivre est de 0,009 mm. Si une épaisseur différente de la norme est requise, le chiffre ou les chiffres doivent être placés immédiatement après la lettre C, par exemple C13 indique une épaisseur minimale de 0,013 mm.
(**) Abréviations des revêtements internes
Vide = Brut
P = Brut
Ni = Placage au nickel
Exemple :
GM124M (W/6.00/0.7/AGE/V/Ni) – indique un tube soudé à simple paroi, diamètre extérieur de 6 mm, épaisseur de paroi de 0,7 mm, tube recuit, protégé contre la corrosion par un revêtement de base en alliage zinc-aluminium suivi d’une couche de peinture de finition, homologué pour application automobile, avec un intérieur plaqué nickel.
3.2 Propriétés mécaniques.
Les exigences suivantes s’appliquent uniquement aux types de tubes en acier les plus courants ; c’est-à-dire les tubes soudés-recuits et les tubes brasés tels qu’ils sont fabriqués. Les propriétés des autres catégories de tubes, telles que les tubes soudés destinés à la construction mécanique ou les tubes écrouis, seront celles spécifiées dans un accord particulier entre le fournisseur et l’acheteur.
3.2.1 Des essais de traction doivent être effectués sur le tube fini conformément aux méthodes d’essai décrites dans la norme ASTM E8. Les caractéristiques de traction doivent respecter la norme SAE J526 pour les tubes soudés et la norme SAE J527 pour les tubes brasés.
3.2.2 Le tube doit pouvoir être étiré sur un mandrin conique ayant une pente de 1 pour 10 jusqu’à ce que le diamètre extérieur à l’extrémité étirée augmente de 20 % sans se fissurer ni présenter de défauts (ASTM A254, paragraphe 6.3). Avant l’essai d’étirage, le tube doit être coupé droit, ses bords arrondis et ébavurés. Il doit être maintenu fermement et bien perpendiculairement dans la matrice, et le poinçon doit être guidé selon l’axe du tube.
3.2.3 Sauf indication contraire, le tube doit pouvoir résister à la pression hydraulique statique interne suivante :
• Jusqu’à 10,0 mm de diamètre extérieur………………..35 MPa
• De 10,0 à 16,0 mm de diamètre extérieur…….15 MPa
Remarque : Un travail à froid ultérieur du tube (enroulement, redressage, cintrage, étirage, etc.) augmentera sa résistance et sa dureté. Une résistance et une dureté nettement supérieures pour des applications spécifiques peuvent être obtenues par travail à froid ou par cémentation du tube.
3.3 Dimensions.
Le tube doit respecter les dimensions et les tolérances indiquées par l’acheteur.
3.3.1 Tubes soudés.
Le diamètre nominal et l’épaisseur de paroi doivent correspondre à ceux indiqués dans la norme SAE J526. Le diamètre extérieur maximal autorisé pour le revêtement en alliage zinc-aluminium plus nylon 11 ou 12, GN, figure au Tableau 2.
3.3.1.1 Cordon de soudure avec revêtement au nickel à l’intérieur.
Afin d’assurer une bonne reprise du nickel au niveau de la soudure, il est important que le cordon de soudure présente un profil transversal régulier et des dimensions minimales. Indiquer la hauteur du cordon (La hauteur typique du cordon doit être de 0,15 mm ou moins. Continuer à surveiller la hauteur du cordon jusqu’à ce qu’une exigence maximale soit fixée).
Des exemples typiques de profils de cordons de soudure acceptables et non acceptables sont présentés ci-dessous à la Figure 2.

3.3.2 Tubes brasés.
Le diamètre nominal et l’épaisseur de paroi doivent correspondre à ceux indiqués dans la norme SAE J527. Le diamètre extérieur maximal autorisé pour le revêtement en alliage zinc-aluminium plus nylon 11 ou 12, GN, figure au Tableau 2.
3.3.3 Embouts évasés.
3.3.3.1 Les embouts évasés de type SAE doivent respecter les dimensions et les tolérances indiquées dans la norme SAE J533.
3.3.3.2 Les embouts évasés de type ISO doivent respecter les dimensions et les tolérances indiquées dans la norme SAE J1290.
3.3.3.3 EMBOUTS ÉVASÉS. Dans le cas du GM123M (embout inversé), les embouts évasés des tuyaux doivent satisfaire aux exigences supplémentaires figurant dans la section S1 de la norme ASTM A254.
3.4 Finitions.
Les finitions intérieure et extérieure des tubes doivent correspondre à la finition spécifiée, comme indiqué au Tableau 1.
Tableau 1 : Codes et exigences relatifs aux finitions externes
| Finition | Code de finition | Description et exigences matérielles |
| Lisse | P | Pas de revêtement ; métal de base uniquement (acier 1006, 1008 ou 1010 selon SAE J403) |
| Alliage zinc-aluminium | G | Revêtement par immersion à chaud en alliage zinc-aluminium. Composition chimique : alliage 5 % aluminium – reste zinc selon ASTM B750 Masse du revêtement : 50 g/m² selon ASTM A875, section 8. L’épaisseur doit être d’au moins trois micromètres partout sur le tube selon l’annexe A. |
| Alliage zinc-aluminium – Protection anticorrosion renforcée | GE | Alliage zinc-aluminium tel que décrit ci-dessus, suivi d’un procédé de prétraitement approuvé et d’un revêtement époxy riche en aluminium approuvé. Mesures d’épaisseur : La peinture époxy riche en aluminium de la finition GE doit avoir une épaisseur minimale de trois microns partout sur le tube, mesurée selon les procédures de l’annexe A. L’épaisseur réelle des revêtements dans la finition GE doit être contrôlée circonférentiellement et longitudinalement pour chaque ligne de tubes. Un plan d’échantillonnage doit être mentionné dans le plan de contrôle. |
| Plaqué cuivre | C | Tubes électroplaqués |
| Alliage zinc-aluminium – Nylon 11 ou 12 extrudé | GN | Alliage zinc-aluminium tel que décrit ci-dessus, suivi d’une couche de finition en Nylon 11 ou 12. Apparence : La couche de finition doit être de couleur uniforme et exempte de discontinuités telles que lignes de coulée, trous d’aiguille, cratères ou rugosités anormales. La couche de finition doit être noire, sauf indication contraire sur le dessin technique. Épaisseur du film : La couche de finition en Nylon 11 ou 12 doit avoir une épaisseur minimale de 150 μm lorsqu’elle est testée par examen microscopique selon l’annexe A. L’épaisseur maximale du revêtement doit être contrôlée par le diamètre extérieur maximal (tableau 2). L’épaisseur réelle des revêtements dans la finition GN doit être contrôlée circonférentiellement et longitudinalement pour chaque ligne de tubes. Un plan d’échantillonnage doit être mentionné dans le plan de contrôle. |
| Electroplaquage au nickel | Ni | Revêtement intérieur en nickel par électroplaquage. Mesures d’épaisseur : L’épaisseur du placage intérieur en nickel du tube fini doit être d’au moins 3 microns partout sur l’intérieur du tube, mesurée selon les procédures de l’annexe A. L’épaisseur réelle du placage dans la finition Ni doit être surveillée circonférentiellement et longitudinalement pour chaque ligne de tubes. Un plan d’échantillonnage doit être mentionné dans le plan de contrôle. |
| Autre | Z | À déterminer |
Remarque : la couche de finition GN ne doit pas être utilisée dans les applications de conduites de carburant liquide avant d’avoir obtenu l’approbation complète pour ces applications.
Tableau 2 : Diamètre extérieur maximal pour le revêtement GN
| Taille du tube, nominale (mm) | Diamètre extérieur du tube revêtu, max (mm) |
| 4,76 | 5,28 |
| 6 | 6,65 |
| 6,35 | 6,87 |
| 7,94 | 8,46 |
| 8 | 8,52 |
| 9,53 | 10,05 |
| 10 | 10,52 |
| 11,11 | 11,65 |
| 12,7 | 13,24 |
| 14,29 | 14,83 |
| 15,88 | 16,42 |
3.5 Résistance environnementale (GE, GN et Ni).
3.5.1 Essai au brouillard salin (GM4298P).
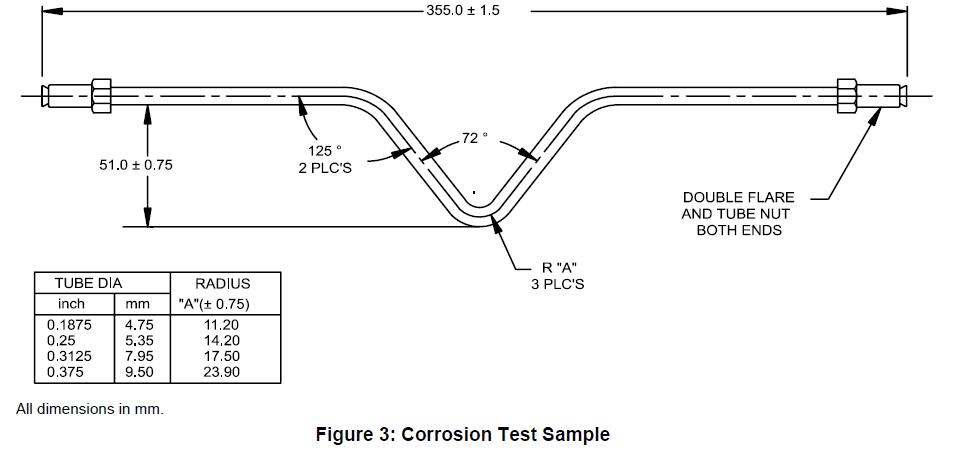
Les tubes revêtus doivent être soumis aux essais de corrosion et aux méthodes d’évaluation suivants. Tous les essais de corrosion doivent être effectués sur des pièces fabriquées ou sur l’échantillon d’essai de la figure 3. Les échantillons d’essai décrits à la figure 3 doivent être alignés dans la chambre d’essai avec le coude formé vers le bas, sans toutefois toucher le dispositif d’essai, sauf indication contraire. Les pièces fabriquées doivent être alignées dans la chambre d’essai conformément à l’accord entre l’organisme d’essai et l’autorité de contrôle. La fréquence de réalisation de tous les essais de corrosion doit être documentée dans le plan de contrôle.
Remarque : les contaminants de surface peuvent provoquer des taches lors d’un essai de corrosion. Les taches en l’absence de corrosion ne doivent pas être considérées comme un échec de l’essai.
3.5.1.1 Alliage zinc-aluminium – Protection anticorrosion renforcée (GE).
Le tube à protection anticorrosion renforcée GE doit résister à 1000 h d’exposition au brouillard salin selon GM4298P, avec un retrait de la marque longitudinale de 1,5 mm maximum (voir GM9102P) et aucune autre perte d’adhérence après l’exposition à GM4298P et le séchage à l’air.
3.5.1.2 Alliage zinc-aluminium – Nylon 11 ou 12 extrudé (GN) – Résistance aux éclats à basse température plus brouillard salin (GM9508P, GM4298P).
Soumettre les échantillons de tubes formés (voir figure 3) au test de résistance aux éclats, GM9508P, méthode B, cinq fois chacun. Le tube doit être placé dans le gravimètre de manière à ce que le plan créé par le coude soit parallèle au panneau. Dans les 24 heures suivant l’exposition au gravimètre, placer les échantillons dans le brouillard salin selon ASTM B117 ou GM4298P.
Le tube ne doit présenter aucune corrosion du métal de base s’étendant à plus de 1 mm de la zone impactée par les gravillons après 2000 h. Les zones non impactées par les gravillons doivent être exemptes de rouille après 2000 h.
3.5.2 Essai d’humidité (GM4465P, GM9071P).
Le tube à protection anticorrosion renforcée (GE) doit être soumis à 96 h d’essai d’humidité selon GM4465P. Immédiatement après l’essai d’humidité, le tube doit être essuyé et l’adhérence du ruban adhésif doit être testée selon GM9071P, sauf qu’une marque longitudinale doit être faite sur le tube. L’adhérence doit être d’au moins 99 %.
3.5.3 Essai d’humidité pour le placage au nickel (Ni) (GM4465P, GM9071P).
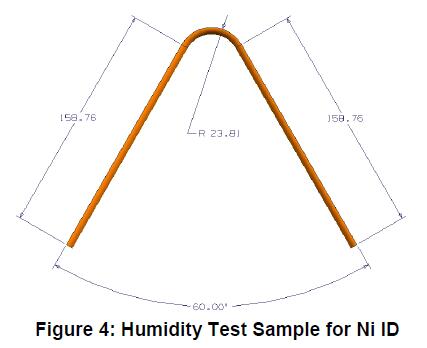
Le revêtement intérieur plaqué au nickel doit être exposé au test d’humidité suivant, en utilisant des échantillons droits de 100 mm et des échantillons d’essai tels que représentés à la figure 4. Trois échantillons de chaque configuration doivent être coupés longitudinalement, exposant ainsi les surfaces internes du tube. Les bords coupés des échantillons doivent être suffisamment protégés pour éviter toute propagation de la rouille. Les échantillons doivent être placés dans la chambre d’essai avec les surfaces internes orientées vers le haut. Les échantillons droits doivent être placés à environ 30° par rapport à la verticale afin de permettre l’écoulement de l’humidité. Le revêtement au nickel doit résister à 168 h d’exposition à l’humidité selon GM4465P, sans rouille rouge en dehors de la zone de soudure (zone affectée par la chaleur). Toute corrosion
dans la zone de soudure (zone affectée par la chaleur) nécessitera l’approbation du département Ingénierie des matériaux de GM.
3.5.4 Test de frottement au solvant (GM9509P).
Le tube à protection anticorrosion renforcée (GE), lors du test de frottement au solvant MEK selon GM9509P, doit obtenir une note de 1 ou meilleure après 50 doubles frottements. Ce test doit être effectué sur chaque lot de production de tubes et doit être documenté dans le plan de contrôle. Un lot de production doit être défini dans les documents du système qualité.
3.5.5 Résistance aux fluides.
3.5.5.1 Le tube à protection anticorrosion renforcée (GE) ne doit présenter aucun ramollissement ni défaut de film lorsqu’il est immergé pendant 24 h dans le liquide de frein (GM4653M), l’essence TF2 (GMPT-6-006), le biodiesel (GMPT-5-005), le diesel n° 2 (GMPT-5-001), l’essence oxydée (GMPT-6-019) et l’E85 à faible pH (GMPT-6-023). Ce test doit être effectué avec du liquide de frein au moins une fois par semaine sur des pièces de production ou des échantillons conformément à la figure 3 et doit être documenté dans le plan de contrôle.
Remarque : des informations concernant les carburants GMPT peuvent être obtenues en contactant le département Ingénierie des matériaux de GM Powertrain. Les carburants doivent être achetés auprès de fournisseurs approuvés par GM. Utiliser la version la plus récente de chaque carburant, selon l’ingénieur de GM Powertrain.
3.5.5.2 Alliage zinc-aluminium – Nylon 11 ou 12 extrudé (GN).
3.5.5.2.1 Préparation des échantillons.
Les échantillons doivent mesurer au minimum 80 mm de long. Effectuer deux entailles parallèles distantes de 2,4 ± 0,1 mm, longitudinalement sur le tube, à l’aide d’un couteau utilitaire Stanley muni d’une lame #99E ou équivalent. Les entailles doivent traverser la couche de nylon et le primaire jusqu’au substrat sur toute la longueur du tube. Placer six échantillons par fluide dans un récipient refermable. Remplir le récipient avec le fluide requis selon le tableau 3, de manière à ce qu’environ la moitié de chaque échantillon soit immergée. Refermer le récipient. Faire tremper les échantillons pendant la durée et à la température requises selon le tableau 3. Après le temps de trempage requis, retirer les échantillons du fluide et les sécher avec un papier absorbant.
Tableau 3 : Résistance aux fluides
| Fluide | Temps (h) | Temp. (°C) |
| Eau distillée | 504 | 23 ± 2 |
| Liquide de frein (GM4653M) | 504 | 60 ± 2 |
| Essence oxydée (GMPT-6-019) | 504 | 23 ± 2 |
| TF2 (GMPT-6-006) | 504 | 23 ± 2 |
| Bio-diesel (GMPT-5-005) | 504 | 23 ± 2 |
| Diesel n°2 (GMPT-5-001) | 504 | 23 ± 2 |
| E85 à faible pHe (GMPT-6-023) | 504 | 23 ± 2 |
| Liquide de refroidissement du moteur (GM6277M) | 504 | 23 ± 2 |
| Solvant pour lave-glace (9985670) | 504 | 23 ± 2 |
3.5.5.2.2 Procédure de séparation du revêtement.
À l’aide d’un couteau utilitaire, effectuez une coupe perpendiculaire entre les deux coupes parallèles près de l’extrémité de l’échantillon immergé dans le fluide. En plaçant le bord de la lame dans la coupe perpendiculaire, essayez de soulever ou de décoller la bande de nylon jusqu’à ce que la section puisse être saisie avec une pince ou un outil équivalent. Décollez jusqu’à ce que la section se rompe ou soit retirée sur toute la longueur du tube. Si la bande n’a pas été complètement retirée, répétez la procédure depuis l’extrémité exposée aux vapeurs de l’échantillon.
3.5.5.2.3 Critères d’acceptation.
Aucun signe de cloquage ou de délaminage du nylon ne doit apparaître avant la procédure de séparation du revêtement. Après cette procédure, l’échantillon est considéré comme acceptable si la bande de nylon se rompt. Si elle ne se rompt pas, la bande doit présenter une rupture cohésive du primaire. Une rupture cohésive se définit par la présence visible de primaire restant sur la bande de nylon et sur le substrat du tube.
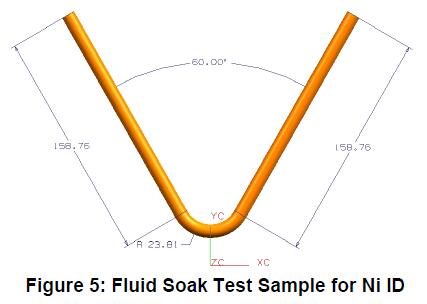
3.5.5.3 Revêtement intérieur en nickel électroplaqué. Les tubes à revêtement intérieur en nickel doivent être exposés aux fluides listés ci-dessous, en utilisant des échantillons droits de 100 mm et des échantillons d’essai conformément à la Figure 5. Trois échantillons d’essai de chaque configuration doivent être exposés pendant 504 h à 60 °C (90 °C pour le bio-diesel et le diesel n°2) lorsqu’ils sont remplis à moitié des fluides suivants : bio-diesel (GMPT-5-005), diesel n°2 (GMPT-5-001), essence oxydée (GMPT-6-019), essence corrosive biphase (GMPT-6-020*) et E85 à faible pHe (GMPT-6-023). Après 504 h d’immersion, les échantillons doivent être coupés longitudinalement et inspectés – aucune corrosion ni piqûre n’est autorisée en dehors de la zone soudée (affectée thermiquement). Toute corrosion dans la zone soudée (affectée thermiquement) nécessitera l’approbation du service Ingénierie des matériaux de GM.
Note : Des informations concernant les carburants GMPT peuvent être obtenues en contactant le service Ingénierie des matériaux de GM Powertrain. Les carburants doivent être achetés auprès de fournisseurs agréés par GM. Utilisez la version la plus récente de chaque carburant, selon les instructions de l’ingénieur de GM Powertrain.
3.5.6 Essai cyclique de corrosion (GM9505P, cycle J ou GM9540P).
3.5.6.1 Les tubes protégés contre la corrosion prolongée (GE) doivent subir un essai de performance consistant en des échantillons de tubes correctement formés (voir Figure 3) soumis à 10 cycles (20 semaines) de GM9505P, cycle J, ou à GM9540P, durée D. Après le cycle, les tubes doivent résister à un test de pression de 14 MPa pour les tubes jusqu’à 10,0 mm de diamètre extérieur, ou de 7 MPa pour les tubes de plus de 10 mm de diamètre extérieur. Pour que cet essai soit valide, il ne doit pas y avoir de corrosion venant de l’intérieur qui provoque une défaillance au test de pression. Par conséquent, il est recommandé de fixer les raccords de tube dans un bloc solide d’aluminium afin de maintenir le système fermé pendant l’exposition.
De plus, il est acceptable d’étanchéifier les raccords avec de la cire pour garantir leur fonctionnement lors du test de pression.
La fréquence minimale acceptable pour réaliser cet essai doit être convenue entre le fournisseur et le contact fournisseur de GM et doit être documentée dans la soumission trimestrielle PPAP.
3.5.6.2 Alliage zinc-aluminium – Nylon 11 ou 12 extrudé (GN).
Coupe au couteau plus corrosion cyclique GM9505P, cycle J, 10 cycles (20 semaines). À partir de tubes droits équipés de raccords standard, tracez deux lignes parallèles de 4 cm de long et espacées de 2,4 ± 0,1 mm, près du centre. Dans les 24 heures suivant le traçage, effectuez la corrosion cyclique selon GM9505P, cycle J, 10 cycles (20 semaines). Après le cycle, les tubes doivent résister à un test de pression de 14 MPa pour les tubes jusqu’à 10,0 mm de diamètre extérieur, ou de 7 MPa pour les tubes de plus de 10 mm de diamètre extérieur. Pour que cet essai soit valide, il ne doit pas y avoir de corrosion venant de l’intérieur qui provoque une défaillance au test de pression. Par conséquent, il est recommandé de fixer les raccords de tube dans un bloc solide d’aluminium afin de maintenir le système fermé pendant l’exposition.
De plus, il est acceptable d’étanchéifier les raccords avec de la cire pour garantir leur fonctionnement lors du test de pression.
Les résultats doivent être communiqués lors de la soumission destinée à l’approbation technique.
3.6 Forme, dimensions et qualité.
Les tubes en acier pour automobiles doivent être commercialement ronds, lisses et exempts de rouille ainsi que de défauts nuisant à la transformation ou à l’exploitation. Le bourrelet de joint sur le diamètre extérieur des tubes peut être accepté après accord avec chaque acheteur. Toutefois, il ne doit pas dépasser la tolérance de diamètre extérieur et ne doit pas gêner l’opération de formage des embouts ni la réalisation de joints étanches. Un bourrelet à l’intérieur est autorisé, mais doit être limité aux pratiques optimales de soudage ou de brasage. Lorsque des longueurs spécifiques sont précisées, elles doivent être raisonnablement droites et leurs extrémités exemptes de bavures.
3.6.1 Les tubes destinés aux conduites hydrauliques de frein doivent présenter une propreté interne conforme à un maximum de 0,20 g par mètre carré de surface interne, tel que défini par ASTM A254, Section 8 Propreté de la surface intérieure.
3.6.2 Tous les revêtements doivent résister aux conditions normales de formage, de manutention et de stockage sans montrer de fissures, d’écaillage ou de perte d’adhérence au métal de base. Le brunissage longitudinal ou périphérique résultant du traitement et de la manipulation est acceptable.
3.7 Exigences spéciales.
Les exigences spéciales relatives aux dimensions, aux finitions, aux propriétés physiques ou aux applications doivent être convenues entre le fournisseur et l’acheteur.
3.8 Emballage et marquage.
Le matériau doit être expédié conformément aux spécifications de l’acheteur. Les conteneurs doivent être clairement marqués avec le nom et l’adresse du fournisseur, le numéro et le nom de la spécification du matériau, le numéro de commande, le poids net et toute autre information requise par l’acheteur.
4 Processus de fabrication
Non applicable.
5 Règles et réglementations
5.1 Tous les matériaux fournis conformément à cette spécification doivent respecter les exigences de GMW3001, Règles et réglementations pour les spécifications matérielles.
5.2 Tous les matériaux fournis conformément à cette spécification doivent respecter les exigences de GMW3059, Substances restreintes et à déclaration obligatoire pour les pièces.
6 sources approuvées
Les qualifications techniques d’une source approuvée sont requises pour cette spécification. Seules les sources répertoriées dans le fichier des matériaux GM (c’est-à-dire MATSPC) sous ce numéro de spécification ont été qualifiées par l’ingénierie comme répondant aux exigences de cette spécification.
Annexe A – Procédure de mesure de l’épaisseur du revêtement à double couche sur les tubes en acier automobiles
A1 Domaine d’application
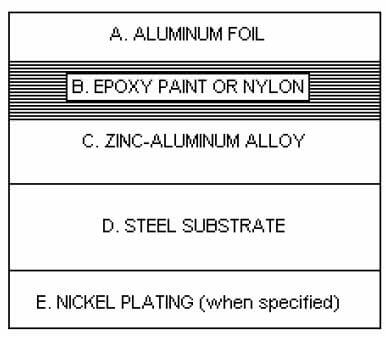
La procédure est utilisée pour vérifier la conformité à une épaisseur minimale de revêtement spécifiée et pour établir une corrélation avec l’équipement utilisé pour surveiller l’épaisseur du revêtement en production. Le système de revêtement consiste en un substrat tubulaire en acier à faible teneur en carbone, avec soit une surface intérieure nue, soit une surface intérieure nickelée, et une surface extérieure en alliage zinc-aluminium, recouverte ensuite d’un revêtement époxy riche en aluminium ou d’un revêtement extrudé en Nylon 11 ou 12. Les finitions peuvent être trouvées dans GM123M/GM124M, sous la désignation du tableau 1 : (GE), (GN) ou (Ni). La procédure est utilisée pour vérifier la conformité à une épaisseur minimale de revêtement spécifiée et pour établir une corrélation avec l’équipement utilisé pour surveiller l’épaisseur du revêtement en production. Le système de revêtement consiste en un substrat tubulaire en acier à faible teneur en carbone, avec soit une surface intérieure nue, soit une surface intérieure nickelée, et une surface extérieure en alliage zinc-aluminium, recouverte ensuite d’un revêtement époxy riche en aluminium ou d’un revêtement extrudé en Nylon 11 ou 12. Les finitions peuvent être trouvées dans GM123M/GM124M, sous la désignation du tableau 1 : (GE), (GN) ou (Ni).
A2 Normes de référence
GM123M
GM124M
A3 Équipement utilisé
A3.1 Métallographe.
A3.2 Équipement de polissage métallurgique.
A4 Préparation des échantillons
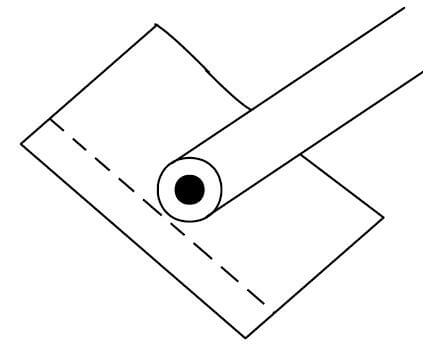
Le tube doit être sectionné en plusieurs points transversaux afin de vérifier la conformité à une épaisseur minimale de revêtement. Les sections doivent être débavées, nettoyées et séchées. Chaque section est enveloppée séparément dans du papier d’aluminium, puis le papier est moulé autour de la pièce avec les doigts (voir Figure A1) avant le montage. Une seule couche de papier suffit, et le tube doit être entièrement recouvert, en veillant à ne pas percer le papier. Les plis et les chevauchements excédentaires doivent se trouver au-dessus du plan de polissage. Faites preuve de prudence lors du montage, en vous assurant que chaque section est perpendiculaire au plan de polissage. Les échantillons doivent être montés par compression avec une poudre thermodurcissable, comme le diallylphthalate. Le moulage par compression permet également de coller le papier d’aluminium étroitement au contour du revêtement, assurant ainsi une excellente tenue des bords et une interface bien définie. Le ou les montages doivent être refroidis lentement jusqu’à la température ambiante pour éviter toute décollement des bords.
A5 Procédure
A5.1 Préparation métallographique.
A5.1.1 La section montée est poncée avec une série de papiers abrasifs de plus en plus fins, en commençant par du grain 180, puis 320, et enfin 600, en utilisant un bon flux d’eau comme lubrifiant. Tous les ponçages sont effectués avec une pression légère à modérée pour minimiser le froissement du revêtement.
A5.1.2 Le montage est lavé entre chaque opération de ponçage pour éliminer tout résidu des abrasifs plus grossiers utilisés à l’étape précédente. Cela permet également d’éviter la contamination des disques de ponçage et de polissage suivants.
A5.1.3 L’échantillon doit être tourné de 90 degrés entre chaque étape de ponçage pour minimiser le retrait des couches plus tendres et éviter le froissement de l’interface peinture époxy/nickel ou nylon/alliage zinc-aluminium, ainsi que de l’interface alliage zinc-aluminium/acier.
A5.1.4 Après la dernière opération de ponçage, laver soigneusement, rincer à l’alcool et sécher avant la séquence finale de polissage.
A5.1.5 Le polissage final est réalisé à l’aide de roues en tissu et de pâtes de polissage au diamant. La séquence recommandée est : 6 microns, puis 3, 1 et 0,25 micron. Une suspension d’alumine à 0,05 micron peut être utilisée comme dernière étape si une surface sans rayures est souhaitée. Toutefois, l’alumine étant alcaline, elle pourrait favoriser la coloration de la couche de zinc, rendant difficile la mesure de l’épaisseur du revêtement. Il est donc recommandé de supprimer cette étape jusqu’à ce que les mesures d’épaisseur soient terminées.
A5.1.6 Une pression modérée est appliquée juste assez longtemps pour éliminer les rayures laissées par l’étape précédente. Tournez l’échantillon de 90 degrés entre chaque roue de polissage pour garantir l’intégrité du revêtement.
A5.1.7 L’échantillon est lavé entre chaque grade de micron pour éliminer toute contamination provenant de l’étape précédente, comme cela a été fait pour la séquence de ponçage. Après le polissage, le montage est lavé avec un savon doux, rincé et séché soigneusement à l’aide de méthanol.
A5.2 Examen métallographique et mesures d’épaisseur.
A5.2.1 L’échantillon préparé est observé au métallographe pour s’assurer que le montage est relativement exempt de rayures et que les couches adhèrent au tube. Chacune des interfaces de revêtement doit présenter un bon contraste, sans froissement ni retrait des composants microstructuraux.
A5.2.2 Choisissez un grossissement approprié pour distinguer clairement les deux couches sur le pourtour de la section transversale du tube, ainsi que la couche de nickel à l’intérieur, lorsque cela est spécifié. Les mesures sont généralement effectuées à 500 ou 1000 X.
A5.2.3 Insérez un réticule de mesure approprié dans le chemin optique pour mesurer l’épaisseur de chaque couche. Étalez le réticule à l’aide d’une règle micrométrique ou d’une lame graduée connue avant toute mesure.
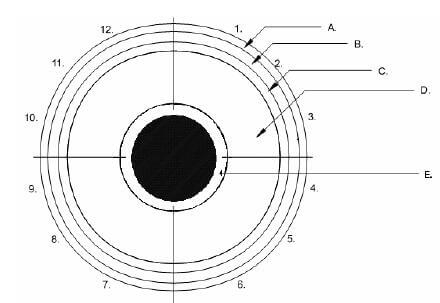
A5.2.4 Divisez le pourtour du tube en quatre quadrants distincts. Marquez l’intersection des extrémités de l’enveloppe en papier d’aluminium à 12 heures. À partir de là, en tournant dans le sens des aiguilles d’une montre, marquez chaque section suivante à 3, 6 et 9 heures par rapport à la position de 12 heures. Dans chaque champ de vision du quadrant, prenez trois mesures aléatoires qui incluent la valeur d’épaisseur minimale (voir Figures A2 et A3). Reportez chacune des trois mesures par quadrant, soit 12 mesures au total, pour les couches zinc-aluminium et peinture époxy ou nylon, ainsi que pour le placage nickelé lorsque cela est spécifié.
A5.2.5 Enregistrez toutes les valeurs d’épaisseur et comparez-les aux sections applicables de GM123M/GM124M. Les valeurs minimales d’épaisseur requises sont les suivantes :
| Code | GE/P | GN | GE/Ni |
| Alliage zinc-aluminium (min μm) | 3,0 | 3,0 | 3,0 |
| Peinture époxy riche en aluminium (min μm) | 3,0 | – | 3,0 |
| Nylon 11 ou 12 (min μm) | – | 150 | – |
| Nickel | – | – | 3,0 |