1 Anwendungsbereich
Diese Spezifikationen umfassen zwei Arten von Stahlrohren, die für den Einsatz in Kraftfahrzeugen geeignet sind. Es gibt Anforderungen an das Grundmetall, die optionalen Beschichtungsmaterialien und die beschichteten Rohre. Diese Anforderungen gelten sowohl für das aus den Rohrwalzwerken als auch für das aus den Beschichtungsanlagen kommende Produkt, wobei es sich dabei manchmal um separate Einrichtungen handelt. Diese Rohre werden zur Herstellung kundenspezifischer Teile und Baugruppen verwendet. Es wird empfohlen, diese Teile und Baugruppen hinsichtlich Korrosionsbeständigkeit, Leitfähigkeit und Kontinuität, Festigkeit, Optik sowie weiterer anwendungsspezifischer kritischer Eigenschaften zu validieren.
1.1 GM123M.
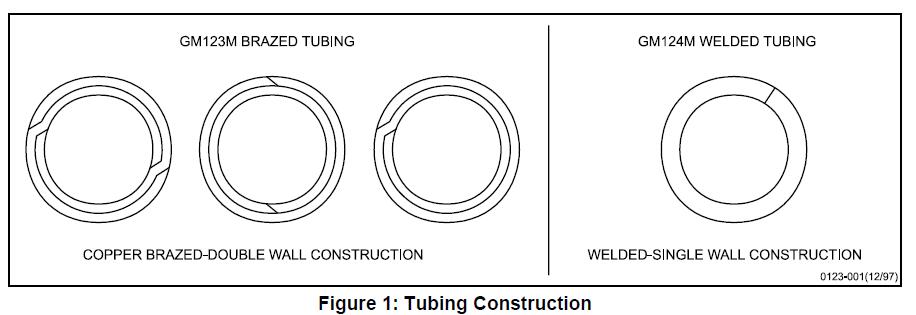
Umfasst doppelwandige Rohre, bei denen die beiden Wandungen und die Verbindungen in reduzierender Atmosphäre kupfergelötet werden, um Rohre zu erzeugen, die für Hydraulikleitungen geeignet sind. Sie sollten nicht für Kraftstoffleitungen verwendet werden, da restliches Kupfer zur Bildung saurer Gase beitragen kann. Siehe Abbildung 1.
1.2 GM124M. Umfasst einwandige Rohre, bei denen die Naht durch elektrisches Widerstandsschweißen hergestellt wird. Empfohlen für Kraftstoffleitungen, Lenkhilfesystemleitungen, Getriebeölkühlerleitungen, Schmierölleitungen, Vakuumleitungen usw. Siehe Abbildung 1.
1.3 Bezeichnungscode für Rohre.
Es wird empfohlen, die Codes gemäß Abschnitt 3.1 auf Zeichnungen und Bestellungen zu verwenden, um Rohrtyp, Außendurchmesser, Wandstärke, Fertigungszustand und die Innenbeschichtung (ID) zu kennzeichnen.
1.4 Typische Anwendung.
GM123M wird typischerweise für hydraulische Bremsleitungen eingesetzt, während GM124M typischerweise für Kraftstoffleitungen, Lenkhilfesystemleitungen, Getriebeölkühlerleitungen, Schmierölleitungen, Vakuumleitungen usw. verwendet wird.
2 Referenzen
Hinweis: Nur die jeweils neuesten zugelassenen Normen sind anwendbar, sofern nichts anderes angegeben ist.
2.1 Externe Normen/Spezifikationen.
ASTM A254
SAE J463
ASTM A875
SAE J526
ASTM B117
SAE J527
ASTM B750
SAE J533
ASTM E8
SAE J1290
SAE J403
2.2 GM-Normen/Spezifikationen.
9985670
GM9505P
GM4298P
GM9508P
GM4465P
GM9509P
GM4653M
GM9540P
GM6277M
GMW3001
GM9071P
GMW3059
GM9102P
2.3 Zusätzliche Referenzen.
Informationen zu GMPT-Kraftstoffen erhalten Sie über die Materialtechnik von GM Powertrain.
• GMPT-6-006 TF2-Benzin
• GMPT-5-005 Bio-Diesel
• GMPT-5-001 #2 Diesel
• GMPT-6-019 oxidiertes Benzin
• GMPT-6-023 E85 niedriger pH-Wert
3 Anforderungen
3.1 Allgemeine Anforderungen.
Das Grundmaterial der Rohre muss kaltgewalzter Stahl der Güte 1006, 1008 oder 1010 gemäß SAE J403 sein. Das Lötmaterial sollte Kupfer oder eine Kupferlegierung gemäß SAE J463, Kupferlegierung UNS C51000, sein.
GM123M (I/II/III/IV/V)
GM124M (I/II/III/IV/V/VI)
‘I’ = Erster Eintrag in Klammern, entweder B oder W.
B = gelötet, W = geschweißt
‘II’ = Außendurchmesser des gelöteten bzw. geschweißten Rohrs (mm)
‘III’ = Wandstärke (mm)
‘IV’ = Herstellungsverfahren (*)
‘V’ = Automobilindustrie
‘VI’ = Innenbeschichtung (**)
(*) Abkürzungen für das Verfahren:
A = geglüht
P = blank
U = ungeglüht (geschweißt)
G = Zink-Aluminium-Legierung Metallbeschichtung
F = Kupferaufschmelzung
E = erweiterte Korrosionsschutzlackierung
N = extrudiertes Nylon 11 oder 12
C = Kupferplattierung – Die Standardkupferplattierung beträgt mindestens 0,009 mm. Ist eine andere Dicke erforderlich, ist unmittelbar nach dem Buchstaben C eine Zahl anzugeben, z. B. C13 für mindestens 0,013 mm.
(**) Abkürzungen für die Innenbeschichtung
Leer = blank
P = blank
Ni = Nickelplattierung
Beispiel:
GM124M (W/6,00/0,7/AGE/V/Ni) – steht für geschweißtes einwandiges Rohr, 6 mm Außendurchmesser, 0,7 mm Wandstärke, geglühtes Rohr, mit einer Basisschicht aus Zink-Aluminium-Legierung sowie einer darüberliegenden Lackierung gegen Korrosion geschützt, zugelassen für den Einsatz in Fahrzeugen, mit nickelplattiertem Innendurchmesser.
3.2 Mechanische Eigenschaften.
Die folgenden Anforderungen gelten nur für die häufigsten Stahlrohrtypen; das heißt, geschweißt-geglüht und gelötet-fertig. Die Eigenschaften anderer Rohrklassen, wie geschweißte mechanische Rohre oder kaltverfestigte Rohre, sind im Rahmen einer speziellen Vereinbarung zwischen Lieferant und Abnehmer festzulegen.
3.2.1 Zugversuche sind am fertigen Rohr gemäß den in ASTM E8 beschriebenen Prüfmethoden durchzuführen. Die Zugfestigkeitseigenschaften müssen gemäß SAE J526 für geschweißte Rohre und gemäß SAE J527 für gelötete Rohre eingehalten werden.
3.2.2 Das Rohr muss über einen konischen Dorn mit einem Steigungswinkel von 1:10 bis zu einer Vergrößerung des Außendurchmessers am expandierten Ende um 20 % ohne Risse oder sichtbare Mängel expandiert werden können (ASTM A254, Absatz 6.3). Vor dem Expansionsversuch ist das Rohr rechtwinklig abzuschneiden, die Kanten zu runden und zu entgraten. Es ist fest und lotrecht in der Matrize zu halten, und der Stempel muss genau auf der Rohrachse geführt werden.
3.2.3 Sofern nichts anderes vereinbart ist, muss das Rohr folgendem internen statischen Hydraulikdruck standhalten:
• Bis 10,0 mm OD………………..35 MPa
• Über 10,0 bis 16,0 mm OD…….15 MPa
Hinweis: Eine nachfolgende Kaltbearbeitung des Rohrs (Aufrollen, Richten, Biegen, Ziehen usw.) erhöht die Festigkeit und Härte des Rohrs. Für bestimmte Anwendungen kann durch Kaltbearbeitung oder Einsatzhärtung eine deutlich höhere Festigkeit und Härte erreicht werden.
3.3 Abmessungen.
Die Rohre müssen den vom Besteller angegebenen Abmessungen und Toleranzen entsprechen.
3.3.1 Geschweißte Rohre.
Nennweite und Wandstärke müssen den Angaben in SAE J526 entsprechen. Der maximale Außendurchmesser für die Zink-Aluminium-Legierung plus Nylon 11 oder 12 als Deckschicht, GN, ist in Tabelle 2 angegeben.
3.3.1.1 Nickelschicht auf der Schweißnaht-Innenseite.
Um eine gute Rückflussbildung des Nickels an der Schweißnaht sicherzustellen, ist es wichtig, dass die Naht ein glattes Querschnittsprofil und möglichst geringe Nahtabmessungen aufweist. Die Naht-Höhe ist zu dokumentieren (die typische Naht-Höhe beträgt höchstens 0,15 mm. Die Naht-Höhe ist weiterhin zu überwachen, bis eine maximale Naht-Höhe festgelegt wurde).
Typische Beispiele für gutes versus unerwünschtes Nahtprofil sind unten in Abbildung 2 dargestellt.

3.3.2 Gelötete Rohre.
Nennweite und Wandstärke müssen den Angaben in SAE J527 entsprechen. Der maximale Außendurchmesser für die Zink-Aluminium-Legierung plus Nylon 11 oder 12 als Deckschicht, GN, ist in Tabelle 2 angegeben.
3.3.3 Flanschenden.
3.3.3.1 SAE-Flansche müssen den in SAE J533 angegebenen Abmessungen und Toleranzen entsprechen.
3.3.3.2 ISO-Flansche müssen den in SAE J1290 angegebenen Abmessungen und Toleranzen entsprechen.
3.3.3.3 FLANSCHENDEN. Bei GM123M (umgekehrter Flansch) müssen die Rohrenden den ergänzenden Anforderungen in ASTM A254 Abschnitt S1 entsprechen.
3.4 Oberflächen.
Die Oberfläche innen und außen muss der in Tabelle 1 angegebenen Ausführung entsprechen.
Tabelle 1: Codes und Anforderungen für die Außenoberfläche
| Finish | Finish-Code | Beschreibung und Materialanforderungen |
| Blank | P | Keine Beschichtung; nur Grundmetall (1006, 1008 oder 1010 Stahl gemäß SAE J403) |
| Zink-Aluminium-Legierung | G | Feuerverzinkte Zink-Aluminium-Legierungsbeschichtung. Chemische Zusammensetzung: 5 % Aluminium – Rest Zink gemäß ASTM B750 Beizmasse: 50 g/m² gemäß ASTM A875, Abschnitt 8. Die Dicke muss überall am Rohr mindestens drei Mikrometer betragen gemäß Anhang A. |
| Zink-Aluminium-Legierung – Erhöhter Korrosionsschutz | GE | Zink-Aluminium-Legierung wie oben beschrieben, gefolgt von einem zugelassenen Vorbehandlungsverfahren und einer zugelassenen aluminiumreichen Epoxidbeschichtung. Dickenmessungen: Der aluminiumreiche Epoxidlack der GE-Oberfläche muss an jeder Stelle des Rohrs eine Mindestdicke von drei Mikrometern aufweisen, gemessen nach den Verfahren in Anhang A. Die tatsächliche Dicke der Beschichtungen bei der GE-Oberfläche ist für jede Rohrleitung umlaufend und längs zu überwachen. Ein Probenahmeplan ist im Kontrollplan zu verankern. |
| Kupferplattierung | C | Galvanisch plattierte Rohre |
| Zink-Aluminium-Legierung – Extrudiertes Nylon 11 oder 12 | GN | Zink-Aluminium-Legierung wie oben beschrieben, gefolgt von einer Deckschicht aus Nylon 11 oder 12. Aussehen: Die Deckschicht muss farblich einheitlich sein und darf keine Unterbrechungen wie Fließlinien, Pünktchen, Krater oder ungewöhnliche Rauheit aufweisen. Die Deckschicht ist schwarz, sofern in der Konstruktionszeichnung nichts anderes festgelegt ist. Filmdicke: Die Nylon 11- oder 12-Deckschicht muss nach mikroskopischer Prüfung gemäß Anhang A eine Mindestdicke von 150 μm aufweisen. Die maximale Dicke der Beschichtung ist durch den maximalen Außendurchmesser (Tabelle 2) zu begrenzen. Die tatsächliche Dicke der Beschichtungen bei der GN-Oberfläche ist für jede Rohrleitung umlaufend und längs zu überwachen. Ein Probenahmeplan ist im Kontrollplan zu verankern. |
| Nickelplattierung | Ni | Innenliegende galvanische Nickelbeschichtung. Dickenmessungen: Die Dicke der galvanischen Nickel-ID-Beschichtung des fertigen Rohrs muss überall an der ID mindestens drei Mikrometer betragen, gemessen nach den Verfahren in Anhang A. Die tatsächliche Plattierdicke der Ni-Oberfläche ist für jede Rohrleitung umlaufend und längs zu überwachen. Ein Probenahmeplan ist im Kontrollplan zu verankern. |
| Sonstiges | Z | Bleibt noch zu klären |
Hinweis: Die GN-Deckschicht sollte nicht in Anwendungen für flüssige Kraftstoffleitungen verwendet werden, bevor die vollständige Materialzulassung für solche Anwendungen vorliegt.
Tabelle 2: Maximale Außendurchmesser für GN-Beschichtung
| Rohrgröße, Nennmaß (mm) | Beschichtetes Rohr OD, max (mm) |
| 4,76 | 5,28 |
| 6 | 6,65 |
| 6,35 | 6,87 |
| 7,94 | 8,46 |
| 8 | 8,52 |
| 9,53 | 10,05 |
| 10 | 10,52 |
| 11,11 | 11,65 |
| 12,7 | 13,24 |
| 14,29 | 14,83 |
| 15,88 | 16,42 |
3.5 Umweltbeständigkeit (GE, GN und Ni).
3.5.1 Salzsprühnebeltest (GM4298P).
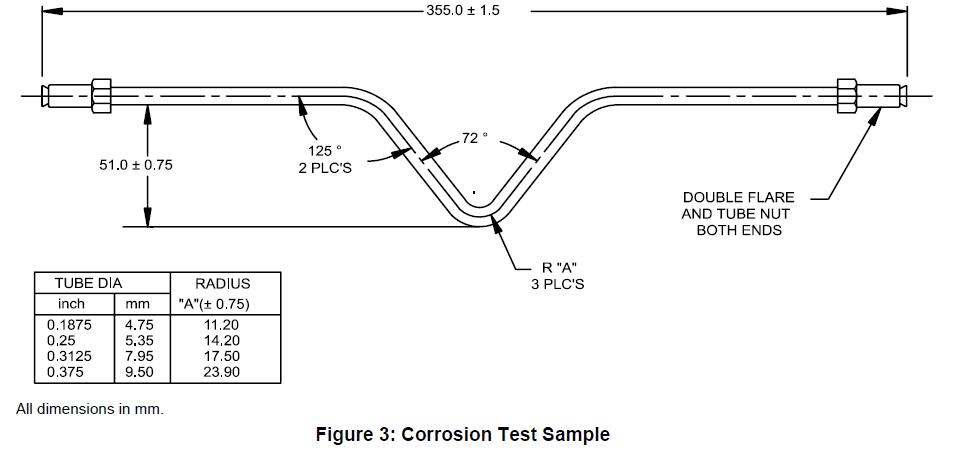
Beschichtete Rohre sind den folgenden Korrosionstests und Bewertungsmethoden zu unterziehen. Alle Korrosionstests sind an montierten Bauteilen oder an den in Abbildung 3 gezeigten Testproben durchzuführen. Die in Abbildung 3 beschriebenen Testproben sind im Prüfgehäuse so auszurichten, dass das geformte Bogenstück nach unten zeigt, jedoch nicht mit der Prüfvorrichtung in Kontakt kommt, sofern nichts anderes angegeben ist. Montierte Bauteile sind im Prüfgehäuse gemäß Vereinbarung zwischen dem Prüflabor und der zuständigen Behörde auszurichten. Die Häufigkeit der Durchführung aller Korrosionstests ist im Kontrollplan zu dokumentieren.
Hinweis: Oberflächenverschmutzungen können während eines Korrosionstests Flecken verursachen. Flecken ohne Korrosion sind nicht als Korrosionsfehler zu werten.
3.5.1.1 Zink-Aluminium-Legierung – Erhöhter Korrosionsschutz (GE).
Das GE-Rohr mit erhöhtem Korrosionsschutz muss 1000 Stunden Salzsprühnebel gemäß GM4298P standhalten, ohne dass sich mehr als 1,5 mm Korrosion entlang der längs angebrachten Kerben ausbreitet (siehe GM9102P), und es darf nach der GM4298P-Exposition sowie dem Abblasen keine weitere Haftungsverluste geben.
3.5.1.2 Zink-Aluminium-Legierung – Extrudiertes Nylon 11 oder 12 (GN) – Niedertemperatur-Chip-Widerstand plus Salzsprühnebel (GM9508P, GM4298P).
Geformte Rohrproben (siehe Abbildung 3) sind fünfmal dem Chip-Widerstandstest gemäß GM9508P, Methode B, zu unterziehen. Das Rohr ist so in den Kiesometer einzulegen, dass die Ebene der Biegung parallel zur Platte liegt. Innerhalb von 24 Stunden nach der Kiesometer-Exposition sind die Proben gemäß ASTM B117 oder GM4298P dem Salzsprühnebel auszusetzen.
Nach 2000 Stunden darf sich keine Korrosion des Grundmetalls weiter als 1 mm vom Kiesimpactbereich ausbreiten. Nicht vom Kies impactierte Bereiche dürfen nach 2000 Stunden rostfrei bleiben.
3.5.2 Feuchtigkeitstest (GM4465P, GM9071P).
Rohre mit erhöhtem Korrosionsschutz (GE) sind 96 Stunden lang dem Feuchtigkeitstest gemäß GM4465P zu unterziehen. Unmittelbar nach dem Feuchtigkeitstest sind die Rohre trocken abzuwischen und die Klebehaftung gemäß GM9071P zu prüfen, wobei eine lineare Kerbe längs am Rohr anzubringen ist. Die Haftung muss mindestens 99 % betragen.
3.5.3 Feuchtigkeitstest für nickelplattierte Rohre (Ni) (GM4465P, GM9071P).
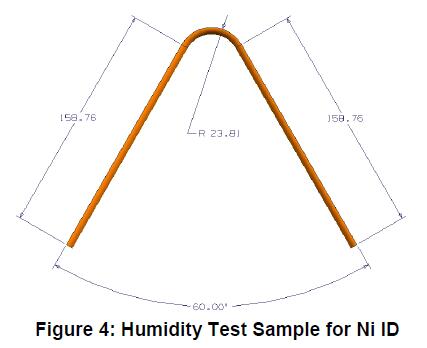
Die nickelplattierte ID-Beschichtung ist dem folgenden Feuchtigkeitstest mit 100 mm langen geraden Proben sowie mit den in Abbildung 4 gezeigten Testproben zu unterziehen. Je drei Testproben jeder Konfiguration sind längs zu teilen, sodass die Innenflächen des Rohrs freiliegen. Die Schnittkanten der Proben sind ausreichend zu schützen, damit kein Rost austritt. Die Proben sind so im Prüfgehäuse anzuordnen, dass die Innenflächen nach oben zeigen. Die geraden Proben sind etwa in einem Winkel von 30° zur Vertikalen zu platzieren, damit Feuchtigkeit ablaufen kann. Die Nickelbeschichtung muss 168 Stunden Feuchtigkeit gemäß GM4465P standhalten, ohne dass außerhalb der Schweißnaht (Wärmeeinflusszone) Rost entsteht. Jegliche Korrosion innerhalb der Schweißnaht (Wärmeeinflusszone) bedarf der Genehmigung durch das GM Materials Engineering.
3.5.4 Lösungsmittelreibetest (GM9509P).
Rohre mit erhöhtem Korrosionsschutz (GE) müssen beim MEK-Lösungsmittelreibetest gemäß GM9509P nach 50 Doppelreibungen mindestens die Bewertung „1“ erreichen. Dieser Test ist für jede Produktionscharge durchzuführen und im Kontrollplan zu dokumentieren. Eine Produktionscharge ist in den Qualitätsmanagementsystemdokumenten definiert.
3.5.5 Flüssigkeitsbeständigkeit.
3.5.5.1 Rohre mit erhöhtem Korrosionsschutz (GE) dürfen weder erweichen noch Filmdefekte aufweisen, wenn sie 24 Stunden lang in Bremsflüssigkeit (GM4653M), TF2-Benzin (GMPT-6-006), Bio-Diesel (GMPT-5-005), #2 Diesel (GMPT-5-001), oxidiertes Benzin (GMPT-6-019) und E85 mit niedrigem pH-Wert (GMPT-6-023) eingetaucht werden. Dieser Test ist mit Bremsflüssigkeit mindestens einmal pro Woche an Produktionsbauteilen oder Proben gemäß Abbildung 3 durchzuführen und im Kontrollplan zu dokumentieren.
Hinweis: Informationen zu den GMPT-Kraftstoffen erhalten Sie bei der GM Powertrain Materials Engineering. Die Kraftstoffe müssen von GM-zugelassenen Lieferanten bezogen werden. Verwenden Sie jeweils die aktuellste Ausführungsvariante des Kraftstoffs gemäß Angaben des GM Powertrain-Ingenieurs.
3.5.5.2 Zink-Aluminium-Legierung – Extrudiertes Nylon 11 oder 12 (GN).
3.5.5.2.1 Probenvorbereitung.
Die Proben müssen mindestens 80 mm lang sein. Mit einem Stanley-Multifunktionsmesser mit #99E-Klinge oder einem gleichwertigen Werkzeug sind zwei parallele Schnitte in einem Abstand von 2,4 ± 0,1 mm längs zum Rohr auszuführen. Die Schnitte müssen die Nylon-Schicht und den Primer bis zum Substrat über die gesamte Länge des Rohrs durchtrennen. Sechs Proben je Flüssigkeit sind in einen verschließbaren Behälter zu legen. Den Behälter mit der entsprechenden Flüssigkeit aus Tabelle 3 füllen, sodass etwa die Hälfte jeder Probe eingetaucht ist. Den Behälter verschließen. Die Proben gemäß Tabelle 3 für die vorgeschriebene Zeit und Temperatur einlegen. Nach der vorgeschriebenen Einweichzeit die Proben aus der Flüssigkeit nehmen und mit einem Papiertuch trocknen.
Tabelle 3: Flüssigkeitsbeständigkeit
| Fluid | Zeit (h) | Temp (°C) |
| Destilliertes Wasser | 504 | 23 ± 2 |
| Bremsflüssigkeit (GM4653M) | 504 | 60 ± 2 |
| Oxidiertes Benzin (GMPT-6-019) | 504 | 23 ± 2 |
| TF2 (GMPT-6-006) | 504 | 23 ± 2 |
| Bio-Diesel (GMPT-5-005) | 504 | 23 ± 2 |
| Diesel Nr. 2 (GMPT-5-001) | 504 | 23 ± 2 |
| E85 niedriger pH-Wert (GMPT-6-023) | 504 | 23 ± 2 |
| Kühlmittel (GM6277M) | 504 | 23 ± 2 |
| Scheibenwaschflüssigkeit (9985670) | 504 | 23 ± 2 |
3.5.5.2.2 Verfahren zur Beschichtungsablösung.
Mit dem Universalmesser einen senkrechten Schnitt zwischen den beiden parallelen Schnitten nahe dem Ende der in Flüssigkeit getauchten Probe ausführen. Mit der Kante des Messers im senkrechten Schnitt versuchen, das Nylonstreifen anzuheben oder abzulösen, bis der Abschnitt mit einer Zange oder einem Äquivalent erfasst werden kann. Abziehen, bis entweder der Abschnitt bricht oder über die gesamte Länge des Rohrs entfernt ist. Wurde das Streifen nicht vollständig entfernt, das Verfahren vom Dampfende der Probe wiederholen.
3.5.5.2.3 Akzeptanzkriterien.
Vor dem Verfahren zur Beschichtungsablösung dürfen keine Blasenbildung oder Delaminierung des Nylons erkennbar sein. Nach dem Verfahren gilt die Probe als akzeptabel, wenn das Nylonstreifen bricht. Falls es nicht bricht, muss das Streifen eine kohäsive Versagensform des Primers aufweisen. Kohäsives Versagen liegt vor, wenn sichtbar ist, dass Primer am Nylonstreifen und am Rohrsubstrat haftet.
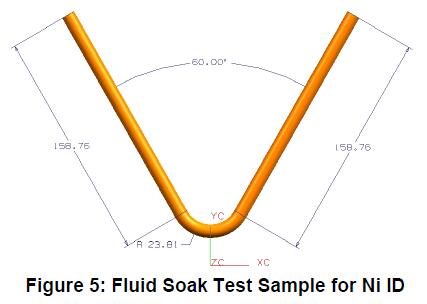
3.5.5.3 Galvanisch nickelbeschichtete ID-Beschichtung. Die innen nickelbeschichteten Rohre sind den unten aufgeführten Flüssigkeiten auszusetzen, wobei 100 mm lange gerade Proben sowie Testproben gemäß Abbildung 5 verwendet werden. Je drei Testproben jeder Konfiguration sind für 504 h bei 60 °C (90 °C für Bio-Diesel und Diesel Nr. 2) zu belasten, wobei sie jeweils zur Hälfte mit folgenden Flüssigkeiten gefüllt werden: Bio-Diesel (GMPT-5-005), Diesel Nr. 2 (GMPT-5-001), oxidiertes Benzin (GMPT-6-019), korrosives Zweiphasenbenzin (GMPT-6-020*) und E85 niedriger pH-Wert (GMPT-6-023). Nach 504 h Einwirkzeit sind die Proben längs zu teilen und zu inspizieren – außerhalb der Schweißnahtzone (Wärmeeinflusszone) darf keine Korrosion oder Lochfraß auftreten. Jegliche Korrosion innerhalb der Schweißnahtzone (Wärmeeinflusszone) bedarf der Genehmigung durch GM Materials Engineering.
Hinweis: Informationen zu GMPT-Kraftstoffen erhalten Sie bei GM Powertrain Materials Engineering. Die Kraftstoffe müssen von GM-zugelassenen Lieferanten bezogen werden. Verwenden Sie jeweils die aktuellste Suffixversion pro Kraftstoff gemäß Angabe des GM Powertrain-Ingenieurs.
3.5.6 Zyklische Korrosionsprüfung (GM9505P, Zyklus J oder GM9540P).
3.5.6.1 Verlängerte korrosionsschutzbeschichtete Rohre (GE) sind einem Leistungstest zu unterziehen, bestehend aus entsprechend geformten Rohrproben (siehe Abbildung 3), die 10 Zyklen (20 Wochen) GM9505P Zyklus J oder GM9540P, Prüfdauer D, ausgesetzt werden. Nach dem Zyklus müssen die Rohre einen Drucktest von 14 MPa für Rohre bis 10,0 mm Außendurchmesser bzw. 7 MPa für Rohre über 10 mm Außendurchmesser bestehen. Damit dieser Test gültig ist, darf keine Korrosion von innen nach außen auftreten, die zum Versagen beim Drucktest führt. Daher wird empfohlen, die Rohrverschraubungen in einen massiven Aluminiumblock einzufügen, um das System während der Belastung geschlossen zu halten.
Darüber hinaus ist das Abdichten der Verschraubungen mit Wachs zulässig, um diese Teile für den Drucktest funktionsfähig zu halten.
Die minimal akzeptable Häufigkeit dieses Tests ist zwischen Lieferant und GM-Lieferantenkontakt zu vereinbaren und im vierteljährlichen PPAP-Bericht zu dokumentieren.
3.5.6.2 Zink-Aluminium-Legierung – extrudiertes Nylon 11 oder 12 (GN).
Messeranschnitt plus zyklische Korrosion GM9505P, Zyklus J, 10 Zyklen (20 Wochen). Gerade Rohre mit Standardverschraubungen verwenden, parallel verlaufende Linien mit 4 cm Länge und 2,4 ± 0,1 mm Abstand nahe der Mitte anzeichnen. Innerhalb von 24 h nach Anzeichnung die zyklische Korrosion gemäß GM9505P, Zyklus J, 10 Zyklen (20 Wochen) durchführen. Nach dem Zyklus müssen die Rohre einen Drucktest von 14 MPa für Rohre bis 10,0 mm Außendurchmesser bzw. 7 MPa für Rohre über 10 mm Außendurchmesser bestehen. Damit dieser Test gültig ist, darf keine Korrosion von innen nach außen auftreten, die zum Versagen beim Drucktest führt. Daher wird empfohlen, die Rohrverschraubungen in einen massiven Aluminiumblock einzufügen, um das System während der Belastung geschlossen zu halten.
Darüber hinaus ist das Abdichten der Verschraubungen mit Wachs zulässig, um diese Teile für den Drucktest funktionsfähig zu halten.
Die Ergebnisse sind zusammen mit dem Bericht zur technischen Genehmigung vorzulegen.
3.6 Form, Größe und Qualität.
Automobilstahlrohre sollen kommerziell rund, glatt und frei von Rost sowie Mängeln sein, die die Verarbeitung oder Gebrauchstauglichkeit beeinträchtigen. Eine Nahtwulst am Außendurchmesser der Rohre kann nach Vereinbarung mit einzelnen Abnehmern akzeptiert werden. Diese darf jedoch die Toleranzen des Außendurchmessers nicht überschreiten und darf die Flare-Bearbeitung sowie die Herstellung dichter Kupplungsverbindungen nicht behindern. Eine Wulst auf der Innenseite ist zulässig, muss jedoch nach bewährter Schweiß- oder Lötpraxis minimiert werden. Bei spezifischen Längenangaben sollen die Rohre möglichst gerade sein, und die Enden müssen frei von Graten sein.
3.6.1 Rohre für hydraulische Bremsleitungen müssen eine Innenreinheit aufweisen, die gemäß ASTM A254, Abschnitt 8 „Innenreinheit“, maximal 0,20 g pro Quadratmeter Innenfläche entspricht.
3.6.2 Alle Beschichtungen müssen normalen Umform-, Handhabungs- und Lagerbedingungen standhalten, ohne Anzeichen von Absplitterungen, Abblättern oder Haftungsverlust zum Grundmetall. Längs- oder Umfangsverdichtungen infolge Verarbeitung und Handhabung sind zulässig.
3.7 Besondere Anforderungen.
Besondere Anforderungen hinsichtlich Abmessungen, Oberflächen, physikalischer Eigenschaften oder Anwendungen sind zwischen Lieferant und Abnehmer zu vereinbaren.
3.8 Verpackung und Kennzeichnung.
Das Material ist gemäß den Vorgaben des Abnehmers zu versenden. Die Behälter sind lesbar mit Namen und Adresse des Lieferanten, Materialspezifikationsnummer und -bezeichnung, Bestellnummer, Nettogewicht sowie allen weiteren vom Abnehmer angegebenen Informationen zu kennzeichnen.
4 Herstellungsprozess
Nicht zutreffend.
5 Regeln und Vorschriften
5.1 Alle nach dieser Spezifikation gelieferten Materialien müssen den Anforderungen von GMW3001, Regeln und Vorschriften für Materialspezifikationen, entsprechen.
5.2 Alle nach dieser Spezifikation gelieferten Materialien müssen den Anforderungen von GMW3059, eingeschränkte und meldepflichtige Stoffe für Bauteile, entsprechen.
6 zugelassene Quellen
Für diese Spezifikation sind technische Qualifikationen einer zugelassenen Quelle erforderlich. Nur die im GM Materials File (d. h. MATSPC) unter dieser Spezifikationsnummer aufgeführten Quellen wurden von der Technik als den Anforderungen dieser Spezifikation entsprechend qualifiziert.
Anhang A – Ein Verfahren zur Messung der Dicke der Doppelschichtbeschichtung an Stahlrohren für Kraftfahrzeuge
A1 Geltungsbereich
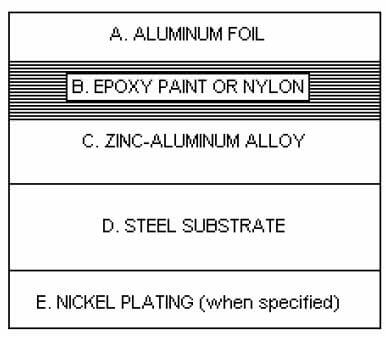
Das Verfahren dient dazu, die Einhaltung einer vorgegebenen Mindestschichtdicke zu überprüfen und eine Korrelation mit den in der Produktion eingesetzten Geräten zur Überwachung der Schichtdicke herzustellen. Das Beschichtungssystem besteht aus einem Rohrsubstrat aus kohlenstoffarmem Stahl mit entweder einer blanken oder nickelplattierten Innenfläche sowie einer Zink-Aluminium-Legierung auf der Außenfläche, gefolgt von einer aluminiumreichen Epoxidharzbeschichtung oder einer extrudierten Nylon-11- bzw. Nylon-12-Beschichtung. Die Oberflächen sind in GM123M/GM124M unter der Bezeichnung in Tabelle 1 (GE), (GN) oder (Ni) aufgeführt. Das Verfahren dient dazu, die Einhaltung einer vorgegebenen Mindestschichtdicke zu überprüfen und eine Korrelation mit den in der Produktion eingesetzten Geräten zur Überwachung der Schichtdicke herzustellen. Das Beschichtungssystem besteht aus einem Rohrsubstrat aus kohlenstoffarmem Stahl mit entweder einer blanken oder nickelplattierten Innenfläche sowie einer Zink-Aluminium-Legierung auf der Außenfläche, gefolgt von einer aluminiumreichen Epoxidharzbeschichtung oder einer extrudierten Nylon-11- bzw. Nylon-12-Beschichtung. Die Oberflächen sind in GM123M/GM124M unter der Bezeichnung in Tabelle 1 (GE), (GN) oder (Ni) aufgeführt.
A2 Bezugsnormen
GM123M
GM124M
A3 Verwendete Ausrüstung
A3.1 Metallograph.
A3.2 Metallurgisches Poliergerät.
A4 Probenvorbereitung
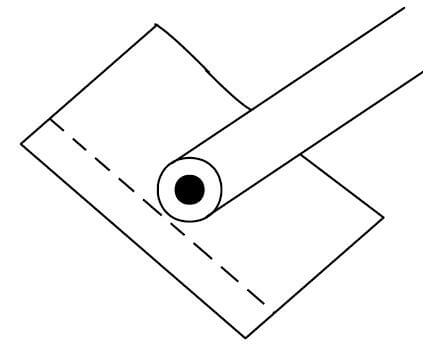
Das Rohr ist an mehreren Querschnitten zu durchtrennen, um die Einhaltung der Mindestschichtdicke zu prüfen. Die Schnitte sind zu entgraten, zu reinigen und zu trocknen. Jeder Schnitt wird separat in Aluminiumfolie eingewickelt, und die Folie wird anschließend mit den Fingern um das Bauteil geformt (siehe Abbildung A1) bevor es montiert wird. Es ist nur eine Lage Folie erforderlich, wobei das Rohr vollständig bedeckt sein sollte; dabei ist darauf zu achten, die Folie nicht zu durchstechen. Überschüssige Falten und Überlappungen sollten oberhalb der Polierfläche liegen. Bei der Montage ist Sorgfalt walten zu lassen, sodass jeder Schnitt senkrecht zur Polierfläche steht. Die Proben sind mit einem duroplastischen Pulver wie Diallylphthalat kompressionszu montieren. Die Kompressionsmontage sorgt zudem dafür, dass die Folie eng an die Kontur der Beschichtung angepasst wird, was eine ausgezeichnete Kantenhaltung und eine klar definierte Grenzfläche gewährleistet. Der/die Halterung(en) ist/sind langsam auf Raumtemperatur abzukühlen, um ein Ablösen der Kanten zu verhindern.
A5 Verfahren
A5.1 Metallografische Präparation.
A5.1.1 Der montierte Schnitt wird mit einer Reihe nacheinander feiner werdender Schleifpapiere bearbeitet, beginnend mit Körnung 180, dann 320 und schließlich 600, wobei reichlich Wasser als Schmiermittel verwendet wird. Das Schleifen erfolgt mit leichtem bis mäßigem Druck, um ein Verschmieren der Beschichtung zu minimieren.
A5.1.2 Der Halter wird zwischen den einzelnen Schleifvorgängen gewaschen, um alle groben Rückstände des vorherigen Schleifschritts zu entfernen. Dies verhindert auch eine Kontamination der nachfolgenden Schleif- und Polierscheiben.
A5.1.3 Das Prüfstück sollte zwischen den einzelnen Schleifschritten um 90 Grad gedreht werden, um das Herausziehen der weicheren Beschichtungen zu minimieren und ein Verschmieren der Grenzfläche zwischen Epoxidfarbe bzw. Nylon und Zink-Aluminium sowie zwischen Zink-Aluminium und Stahl zu verhindern.
A5.1.4 Nach dem letzten Schleifvorgang gründlich waschen, mit Alkohol spülen und vor der abschließenden Poliersequenz trocknen.
A5.1.5 Die endgültige Politur erfolgt mit Tuchpolierscheiben und Diamant-Poliermitteln. Empfohlene Reihenfolge: sechs Mikrometer, gefolgt von drei, eins und 0,25 Mikrometer. Eine 0,05-Mikrometer-Aluminiumsuspension kann als letzter Schritt verwendet werden, wenn eine kratzfreie Oberfläche gewünscht wird. Allerdings ist das Aluminium alkalisch und könnte zu Fleckenbildung auf der Zinkschicht führen, was die Messung der Schichtdicke erschwert. Daher wird empfohlen, diesen Schritt erst nach Abschluss der Dickenmessungen auszulassen.
A5.1.6 Es wird nur so lange mäßiger Druck ausgeübt, bis alle Kratzer des vorherigen Schritts entfernt sind. Das Prüfstück zwischen den einzelnen Polierscheiben um 90 Grad drehen, um die Integrität der Beschichtung nicht zu beeinträchtigen.
A5.1.7 Die Probe wird zwischen den einzelnen Mikrometergraden gewaschen, um eventuelle Verunreinigungen des vorherigen Schritts zu entfernen, ähnlich wie bei der Schleifsequenz. Nach Abschluss der Politur wird der Halter mit einer milden Seife gewaschen, gespült und gründlich mit Methanol getrocknet.
A5.2 Metallografische Untersuchung und Dickenmessungen.
A5.2.1 Die präparierte Probe wird am Metallograph betrachtet, um sicherzustellen, dass der Halter nahezu frei von Kratzern ist und die Schichten fest am Rohr haften. Alle Grenzflächen der Beschichtungen sollten einen guten Kontrast aufweisen, ohne Verschmieren oder Herausziehen mikrostruktureller Bestandteile.
A5.2.2 Wählen Sie eine geeignete Vergrößerung, um die beiden Schichten deutlich am Umfang des Rohrquerschnitts sowie die Nickelbeschichtung innen, falls vorgesehen, erkennen zu können. Die Messungen erfolgen in der Regel bei 500 oder 1000-facher Vergrößerung.
A5.2.3 Setzen Sie ein geeignetes Messretikel in den Lichtweg ein, um die Dicke jeder Schicht zu messen. Kalibrieren Sie das Retikel vor Beginn der Messungen mit einer bekannten Mikrometerskala oder -schieblehre.
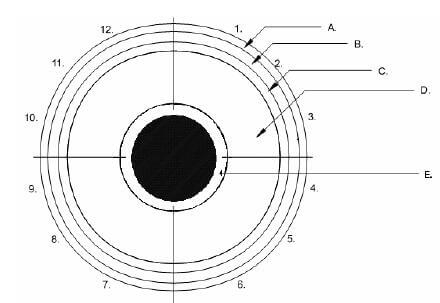
A5.2.4 Teilen Sie den Rohrumfang in vier separate Quadranten ein. Markieren Sie den Schnittpunkt der Enden der Aluminiumfolienwicklung bei 12 Uhr. Von dort aus markieren Sie im Uhrzeigersinn die weiteren Bereiche bei 3, 6 und 9 Uhr relativ zur 12-Uhr-Position. Nehmen Sie in jedem Blickfeld eines Quadranten drei zufällige Messwerte vor, darunter den minimalen Dickenwert (siehe Abbildungen A2 und A3). Melden Sie jeweils drei Messwerte pro Quadrant, insgesamt 12 Messungen, sowohl für die Zink-Aluminium-Schicht als auch für die Epoxidfarbe bzw. die Nylon-Schicht sowie für die Nickelbeschichtung, falls vorgesehen.
A5.2.5 Notieren Sie alle Dickenwerte und vergleichen Sie sie mit den entsprechenden Abschnitten von GM123M/GM124M. Die erforderlichen Mindestdicken lauten wie folgt:
| Code | GE/P | GN | GE/Ni |
| Zink-Aluminium-Legierung (min μm) | 3,0 | 3,0 | 3,0 |
| Aluminiumreiche Epoxidfarbe (min μm) | 3,0 | – | 3,0 |
| Nylon 11 oder 12 (min μm) | – | 150 | – |
| Nickel | – | – | 3,0 |