0. مقدمة
0.1 تم اعتماد هذا المعيار الهندي من قبل مؤسسة المعايير الهندية في 15 يوليو 1976، بعد أن وافق مجلس قسم الهياكل والمعادن على المسودة النهائية التي أعدها اللجنة الفرعية لأنابيب ومواسير ووصلات الفولاذ.
0.2 هناك حاجة ملحة منذ فترة طويلة إلى أنابيب فولاذية ملحومة بالنحاس تُستخدم بشكل خاص في صناعات السيارات والتبريد والمواقد لخطوط الوقود وخطوط الفرامل وخطوط الزيت وفي وحدات التدفئة والتبريد. ومن المؤمل أن يوفر هذا المعيار الإرشادات اللازمة للصناعة والمستخدمين.
0.3 في إعداد هذا المعيار، تم الاستفادة من المواصفة ASTM: A 254-1970 “مواصفة لأنابيب فولاذية ملحومة بالنحاس” الصادرة عن الجمعية الأمريكية للاختبارات والمواد.
0.4 لتحديد ما إذا كانت متطلبات معينة من هذا المعيار قد استوفيت أم لا، يجب تقريب القيمة النهائية، سواء أكانت ملاحظة أو محسوبة، التي تعبر عن نتيجة الاختبار أو التحليل، وفقًا للمعيار IS : 2-1960*. يجب أن يكون عدد المنازل المعنوية المحتفظ بها في القيمة المقربة هو نفسه الموجود في القيمة المحددة في هذا المعيار.
1. نطاق العمل
1.1 يغطي هذا المعيار فئتين من الأنابيب الفولاذية الملحومة بالنحاس المناسبة للاستخدامات الهندسية العامة، وخاصة في صناعات السيارات والتبريد والمواقد لخطوط الوقود وخطوط الفرامل وخطوط الزيت ووحدات التدفئة والتبريد وغيرها.
2. توريد المواد 2.1 يجب أن تتوافق المتطلبات العامة المتعلقة بتوريد الأنابيب الفولاذية الملحومة بالنحاس مع المعيار IS : 1387-1967.
3. التصنيع
3.1 يجب أن يكون الفولاذ من النوع المزيل للأكسجين بالألمنيوم أو الفولاذ المتموج أو المغلق، ويجب تصنيعه باستخدام الفرن المفتوح أو الفرن الكهربائي أو الأكسجين القاعدي أو بدمج هذه العمليات.
3.2 يجب تصنيع الأنابيب عن طريق لف شريط فولاذي مطلي بالنحاس كهروlytically على شكل أنابيب ثم لحامها لاحقًا في جو مختزل.
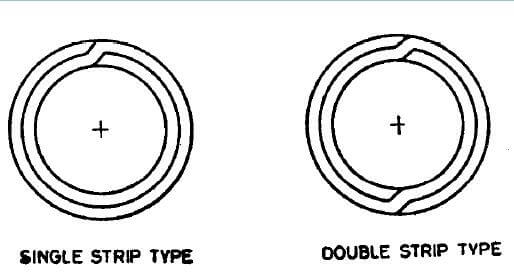
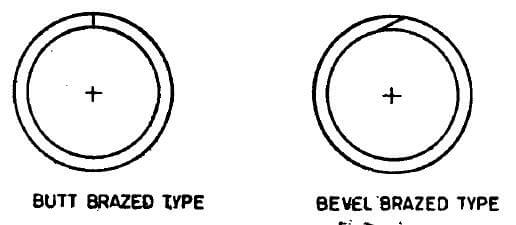
3.3 يجب أن تكون الأنابيب الملحومة من الفئة الأولى مبنية كما هو موضح في الشكل 1.
3.4 يجب أن تكون الأنابيب الملحومة من الفئة الثانية مبنية كما هو موضح في الشكل 2.
4. المتطلبات الكيميائية
4.1 عند تحليل الفولاذ وفقًا للأجزاء ذات الصلة من المعيار IS: 228، يجب أن يتوافق مع المتطلبات التالية:
| العنصر | النسبة المئوية، الحد الأقصى |
| الكربون | 0.10 |
| المنغنيز | 0.50 |
| الفوسفور | 0.035 |
| الكبريت | 0.035 |
4.2 يجب أن يقوم مصنع الفولاذ بتحليل كل حمولة لتحديد نسب العناصر المحددة في البند 4.1. يجب إبلاغ المشتري بالتركيب الكيميائي الذي تم تحديده، أو ممثله، ويجب أن يتوافق مع المتطلبات المحددة.
5. المتطلبات الميكانيكية
5.1 اختبار الشد – يجب أخذ عينات من نهايات الأنابيب (قبل المعالجة الباردة) واختبارها وفقًا للمعيار IS : 1894-19727، ويجب أن تستوفي المتطلبات التالية:
| مقاومة الشد | 290 نيوتن/مم²، الحد الأدنى |
| قوة الخضوع | … نيوتن/مم²، الحد الأدنى |
| الاستطالة على طول مقياس 65 مم | … نيوتن/مم²، الحد الأدنى |
5.2 اختبار التسطيح – يجب إجراء الاختبار وفقًا للمعيار IS : 2328-1963:. يجب تسطيح حلقة لا يقل طولها عن 65 مم، مقطوعة من أحد طرفي كل أنبوب مختار، وهي باردة، بين سطحين مستويين متوازيين دون ظهور أي شقوق أو عيوب، حتى تتلامس الجدران الداخلية. بالنسبة للأنابيب من الفئة الثانية، يجب وضع اللحام بحيث يتلقى أقصى درجة من التشوه أثناء التسطيح.
5.3 اختبار التمدد – يجب إجراؤه وفقًا للمعيار IS : 2335-19635. يجب أن يتحمل قسم من الأنبوب طوله حوالي 50 مم التمدد فوق مِنْدِيل مدبب أو مخروط زاوية رأسه 30 درجة حتى يزداد القطر الخارجي عند الطرف الممتد بنسبة 20 بالمئة دون حدوث تشققات أو ظهور عيوب أخرى. قبل اختبار التمدد، يجب قطع الأنابيب وتقويس حوافها وتخليصها من النتوءات. يجب أن يظل الأنبوب والمخروط متحدين المركز أثناء اختبارات التمدد.
5.4 اختبار الانحناء – يجب إجراء الاختبار وفقًا للمعيار IS : 2329-1963*. يجب أن يتحمل الأنبوب المختار للاختبار الانحناء حول قالب أسطواني بزاوية 360 درجة، مع وجود خط اللحام بزاوية 90 درجة بالنسبة لمستوى الانحناء. يجب أن يكون قطر القالب ستة أضعاف القطر الخارجي. يجب أن يتحمل قطعة الاختبار هذا الاختبار دون حدوث انثناء أو تشققات أو ظهور عيوب أخرى.
5.5 اختبار القص بالانحناء – إذا انقسم قطعة مقطوعة من الأنبوب تمثنيها باليد على شكل دبوس الشعر (مع وجود اللحام على الجانب الداخلي) بالانحناء العكسي عند نصف قطر الانحناء في اتجاه عمودي على محور الانحناء، فلا ينبغي أن تنفصل جدران الأنبوب ولا أن يتشقق اللحام.
5.6 الاختبار غير الإتلافي – يجب فحص الأنابيب بنسبة 100 بالمئة بحثًا عن عيوب اللحام والسطح باستخدام الاختبارات غير الإتلافية أثناء الإنتاج (راجع المعيارين IS : 4853-19687 وIS : 7343-1974:).
6. الاختبار الهيدروليكي
6.1 يجب أن يكون كل أنبوب قادرًا على تحمل الاختبار الهيدروليكي لمدة 5 ثوانٍ دون ظهور أي علامات فشل، عند ضغط يتم حسابه وفقًا للمعادلة التالية:
P=2St/D
حيث
P = الضغط الهيدروليكي بوحدة نيوتن/مم²؛
S = الإجهاد المسموح به للمادة، أي:
110 نيوتن/مم² للفئة الأولى
45 نيوتن/مم² للفئة الثانية؛
t = سمك جدار الأنبوب بالمليمتر؛ و
D = القطر الخارجي للأنبوب بالمليمتر.
7. نظافة السطح الداخلي
7.1 عند تحديد المشتري، يجب أن تتوافق الأنابيب المستخدمة في أغراض معينة، مثل مكثفات التبريد، مع المتطلبات التالية للنظافة الداخلية.
7.1.1 عند غسل قطعة من الأنبوب داخليًا باستخدام كلوروفورم مقطر أو ثلاثي كلورو إيثيلين مقطر، يجب ألا يتجاوز المتبقي بعد تبخر المذيب 0.194 جرام/متر* من السطح الداخلي. لإجراء الاختبار، صب 100 مل من المذيب عبر الأنبوب واجمعه. يجب ألا يقل الطول الإجمالي للأنبوب الذي يتم اختباره عن 12.2 متر، ويمكن تحقيق هذا الطول الكلي بغسل عدة قطع منفصلة وصب نفس المذيب عبر كل منها على التوالي. يُتبخر المذيب على حمام بخار أو حمام ماء ساخن ويُجفف عند درجة حرارة 110 درجة مئوية حتى تزول الأبخرة تمامًا.
7.2 للحفاظ على هذا المستوى من النظافة أثناء الشحن والمناولة والتخزين، قد يطلب المشتري من الشركة المصنعة إغلاق نهايات الأنابيب بأغطية أو سدادات.
8. التفاوتات الأبعادية
8.1 يجب أن تتوافق الأنابيب مع التغيرات المسموح بها في الأبعاد كما هو موضح أدناه:
| القطر الخارجي | |
| أقل من 4.8 مم | ±0.05 مم |
| من 4.8 مم وحتى 95 مم (شاملًا) | ±0.08 مم |
| أكثر من 9.5 مم وحتى 15.9 مم (شاملًا) | ±0.10 مم |
| من 0.50 مم وحتى 0.76 مم (شاملًا) | ±0.08 مم |
| أكثر من 0.76 مم وحتى 1.25 مم (شاملًا) | ±0.09 مم |
| الطول | |
| حتى 0.5 متر (شاملًا) | ±0.75 مم |
| أكثر من 0.5 متر وحتى 1.0 متر (شاملًا) | ±1.5 مم |
| أكثر من 1.0 متر وحتى 2.0 متر (شاملًا) | ±3.0 مم |
| أكثر من 2.0 متر وحتى 3.0 متر (شاملًا) | ±6.0 مم |
| أكثر من 3.0 متر | +25.0 مم -0.0 مم |
9. الجودة في التصنيع
9.1 يجب أن تكون الأنابيب المنتجة نظيفة وملساء ومستديرة من الداخل والخارج، وخالية من الصدأ والقشور والعيوب التي تؤثر على عمليات المعالجة والتشغيل. كما يجب أن تكون الأنابيب المنتجة مستقيمة إلى حد معقول.
10. متطلبات إضافية
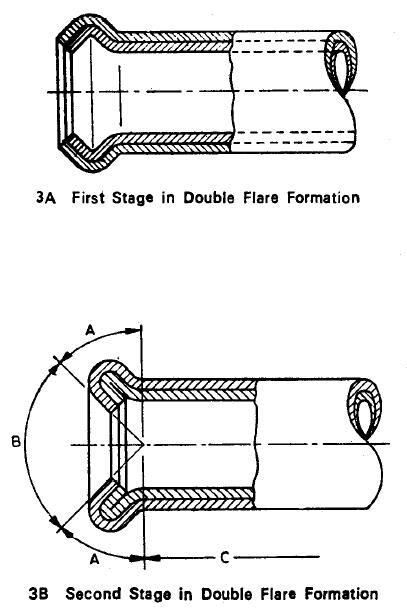
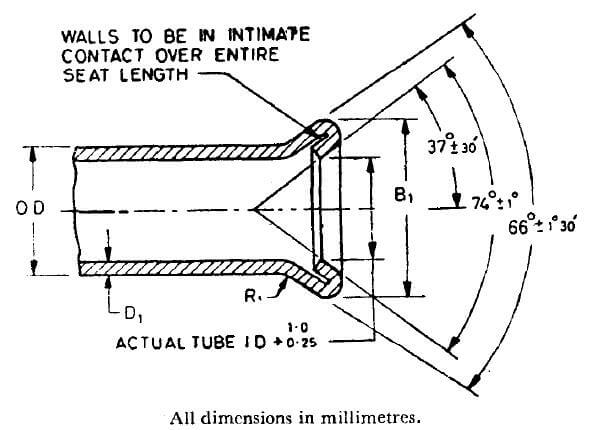
10.1 اختبار الانتفاخ – يجب أن تتحمل الأنابيب من الفئة الأولى عملية انتفاخ مزدوج بالأبعاد الموضحة في الجدولين 1 و2. تتم عملية الانتفاخ المزدوج على نهايات أنابيب مربعة ومزالة الحواف باستخدام أداة يدوية أو مكبس كهربائي وعلى مرحلتين. في المرحلة الأولى، تقوم الأداة بتشكيل الجزء المنتفخ (انظر الشكل 3A)، بينما تعطي أداة أخرى الشكل النهائي في المرحلة الثانية (انظر الشكل 3B).
يجب ألا يحدث تمزق في جدار الأنبوب عند القطر الأكبر للانتفاخ. يُسمح بحدوث فصل في الطبقة الخارجية عند نهاية الأنبوب المنفوخ فقط في المنطقة A (انظر الشكل 3). يجب ألا يتجاوز طول هذا الفصل 3.0 مم وأن يقتصر على السمك الخارجي فقط. لا يُسمح بحدوث فصل في اللحام في المناطق التالية:
a) المنطقة B (مقعد الانتفاخ، المحدد بالسطح داخل الزاوية البالغة 90°): يجب أن يكون السطح المخروطي أملسًا وخاليًا من الشقوق أو أي عيوب أخرى قد تسبب تسريبات بعد التركيب.
b) المنطقة C (السطح خارج طول السمك المزدوج المتصدع بسبب الانتفاخ).
| القطر الخارجي الاسمي | قطر الانتفاخ المزدوج، B1 | الطول المزدوج، C1، الحد الأدنى | سمك الجدار، D1، الحد الأقصى | |
| الحد الأقصى | الحد الأدنى | |||
| 3.18 | 5.4 | 5.0 | 1 | 0.63 |
| 4.76 | 7.1 | 6.7 | 1 | 0.71 |
| 6.35 | 9.1 | 8.7 | 1 | 0.88 |
| 7.94 | 10.8 | 10.4 | 1.6 | 0.88 |
| 9.52 | 12.7 | 12.3 | 1.6 | 1.24 |
| 11.11 | 14.5 | 14.1 | 1.6 | 1.24 |
| 12.7 | 16.3 | 15.9 | 1.6 | 1.24 |
| 14.29 | 18.1 | 17.7 | 1.6 | 1.24 |
| 15.88 | 19.6 | 19.2 | 1.6 | 1.24 |
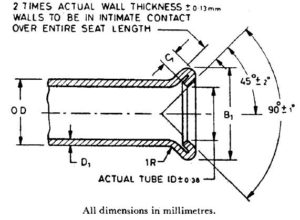
| القطر الخارجي الاسمي | قطر الانتفاخ المزدوج، B1 | الطول المزدوج، C1، الحد الأدنى | سمك الجدار، D1، الحد الأقصى | |
| الحد الأقصى | الحد الأدنى | |||
| 3.18 | 5.1 | 4.6 | 0.8 ± 0.5 | 0.63 |
| 4.76 | 7.1 | 6.6 | 0.8 ± 0.5 | 0.71 |
| 6.35 | 9.1 | 8.6 | 0.8 ± 0.5 | 0.88 |
| 7.94 | 10.9 | 10.2 | 0.8 ± 0.5 | 0.88 |
| 9.52 | 12.4 | 11.7 | 1.0 ± 0.5 | 1.24 |
| 12.7 | 16.7 | 16.0 | 1.0 ± 0.5 | 1.24 |
| 15.88 | 20.0 | 19.3 | 1.0 ± 0.5 | 1.24 |
10.2 الطلاء الخارجي – يجب أن يكون السطح الخارجي للأنابيب مغطى بطبقة من سبيكة الرصاص والقصدير المغمورة بالحرارة أو طلاء الزنك المطلي كهربائيًا حسب ما يحدده المشتري. يجب الاتفاق على وزن الطلاء ومتطلباته الأخرى بين الشركة المصنعة والمشتري.
10.3 التشطيب النهائي – عند تحديد ذلك من قبل المشتري، يجب أن تكون نهايات الأنابيب المنتجة ناعمة وخالية من الحواف.
11. العلامات
11.1 يجب وضع المعلومات التالية على علامة أو ملصق مثبت بإحكام على الحزم أو الصناديق التي تُشحن فيها الأنابيب:
a) اسم الشركة المصنعة أو العلامة التجارية،
b) الحجم، و
c) فئة الأنابيب.
11.1.1 يمكن أيضًا وضع علامة شهادة ISI على الأنابيب.
ملاحظة – يخضع استخدام علامة شهادة ISI لأحكام قانون مؤسسة المعايير الهندية (علامات الشهادات) والقواعد واللوائح الصادرة بموجبه. تشير علامة ISI على المنتجات الخاضعة لمعيار هندي إلى أنها قد أُنتجت بما يتوافق مع متطلبات ذلك المعيار ضمن نظام واضح للتفتيش والاختبار ومراقبة الجودة، والذي تضعه وتشرف عليه مؤسسة المعايير الهندية وينفذه المنتج. كما تخضع المنتجات ذات علامة ISI بشكل مستمر للفحص من قبل المؤسسة للتأكد من مطابقتها لذلك المعيار كضمان إضافي. يمكن الحصول على تفاصيل الشروط التي بموجبها تُمنح الشركات المصنعة أو المعالِجة ترخيصًا لاستخدام علامة شهادة ISI من مؤسسة المعايير الهندية.
12. المعلومات التي يجب تقديمها من قبل المشتري
12.1 يجب على المشتري أن يذكر في استفساره أو طلبه ما يلي:
a) الحجم (القطر الخارجي وسمك الجدار وطول الأنابيب)؛
b) فئة الأنابيب المطلوبة؛
c) مستوى نظافة السطح الداخلي عند الحاجة؛
d) نوع الطلاء الخارجي عند الحاجة؛ و
e) المتطلبات الخاصة، إن وجدت.