Tiêu chuẩn này được ban hành với ký hiệu cố định A 254; số ngay sau ký hiệu biểu thị năm ban hành lần đầu hoặc, trong trường hợp sửa đổi, năm sửa đổi gần nhất. Số đặt trong dấu ngoặc đơn chỉ năm phê duyệt lại gần nhất. Dấu mũ epsilon (e) cho biết có thay đổi về mặt biên tập kể từ lần sửa đổi hoặc phê duyệt lại gần nhất.
1. Phạm vi áp dụng
1.1 Tiêu chuẩn này quy định về ống thép hai lớp, hàn bằng đồng, phù hợp cho các ứng dụng kỹ thuật nói chung, đặc biệt trong ngành ô tô, điện lạnh và sản xuất bếp, dùng cho đường nhiên liệu, đường phanh, đường dầu, các thiết bị sưởi và làm mát, v.v.
1.2 Các giá trị được ghi theo hệ inch-pound được coi là tiêu chuẩn.
2. Tài liệu viện dẫn
2.1 Tiêu chuẩn ASTM:
A 370 Phương pháp thử và định nghĩa đối với thử cơ tính của sản phẩm thép2
E 30 Phương pháp thử để phân tích hóa học thép, gang, sắt lò Martin và sắt rèn3
E 59 Quy trình lấy mẫu thép và gang để xác định thành phần hóa học
2.2 Tiêu chuẩn của Hiệp hội Kỹ sư Ô tô Hoa Kỳ:
J 533 Đầu ống loe
3. Thông tin đặt hàng
3.1 Đơn đặt hàng vật liệu theo tiêu chuẩn này cần bao gồm các thông tin sau, tùy theo yêu cầu, để mô tả đầy đủ vật liệu mong muốn:

3.1.1 Số lượng (feet, mét),
3.1.2 Tên vật liệu (ống thép hàn bằng đồng),
3.1.3 Loại, nếu cần thiết (xem Hình 1) (thường không cần nêu loại),
3.1.4 Kích thước (đường kính ngoài và chiều dày thành; thường không nên nêu đường kính trong),
3.1.5 Chiều dài (cụ thể hoặc ngẫu nhiên),
3.1.6 Độ sạch bề mặt bên trong, nếu có yêu cầu (xem Mục 8),
3.1.7 Lớp phủ bên ngoài, nếu có yêu cầu (xem Mục 7 và Yêu cầu bổ sung S2), và
3.1.8 Các yêu cầu đặc biệt hoặc bổ sung, hoặc các trường hợp ngoại lệ so với tiêu chuẩn.
4. Sản xuất
4.1 Thép có thể được sản xuất bằng bất kỳ quy trình nào.
4.2 Nếu người mua yêu cầu một kiểu nấu luyện cụ thể, điều đó phải được ghi rõ trên đơn đặt hàng.
4.3 Quá trình nấu luyện chính có thể bao gồm khâu khử khí hoặc tinh luyện riêng, và có thể được tiếp nối bởi quá trình nấu luyện thứ cấp, chẳng hạn như nấu chảy bằng xỉ điện hoặc hồ quang chân không. Nếu sử dụng quá trình nấu luyện thứ cấp, mỗi nhiệt luyện sẽ được xác định là toàn bộ số phôi được nấu chảy từ một nhiệt luyện chính duy nhất.
4.4 Thép có thể được đúc thành phôi hoặc đúc liên tục. Khi đúc liên tục các mác thép khác nhau theo trình tự, cần phải xác định rõ phần chuyển tiếp giữa các mác. Nhà sản xuất phải loại bỏ phần chuyển tiếp này bằng quy trình đã được thiết lập nhằm tách biệt hoàn toàn các mác thép.
4.5 Ống được chế tạo bằng cách cán dải thép thành dạng ống, sau đó hàn bằng đồng trong môi trường khử.
4.6 Ống phải được cấu tạo như minh họa ở Hình 1.
4.7 Sau khi hàn, ống phải được nhà sản xuất kiểm tra thích hợp để đảm bảo không rò rỉ và không có khuyết tật gây hại.
5. Thành phần hóa học
5.1 Thép phải đáp ứng các yêu cầu về thành phần hóa học quy định trong Bảng 1.
BẢNG 1 Yêu cầu về thành phần hóa học
| Nguyên tố | Thành phần, % |
| Carbon | 0.05 đến 0.15 |
| Mangan | 0.27 đến 0.63 |
| Phốt pho, tối đa | 0.035 |
| Lưu huỳnh, tối đa | 0.035 |
5.2 Phân tích nhiệt luyện—Nhà sản xuất thép phải tiến hành phân tích từng nhiệt luyện để xác định hàm lượng các nguyên tố quy định. Nếu sử dụng các quy trình nấu luyện thứ cấp, kết quả phân tích nhiệt luyện phải được lấy từ một phôi được nấu chảy lại hoặc từ sản phẩm của một phôi được nấu chảy lại của mỗi nhiệt luyện chính. Thành phần hóa học xác định theo cách này, hoặc thành phần do nhà sản xuất ống xác định qua phân tích sản phẩm, phải tuân thủ các yêu cầu quy định.
5.3 Phân tích sản phẩm—Ống loại này thường được sản xuất từ thép đúc nổi hoặc thép đúc kín, vốn có sự không đồng nhất về thành phần hóa học. Vì vậy, việc từ chối dựa trên phân tích sản phẩm là không phù hợp trừ khi có bằng chứng rõ ràng về sai phạm.
5.4 Phương pháp phân tích—Các phương pháp nêu trong Phương pháp thử E 30 sẽ được sử dụng làm căn cứ trọng tài. Cần tính đến sự hiện diện của kim loại hàn đồng.
5.5 Lấy mẫu phân tích sản phẩm—Trừ phân tích phổ, các mẫu phải được lấy theo Quy trình E 59.
6. Yêu cầu cơ tính
6.1 Thử kéo—Tính chất kéo của ống khi mới sản xuất (trước khi gia công nguội) phải đáp ứng các yêu cầu quy định trong Bảng 2.
6.1.1 Các mẫu thử và phép thử kéo phải được thực hiện theo Phương pháp thử và Định nghĩa A 370.
6.1.2 Mẫu thử phải được kiểm tra ở nhiệt độ phòng.
6.1.3 Mẫu thử phải được lấy từ hai đầu ống thành phẩm trước khi tiến hành uốn mép, ép, nong hoặc các thao tác tạo hình khác, cũng như trước khi cắt theo chiều dài. Hai đầu mẫu phải nhẵn, không có ba via hay khuyết tật.
6.1.4 Nếu mẫu thử có khuyết tật hoặc gia công không đạt yêu cầu, có thể loại bỏ và thay thế bằng mẫu khác.
6.1.5 Giới hạn chảy được xác định là ứng suất tương ứng với độ biến dạng dư 0.2% chiều dài đo của mẫu, hoặc tổng độ giãn dài 0.5% chiều dài đo dưới tải trọng.
6.1.6 Nếu tỷ lệ giãn dài của mẫu thử nhỏ hơn quy định và phần gãy nằm cách tâm chiều dài đo hơn 3⁄4 in. (19.0 mm), như đánh dấu trước khi thử, có thể tiến hành thử lại.
BẢNG 2 Yêu cầu về độ bền kéo
| Tính chất | Yêu cầu |
| Độ bền kéo, tối thiểu, psi (MPa) | 42 000 (290) |
| Giới hạn chảy, tối thiểu, psi (MPa) | 25 000 (172) |
| Độ giãn dài trong 2 in. (50.8 mm), tối thiểu, % | 25 |
6.2 Thử ép phẳng—Một đoạn ống dài ít nhất 21⁄2 in. (64 mm) phải chịu được ép phẳng giữa hai tấm song song cho đến khi hai thành bên trong chạm vào nhau mà không bị nứt hoặc xuất hiện các khuyết tật khác.
6.3 Thử nong—Một đoạn ống dài khoảng 4 in. (100 mm) phải chịu được nong trên trục côn có độ dốc 1:10 cho đến khi đường kính ngoài tại đầu nong tăng 20% mà không bị nứt hoặc xuất hiện các khuyết tật khác. (Trước khi thử nong, ống phải được cắt vuông, vát mép và làm sạch ba via. Ống phải được giữ chắc chắn và thẳng trong khuôn, và đầu nong phải được dẫn hướng đúng theo trục của ống.)
6.4 Thử uốn—Ống thành phẩm phải chịu được uốn với bán kính tâm bằng ba lần đường kính ngoài của ống mà không bị gập, nứt hoặc phát sinh các khuyết tật khác khi sử dụng các dụng cụ uốn phù hợp.
6.5 Thử áp lực thủy tĩnh—Mỗi ống phải chịu được, mà không bị vỡ hay rò rỉ, một trong hai phép thử áp lực sau:
6.5.1 Áp lực thủy tĩnh bên trong đủ để tạo ứng suất sợi tối thiểu 16 000 psi (110 MPa). Áp lực thủy tĩnh được tính theo công thức sau:
P = 2St/D
trong đó:
P = áp lực thủy tĩnh, psi (hoặc MPa),
S = ứng suất sợi cho phép, 16 000 psi (110 MPa),
t = chiều dày thành thực tế của ống, in. (hoặc mm), và
D = đường kính ngoài thực tế của ống, in. (hoặc mm).
6.5.2 Áp lực không khí dưới nước từ 225 đến 250 psi (1.55 đến 1.73 MPa).
7. Lớp phủ
7.1 Ống có thể được phủ đồng ở cả bề mặt trong và ngoài, tùy theo lựa chọn của nhà sản xuất.
8. Độ sạch bề mặt bên trong
8.1 Khi người mua yêu cầu độ sạch bề mặt bên trong, ống dùng cho một số ứng dụng nhất định, chẳng hạn như bình ngưng điện lạnh, phải đáp ứng yêu cầu về độ sạch nội thất sau đây:
8.1.1 Khi một đoạn ống được rửa bên trong bằng chloroform cất lại hoặc 1,1,1-trichloroethane cất lại, lượng cặn còn lại sau khi dung môi bay hơi không được vượt quá 1.25×10⁻⁴ g/in.2 (0.194 g/m2) diện tích bề mặt bên trong. Để thực hiện thử nghiệm, đổ 100 mL dung môi qua ống và thu lại. Tổng chiều dài ống thử nghiệm không được dưới 40 ft (12 m), mặc dù tổng chiều dài này có thể đạt được bằng cách rửa nhiều đoạn riêng biệt và đổ cùng một dung môi qua từng đoạn theo thứ tự. Bay hơi dung môi trong bể hơi nước hoặc nước nóng, rồi sấy ở 110°C (230°F) cho đến khi hết hơi.
8.2 Để duy trì mức độ sạch này trong vận chuyển, xử lý và lưu kho, người mua có thể yêu cầu nhà sản xuất bịt kín hai đầu ống bằng nắp hoặc gioăng bịt.
9. Dung sai kích thước
9.1 Ống phải tuân thủ các sai lệch cho phép ghi trong Bảng 3, Bảng 4 và Bảng 5.
10. Chế tạo, hoàn thiện và ngoại quan
10.1 Ống thành phẩm phải sạch sẽ, nhẵn mịn và tròn đều cả bên trong lẫn bên ngoài, đồng thời không được có rỉ sét, vảy sắt hoặc các khuyết tật làm giảm khả năng gia công và sử dụng. Ống thành phẩm phải tương đối thẳng.
BẢNG 3 Yêu cầu về đường kính ngoài
| Đường kính ngoài quy định, in. (mm) | Sai lệch, in. (mm) |
| Cộng hoặc trừ | |
| Dưới 3⁄16 (4.76) | 0.002 (0.051) |
| Từ 3⁄16 (4.76) đến 3⁄8 (9.53) | 0.003 (0.076) |
| Từ 7⁄16 (11.1) đến 5⁄8 (15.9) | 0.004 (0.102) |
BẢNG 4 Yêu cầu về độ dày thành ống
| Độ dày thành ống quy định, in. (mm) | Sai lệch, in. (mm) |
| Cộng hoặc trừ | |
| Từ 0.020 (0.51) đến 0.030 (0.76) | 0.003 (0.08) |
| Từ 0.031 (0.79) đến 0.049 (1.24) | 0.0035 (0.09) |
BẢNG 5 Yêu cầu về chiều dài
| Chiều dài cắt quy định, in. (m) | Sai lệch, in. (mm) |
| 18 (0.46) trở xuống | ±0.03 (±0.76) |
| Trên 18 (0.46) đến 40 (1.02) | ±0.06 (±1.52) |
| Trên 40 (1.02) đến 80 (2.03) | ±0.12 (±3.05 ) |
| Trên 80 (2.03) đến 120 (3.05) | ±0.25 (±6.35 ) |
| Trên 120 (3.05) | +1.00 (+25.4), −0.0 |
11. Kiểm tra lại
11.1 Nếu kết quả thử cơ tính của bất kỳ nhóm hoặc lô nào không phù hợp với các yêu cầu quy định trong tiêu chuẩn riêng, có thể tiến hành kiểm tra lại trên số lượng ống gấp đôi lấy từ cùng nhóm hoặc lô đó, và mỗi ống phải đáp ứng các yêu cầu đã nêu.
12. Xử lý lại
12.1 Nếu các ống riêng lẻ hoặc các ống được chọn đại diện cho bất kỳ nhóm hoặc lô nào không đạt yêu cầu thử nghiệm, thì các ống đó hoặc toàn bộ nhóm/lô có thể được xử lý lại và tái nộp để thử nghiệm. Chỉ được phép thực hiện tối đa hai lần xử lý nhiệt lại.
13. Kiểm tra
13.1 Người kiểm tra đại diện cho bên mua có quyền vào mọi thời điểm trong suốt quá trình thực hiện hợp đồng của bên mua, tại tất cả các khu vực của nhà máy sản xuất liên quan đến việc chế tạo vật liệu theo đơn đặt hàng. Nhà sản xuất phải tạo mọi điều kiện thuận lợi để người kiểm tra xác minh rằng vật liệu được cung cấp đúng theo tiêu chuẩn này. Tất cả các phép thử và kiểm tra bắt buộc phải được thực hiện tại nơi sản xuất trước khi xuất xưởng, trừ khi có quy định khác, và phải được tiến hành sao cho không gây cản trở không cần thiết đến hoạt động của nhà máy.
14. Loại bỏ
14.1 Mỗi đoạn ống nhận từ nhà sản xuất có thể được bên mua kiểm tra, và nếu không đáp ứng các yêu cầu của tiêu chuẩn dựa trên phương pháp kiểm tra và thử nghiệm nêu trong tiêu chuẩn, ống có thể bị loại và nhà sản xuất phải được thông báo. Việc xử lý ống bị loại do hai bên thỏa thuận.
14.2 Vật liệu bị lỗi trong bất kỳ công đoạn gia công nào hoặc trong quá trình lắp đặt sẽ được tách riêng, và nhà sản xuất phải được thông báo để cùng đánh giá mức độ phù hợp của vật liệu. Việc xử lý vật liệu này do hai bên thống nhất.
15. Chứng nhận
15.1 Khi có yêu cầu trong đơn đặt hàng của bên mua, một báo cáo thử nghiệm do nhân viên hoặc đại diện được ủy quyền của nhà sản xuất ký tên sẽ được cung cấp cho bên mua, trong đó ghi rõ tiêu chuẩn, năm ban hành và mác thép, kết quả phân tích hóa học, độ cứng và thử kéo (nếu có), cũng như các phép thử khác theo yêu cầu bằng văn bản của bên mua.
16. Ghi nhãn sản phẩm
16.1 Số hiệu tiêu chuẩn (không nhất thiết phải ghi năm ban hành của tiêu chuẩn), tên hoặc thương hiệu của nhà sản xuất và kích thước ống hoặc mã sản phẩm phải được ghi trên thẻ hoặc nhãn gắn chắc chắn vào các bó hoặc hộp chứa ống khi vận chuyển.
16.2 Mã vạch—Ngoài các yêu cầu tại 16.1, việc sử dụng mã vạch là phương thức nhận dạng bổ sung được chấp nhận. Bên mua có thể quy định cụ thể hệ thống mã vạch cần sử dụng trong đơn đặt hàng.
YÊU CẦU BỔ SUNG
Một hoặc nhiều yêu cầu bổ sung sau đây chỉ áp dụng khi bên mua quy định trong hồ sơ hỏi giá, hợp đồng hoặc đơn đặt hàng. Chi tiết các yêu cầu bổ sung này do nhà sản xuất và bên mua thống nhất.
S1. Thử loe
S1.1 Ống hàn chì phải chịu được quá trình loe kép đến kích thước theo tiêu chuẩn SAE J 533 mà không bị nứt xuyên qua thành ống tại đường kính lớn nhất của mép loe. Có thể chấp nhận sự tách rời của mối nối mép ngoài ở đầu ống loe, nhưng chỉ trong vùng A (xem Hình S1.1). Sự tách rời này không được vượt quá 0.12 in. (3.0 mm) về chiều dài và chỉ giới hạn ở phần bề mặt ngoài. Không được phép tách mối nối ở các khu vực sau:
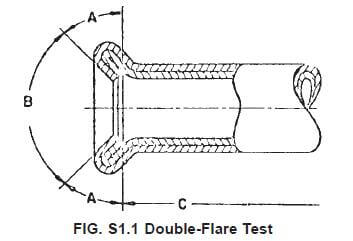
S1.1.1 Vùng B (đáy loe, được xác định là bề mặt nằm trong góc 90°); bề mặt hình nón phải nhẵn mịn và không có vết nứt hay các khuyết tật khác có thể gây rò rỉ sau khi lắp ráp.
S1.1.2 Vùng C (bề mặt phía ngoài chiều dài của lớp kép tạo thành do quá trình loe).
S1.2 Đáy loe có thể có các vết rạn hoặc vết lõm ngẫu nhiên trên bề mặt, miễn là chúng không ảnh hưởng đến khả năng kín của mép loe. Không được phép có các vết lõm mang tính lặp lại do dụng cụ loe bị mòn hoặc do phoi hoặc bụi bám vào dụng cụ loe. Trong trường hợp ngoại quan của đáy loe bị nghi ngờ, tiêu chí cuối cùng để đánh giá là đáy loe có đảm bảo kín khi thử áp lực ở mức mô-men xoắn quy định hay không.
S2. Lớp phủ bên ngoài
S2.1 Bề mặt ngoài của ống phải được phủ một lớp hợp kim chì-kẽm nhúng nóng. Khối lượng và thành phần lớp phủ do nhà sản xuất và bên mua thống nhất.
S3. Hoàn thiện đầu ống
S3.1 Ống thành phẩm phải có đầu ống nhẵn mịn, không có ba via.