1 ขอบเขต
ข้อกำหนดเหล่านี้ครอบคลุมท่อเหล็กสองประเภทที่เหมาะสมสำหรับการใช้งานในอุตสาหกรรมยานยนต์ มีข้อกำหนดสำหรับโลหะพื้นฐาน วัสดุเคลือบผิวเสริม และท่อที่เคลือบผิวแล้ว ข้อกำหนดเหล่านี้ใช้ได้กับผลิตภัณฑ์ที่ออกจากโรงงานผลิตท่อและสายการเคลือบผิว ซึ่งบางครั้งอาจเป็นสถานที่แยกต่างหาก ท่อนี้ถูกนำไปใช้ในการผลิตชิ้นส่วนและชุดประกอบตามความต้องการเฉพาะ ขอแนะนำให้ทำการตรวจสอบและรับรองคุณสมบัติของชิ้นส่วนและชุดประกอบเหล่านั้นในด้านประสิทธิภาพการป้องกันการกัดกร่อน การนำไฟฟ้าและความต่อเนื่อง ความแข็งแรง ลักษณะภายนอก และคุณสมบัติสำคัญอื่น ๆ ที่เกี่ยวข้องกับการใช้งานเฉพาะ
1.1 GM123M.
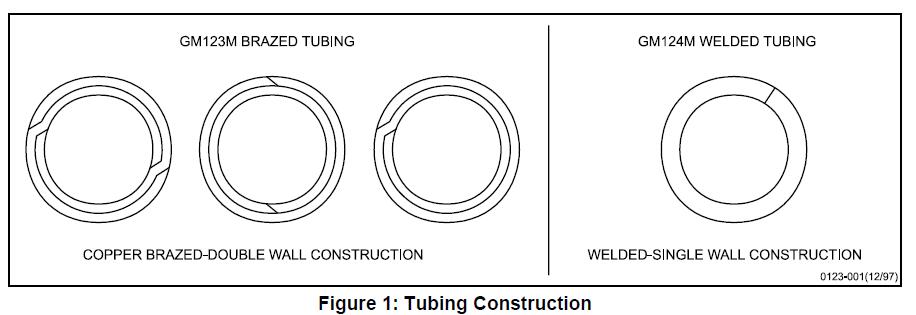
ครอบคลุมท่อโครงสร้างแบบผนังคู่ โดยที่ทั้งสองผนังและรอยต่อถูกเชื่อมประสานด้วยทองแดงในบรรยากาศแบบลดออกซิเจน เพื่อให้ได้ท่อที่เหมาะสมสำหรับท่อไฮดรอลิก ไม่ควรใช้สำหรับท่อเชื้อเพลิง เนื่องจากทองแดงที่ตกค้างอาจทำให้เกิดก๊าซที่มีรสเปรี้ยว โปรดดูรูปที่ 1
1.2 GM124M. ครอบคลุมท่อโครงสร้างแบบผนังเดียว โดยที่รอยต่อถูกเชื่อมด้วยกระแสไฟฟ้า แนะนำให้ใช้สำหรับท่อเชื้อเพลิง ท่อพวงมาลัยเพาเวอร์ ท่อระบายความร้อนน้ำมันเกียร์ ท่อน้ำมันหล่อลื่น ท่อสุญญากาศ เป็นต้น โปรดดูรูปที่ 1
1.3 รหัสระบุชนิดท่อ.
ขอแนะนำให้ใช้รหัสในข้อ 3.1 ในแบบแปลนและใบสั่งซื้อ เพื่อระบุชนิดท่อ เส้นผ่านศูนย์กลางภายนอก ความหนาผนัง สภาพการผลิตและการตกแต่ง และการเคลือบผิวด้านใน (ID)
1.4 การใช้งานทั่วไป.
GM123M มักใช้สำหรับท่อเบรกไฮดรอลิก ในขณะที่ GM124M มักใช้สำหรับท่อเชื้อเพลิง ท่อพวงมาลัยเพาเวอร์ ท่อระบายความร้อนน้ำมันเกียร์ ท่อน้ำมันหล่อลื่น ท่อสุญญากาศ เป็นต้น
2 อ้างอิง
หมายเหตุ: มีผลเฉพาะมาตรฐานที่ได้รับอนุมัติล่าสุด เว้นแต่จะระบุไว้เป็นอย่างอื่น
2.1 มาตรฐาน/ข้อกำหนดภายนอก.
ASTM A254
SAE J463
ASTM A875
SAE J526
ASTM B117
SAE J527
ASTM B750
SAE J533
ASTM E8
SAE J1290
SAE J403
2.2 มาตรฐาน/ข้อกำหนดของ GM.
9985670
GM9505P
GM4298P
GM9508P
GM4465P
GM9509P
GM4653M
GM9540P
GM6277M
GMW3001
GM9071P
GMW3059
GM9102P
2.3 อ้างอิงเพิ่มเติม.
สามารถสอบถามข้อมูลเกี่ยวกับเชื้อเพลิงของ GMPT ได้โดยติดต่อฝ่ายวิศวกรรมวัสดุของ GM Powertrain
• GMPT-6-006 น้ำมันเบนซิน TF2
• GMPT-5-005 ไบโอดีเซล
• GMPT-5-001 ดีเซล #2
• GMPT-6-019 น้ำมันเบนซินที่ผ่านการออกซิไดซ์แล้ว
• GMPT-6-023 E85 ค่า pH ต่ำ
3 ข้อกำหนด
3.1 ข้อกำหนดทั่วไป.
วัสดุท่อพื้นฐานต้องเป็นเหล็กกล้ารีดเย็น 1006, 1008 หรือ 1010 ตาม SAE J403 วัสดุเชื่อมประสานควรเป็นทองแดงหรือโลหะผสมทองแดง ตามที่กำหนดใน SAE J463, Copper Alloy UNS C51000.
GM123M (I/II/III/IV/V)
GM124M (I/II/III/IV/V/VI)
‘I’ = รายการแรกในวงเล็บ คือ B หรือ W
B = เชื่อมประสาน, W = เชื่อม
‘II’ = เส้นผ่านศูนย์กลางภายนอกของท่อที่เชื่อมประสานหรือเชื่อมแล้ว (มม.)
‘III’ = ความหนาผนัง (มม.)
‘IV’ = กระบวนการผลิต (*)
‘V’ = สำหรับยานยนต์
‘VI’ = การเคลือบผิวด้านใน (**)
(*) ตัวย่อกระบวนการ:
A = อบอ่อน
P = ธรรมดา
U = ไม่อบอ่อน (เชื่อมแล้ว)
G = เคลือบโลหะผสมสังกะสี-อะลูมิเนียม
F = ทองแดงหลอมรวม
E = เคลือบสีเพื่อการป้องกันการกัดกร่อนแบบขยาย
N = ไนลอน 11 หรือ 12 แบบอัดขึ้นรูป
C = แผ่นทองแดง – ความหนาแผ่นทองแดงมาตรฐานอย่างน้อย 0.009 มม. หากต้องการความหนาที่แตกต่างจากมาตรฐาน ให้ใช้ตัวเลขต่อท้ายตัว C เช่น C13 หมายถึงอย่างน้อย 0.013 มม.
(**) ตัวย่อการเคลือบผิวด้านใน
ว่างเปล่า = ธรรมดา
P = ธรรมดา
Ni = ชุบนิกเกิล
ตัวอย่าง:
GM124M (W/6.00/0.7/AGE/V/Ni) – หมายถึงท่อผนังเดียวแบบเชื่อม เส้นผ่านศูนย์กลางภายนอก 6 มม. ความหนาผนัง 0.7 มม. ท่ออบอ่อน ป้องกันการกัดกร่อนด้วยการเคลือบพื้นด้วยโลหะผสมสังกะสี-อะลูมิเนียม ตามด้วยชั้นสีเคลือบ ได้รับการรับรองสำหรับการใช้งานในยานยนต์ และมีการชุบนิกเกิลภายใน
3.2 คุณสมบัติทางกล.
ข้อกำหนดต่อไปนี้ใช้เฉพาะกับท่อเหล็กประเภทที่พบมากที่สุด คือ ท่อเชื่อมอบอ่อนและท่อเชื่อมประสานแบบผลิตแล้ว คุณสมบัติของท่อประเภทอื่น เช่น ท่อเชื่อมแบบเชิงกลหรือท่อที่ผ่านการชุบแข็ง จะเป็นไปตามที่กำหนดในข้อตกลงพิเศษระหว่างผู้จัดจำหน่ายและผู้ซื้อ
3.2.1 การทดสอบแรงดึงต้องดำเนินการกับท่อสำเร็จรูป ตามวิธีการทดสอบท่อที่ระบุไว้ใน ASTM E8 คุณสมบัติแรงดึงต้องเป็นไปตาม SAE J526 สำหรับท่อเชื่อม และ SAE J527 สำหรับท่อเชื่อมประสาน
3.2.2 ท่อต้องสามารถขยายออกบนแม่พิมพ์เรียวที่มีความลาดเอียง 1 ใน 10 จนเส้นผ่านศูนย์กลางภายนอกที่ปลายขยายเพิ่มขึ้น 20% โดยไม่มีรอยแตกหรือตำหนิปรากฏ (ASTM A254 ข้อ 6.3) ก่อนการทดสอบการขยาย ท่อต้องถูกตัดปลายให้ตรง ลบคม และลบเสี้ยน ต้องจับยึดท่อให้มั่นคงและตั้งฉากในแม่พิมพ์ และต้องนำแท่งกดให้ตรงตามแนวแกนของท่อ
3.2.3 เว้นแต่จะระบุไว้เป็นอย่างอื่น ท่อต้องสามารถทนต่อแรงดันไฮดรอลิกสถิตภายในดังต่อไปนี้:
• ท่อขนาดเส้นผ่านศูนย์กลางภายนอกไม่เกิน 10.0 มม.………………..35 MPa
• ท่อขนาดเส้นผ่านศูนย์กลางภายนอก 10.0 ถึง 16.0 มม.…….15 MPa
หมายเหตุ: การแปรรูปเย็นท่อภายหลัง (การม้วน การดัดให้ตรง การดัด การดึง ฯลฯ) จะเพิ่มความแข็งแรงและความแข็งของท่อ สามารถเพิ่มความแข็งแรงและความแข็งได้สูงขึ้นอย่างมากสำหรับการใช้งานเฉพาะ โดยการแปรรูปเย็นหรือการทำให้ผิวแข็ง
3.3 ขนาด.
ท่อต้องเป็นไปตามขนาดและค่าเผื่อที่ผู้ซื้อกำหนด
3.3.1 ท่อเชื่อม.
เส้นผ่านศูนย์กลางและความหนาผนังตามพิกัดต้องเป็นไปตามที่ระบุไว้ใน SAE J526 ขนาดเส้นผ่านศูนย์กลางภายนอกสูงสุดสำหรับการเคลือบด้วยโลหะผสมสังกะสี-อะลูมิเนียม พร้อมชั้นสีไนลอน 11 หรือ 12 GN สามารถดูได้ในตารางที่ 2.
3.3.1.1 ตะเข็บเชื่อมที่เคลือบนิกเกิลภายใน.
เพื่อให้มั่นใจว่านิกเกิลไหลกลับได้ดีบริเวณรอยเชื่อม สิ่งสำคัญคือตะเข็บเชื่อมต้องมีโปรไฟล์หน้าตัดเรียบ และมีขนาดตะเข็บขั้นต่ำ รายงานขนาดความสูงของตะเข็บ (ความสูงของตะเข็บปกติไม่เกิน 0.15 มม. ให้ติดตามขนาดความสูงของตะเข็บต่อไปจนกว่าจะกำหนดข้อกำหนดความสูงสูงสุดของตะเข็บ)
ตัวอย่างโปรไฟล์ตะเข็บที่ดีและที่ไม่พึงประสงค์แสดงไว้ด้านล่างในรูปที่ 2

3.3.2 ท่อเชื่อมประสาน.
เส้นผ่านศูนย์กลางและความหนาผนังตามพิกัดต้องเป็นไปตามที่ระบุไว้ใน SAE J527 ขนาดเส้นผ่านศูนย์กลางภายนอกสูงสุดสำหรับการเคลือบด้วยโลหะผสมสังกะสี-อะลูมิเนียม พร้อมชั้นสีไนลอน 11 หรือ 12 GN สามารถดูได้ในตารางที่ 2.
3.3.3 ปลายบาน.
3.3.3.1 ปลายบานแบบ SAE ต้องเป็นไปตามขนาดและค่าเผื่อที่ระบุไว้ใน SAE J533.
3.3.3.2 ปลายบานแบบ ISO ต้องเป็นไปตามขนาดและค่าเผื่อที่ระบุไว้ใน SAE J1290.
3.3.3.3 ปลายบาน. ในกรณีของ GM123M (ปลายบานแบบคว่ำ) ปลายท่อที่บานต้องเป็นไปตามข้อกำหนดเสริมใน ASTM A254 ส่วน S1.
3.4 การตกแต่งผิว.
การตกแต่งผิวทั้งด้านในและด้านนอกของท่อต้องเป็นไปตามการตกแต่งที่กำหนดไว้ในตารางที่ 1.
ตารางที่ 1: รหัสและการตกแต่งผิวภายนอกและข้อกำหนด
| ผิวสำเร็จ | รหัสผิวสำเร็จ | คำอธิบายและข้อกำหนดด้านวัสดุ |
| ผิวเปลือย | P | ไม่มีการเคลือบ; เป็นโลหะฐานเท่านั้น (เหล็ก 1006, 1008 หรือ 1010 ตามมาตรฐาน SAE J403) |
| สังกะสี-อะลูมิเนียมอัลลอยด์ | G | การเคลือบสังกะสี-อะลูมิเนียมอัลลอยด์แบบจุ่มร้อน องค์ประกอบทางเคมี: อัลลอยด์อะลูมิเนียม 5% ส่วนที่เหลือเป็นสังกะสี ตามมาตรฐาน ASTM B750 มวลของการเคลือบ: 50 กรัม/ตร.ม. ตามมาตรฐาน ASTM A875 มาตรา 8 ความหนาต้องไม่น้อยกว่าสามไมโครเมตรในทุกตำแหน่งบนท่อ ตามภาคผนวก A. |
| สังกะสี-อะลูมิเนียมอัลลอยด์ – การป้องกันการกัดกร่อนแบบขยาย | GE | สังกะสี-อะลูมิเนียมอัลลอยด์ตามที่ระบุไว้ข้างต้น ตามด้วยกระบวนการเตรียมพื้นผิวก่อนการเคลือบที่ได้รับอนุมัติ และการเคลือบอีพ็อกซี่ที่อุดมด้วยอะลูมิเนียมที่ได้รับอนุมัติ การวัดความหนา: สีอีพ็อกซี่ที่อุดมด้วยอะลูมิเนียมของผิว GE ต้องมีความหนาขั้นต่ำสามไมโครเมตรในทุกตำแหน่งบนท่อ โดยวัดตามขั้นตอนในภาคผนวก A ความหนาจริงของการเคลือบในผิว GE ต้องถูกตรวจสอบรอบทิศทางและตามแนวยาวสำหรับแต่ละสายการผลิตท่อ แผนการสุ่มตัวอย่างต้องระบุไว้ในแผนควบคุม |
| ชุบทองแดง | C | ท่อชุบไฟฟ้า |
| สังกะสี-อะลูมิเนียมอัลลอยด์ – ไนลอน 11 หรือ 12 แบบอัดรีด | GN | สังกะสี-อะลูมิเนียมอัลลอยด์ตามที่ระบุไว้ข้างต้น ตามด้วยการเคลือบชั้นบนด้วยไนลอน 11 หรือ 12 ลักษณะภายนอก: การเคลือบชั้นบนต้องมีสีสม่ำเสมอและปราศจากความไม่ต่อเนื่อง เช่น เส้นการไหล รูเข็ม หลุม หรือความหยาบที่ผิดปกติ การเคลือบชั้นบนต้องมีสีดำ เว้นแต่จะระบุไว้เป็นอย่างอื่นในแบบงานวิศวกรรม ความหนาของฟิล์ม: การเคลือบชั้นบนด้วยไนลอน 11 หรือ 12 ต้องมีความหนาขั้นต่ำ 150 μm เมื่อทดสอบด้วยกล้องจุลทรรศน์ตามภาคผนวก A ความหนาสูงสุดของการเคลือบต้องควบคุมโดย OD สูงสุด (ตาราง 2) ความหนาจริงของการเคลือบในผิว GN ต้องถูกตรวจสอบรอบทิศทางและตามแนวยาวสำหรับแต่ละสายการผลิตท่อ แผนการสุ่มตัวอย่างต้องระบุไว้ในแผนควบคุม |
| ชุบนิกเกิล | Ni | การเคลือบภายในด้วยนิกเกิลแบบชุบไฟฟ้า การวัดความหนา: ความหนาของการเคลือบภายในด้วยนิกเกิลของท่อสำเร็จรูปต้องมีความหนาขั้นต่ำ 3 ไมโครเมตรในทุกตำแหน่งของเส้นผ่านศูนย์กลางภายในท่อ โดยวัดตามขั้นตอนในภาคผนวก A ความหนาจริงของการเคลือบในผิว Ni ต้องถูกตรวจสอบรอบทิศทางและตามแนวยาวสำหรับแต่ละสายการผลิตท่อ แผนการสุ่มตัวอย่างต้องระบุไว้ในแผนควบคุม |
| อื่นๆ | Z | TBD |
หมายเหตุ: ไม่ควรใช้การเคลือบชั้นบน GN ในงานท่อเชื้อเพลิงเหลวจนกว่าจะได้รับการอนุมัติวัสดุเต็มรูปแบบสำหรับงานท่อเชื้อเพลิงเหลว
ตาราง 2: OD สูงสุดสำหรับการเคลือบ GN
| ขนาดท่อ, นามบัตร (mm) | OD ท่อเคลือบ, สูงสุด (mm) |
| 4.76 | 5.28 |
| 6 | 6.65 |
| 6.35 | 6.87 |
| 7.94 | 8.46 |
| 8 | 8.52 |
| 9.53 | 10.05 |
| 10 | 10.52 |
| 11.11 | 11.65 |
| 12.7 | 13.24 |
| 14.29 | 14.83 |
| 15.88 | 16.42 |
3.5 ความทนทานต่อสภาพแวดล้อม (GE, GN และ Ni).
3.5.1 การทดสอบพ่นเกลือ (GM4298P).
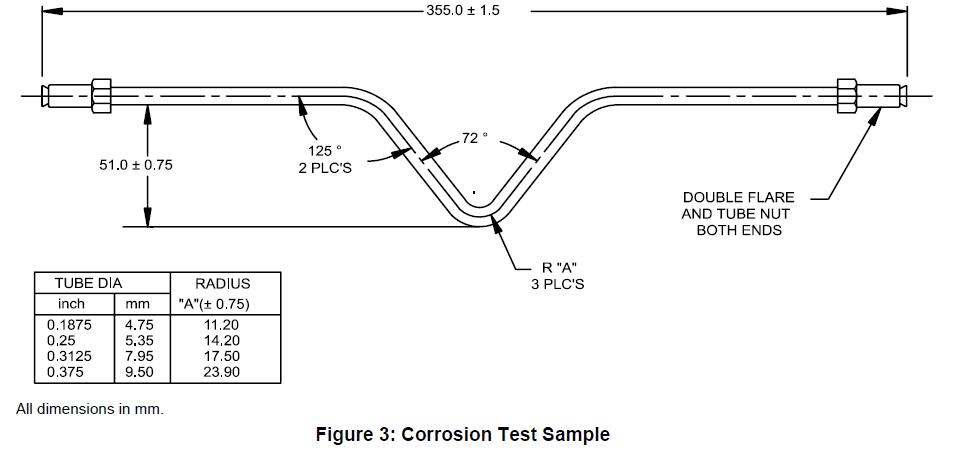
ท่อเคลือบต้องผ่านการทดสอบการกัดกร่อนและวิธีการประเมินดังต่อไปนี้ การทดสอบการกัดกร่อนทั้งหมดต้องดำเนินการกับชิ้นส่วนที่ประกอบแล้ว หรือกับตัวอย่างทดสอบในรูปที่ 3 ตัวอย่างทดสอบตามที่อธิบายไว้ในรูปที่ 3 ต้องวางในห้องทดสอบโดยให้ข้อศอกที่ขึ้นรูปหันลงแต่ไม่สัมผัสกับแท่นทดสอบ เว้นแต่จะระบุไว้เป็นอย่างอื่น ชิ้นส่วนที่ประกอบแล้วต้องวางในห้องทดสอบตามที่ตกลงกันระหว่างสถานที่ทดสอบและหน่วยงานที่รับผิดชอบในการตรวจสอบ ความถี่ในการทดสอบการกัดกร่อนทั้งหมดต้องบันทึกไว้ในแผนควบคุม
หมายเหตุ: สิ่งเจือปนบนพื้นผิวอาจทำให้เกิดรอยด่างในการทดสอบการกัดกร่อน รอยด่างที่ไม่มีการกัดกร่อนไม่ควรถูกบันทึกเป็นความล้มเหลวจากการกัดกร่อน
3.5.1.1 สังกะสี-อะลูมิเนียมอัลลอยด์ – การป้องกันการกัดกร่อนแบบขยาย (GE).
ท่อที่มีการป้องกันการกัดกร่อนแบบขยาย GE ต้องทนต่อการพ่นเกลือเป็นเวลา 1000 ชั่วโมงตามมาตรฐาน GM4298P โดยมีระยะการกัดกร่อนย้อนกลับไม่เกิน 1.5 มม. (ดู GM9102P) จากเครื่องหมายที่ทำตามแนวยาว และไม่มีการหลุดลอกของสารเคลือบหลังการทดสอบ GM4298P และการเป่าลม
3.5.1.2 สังกะสี-อะลูมิเนียมอัลลอยด์ – ไนลอน 11 หรือ 12 แบบอัดรีด (GN) ความทนทานต่อการกระแทกที่อุณหภูมิต่ำพร้อมการพ่นเกลือ (GM9508P, GM4298P).
นำตัวอย่างท่อที่ขึ้นรูปแล้ว (ดูรูปที่ 3) มาทดสอบความทนทานต่อการกระแทก ตามมาตรฐาน GM9508P วิธี B จำนวนห้าครั้ง ท่อต้องวางในเครื่องทดสอบการกระแทกด้วยกรวดโดยให้ระนาบที่เกิดจากส่วนโค้งขนานกับแผง ภายใน 24 ชั่วโมงหลังการทดสอบด้วยเครื่องกระแทกด้วยกรวด ให้นำตัวอย่างมาทดสอบการพ่นเกลือตามมาตรฐาน ASTM B117 หรือ GM4298P
ท่อต้องไม่เกิดการกัดกร่อนของโลหะฐานที่ขยายเกิน 1 มม. จากบริเวณที่ถูกกระแทกด้วยกรวด หลังการทดสอบเป็นเวลา 2000 ชั่วโมง พื้นที่ที่ไม่ถูกกระแทกด้วยกรวดต้องไม่มีสนิมหลังการทดสอบ 2000 ชั่วโมง
3.5.2 การทดสอบความชื้น (GM4465P, GM9071P).
ท่อที่มีการป้องกันการกัดกร่อนแบบขยาย (GE) ต้องผ่านการทดสอบความชื้นเป็นเวลา 96 ชั่วโมงตามมาตรฐาน GM4465P ทันทีหลังการทดสอบความชื้น ท่อต้องถูกเช็ดให้แห้งและทดสอบการยึดเกาะของเทปกาวตามมาตรฐาน GM9071P โดยทำรอยขีดตามแนวยาวบนท่อ ต้องมีการยึดเกาะอย่างน้อย 99%
3.5.3 การทดสอบความชื้นสำหรับท่อชุบนิกเกิล (Ni) (GM4465P, GM9071P).
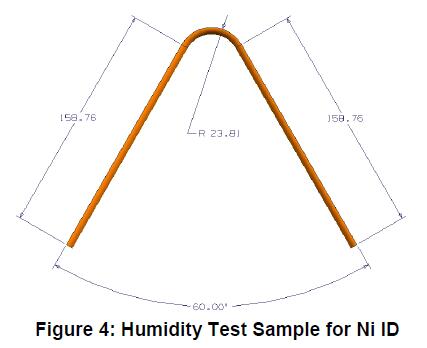
การเคลือบภายในด้วยนิกเกิลต้องผ่านการทดสอบความชื้นดังต่อไปนี้ โดยใช้ตัวอย่างตรงยาว 100 มม. และตัวอย่างทดสอบตามที่แสดงในรูปที่ 4 ตัวอย่างทดสอบแต่ละรูปแบบต้องถูกตัดตามแนวยาว เพื่อเปิดเผยพื้นผิวด้านในของท่อ ขอบที่ถูกตัดของตัวอย่างต้องได้รับการป้องกันอย่างเพียงพอเพื่อป้องกันการกระจายของสนิม ตัวอย่างต้องวางในห้องทดสอบโดยให้พื้นผิวด้านในหงายขึ้น ตัวอย่างตรงต้องวางทำมุมประมาณ 30° จากแนวตั้งเพื่อให้ความชื้นสามารถไหลออกได้ การเคลือบนิกเกิลต้องทนต่อการทดสอบความชื้นเป็นเวลา 168 ชั่วโมงตามมาตรฐาน GM4465P โดยไม่มีสนิมแดงนอกเขตเชื่อม (เขตที่ได้รับผลกระทบจากความร้อน) การกัดกร่อนใด ๆ
ภายในเขตเชื่อม (เขตที่ได้รับผลกระทบจากความร้อน) จะต้องได้รับการอนุมัติจากฝ่ายวิศวกรรมวัสดุของ GM
3.5.4 การทดสอบการถูด้วยตัวทำละลาย (GM9509P).
ท่อที่มีการป้องกันการกัดกร่อนแบบขยาย (GE) เมื่อทดสอบการถูด้วยเมทิลเอทิลคีโตน (MEK) ตามมาตรฐาน GM9509P ต้องได้คะแนนหนึ่งหรือดีกว่าหลังการทดสอบ 50 ครั้ง การทดสอบนี้ต้องดำเนินการกับท่อทุกแบทช์การผลิตและต้องบันทึกไว้ในแผนควบคุม แบทช์การผลิตต้องถูกกำหนดไว้ในเอกสารระบบคุณภาพ
3.5.5 ความทนทานต่อของเหลว.
3.5.5.1 ท่อที่มีการป้องกันการกัดกร่อนแบบขยาย (GE) ต้องไม่เกิดการอ่อนตัวหรือความผิดปกติของฟิล์มเมื่อแช่เป็นเวลา 24 ชั่วโมงในน้ำมันเบรก (GM4653M), น้ำมันเบนซิน TF2 (GMPT-6-006), ไบโอดีเซล (GMPT-5-005), ดีเซลหมายเลข 2 (GMPT-5-001), น้ำมันเบนซินออกซิไดซ์ (GMPT-6-019) และ E85 ที่มี pH ต่ำ (GMPT-6-023) การทดสอบนี้ต้องดำเนินการกับน้ำมันเบรกอย่างน้อยสัปดาห์ละครั้งบนชิ้นส่วนการผลิตหรือตัวอย่างตามรูปที่ 3 และต้องบันทึกไว้ในแผนควบคุม
หมายเหตุ: ข้อมูลเกี่ยวกับเชื้อเพลิง GMPT สามารถขอได้โดยติดต่อฝ่ายวิศวกรรมวัสดุของ GM Powertrain เชื้อเพลิงต้องซื้อจากซัพพลายเออร์ที่ได้รับการอนุมัติจาก GM ใช้รุ่นล่าสุดของเชื้อเพลิงแต่ละชนิด ตามคำแนะนำของวิศวกร GM Powertrain
3.5.5.2 สังกะสี-อะลูมิเนียมอัลลอยด์ – ไนลอน 11 หรือ 12 แบบอัดรีด (GN).
3.5.5.2.1 การเตรียมตัวอย่าง.
ตัวอย่างต้องมีความยาวอย่างน้อย 80 มม. ทำการตัดสองเส้นขนานห่างกัน 2.4 ± 0.1 มม. ตามแนวท่อ โดยใช้มีดอเนกประสงค์ Stanley ใบมีด #99E หรือเทียบเท่า การตัดต้องผ่านชั้นไนลอนและไพรเมอร์ลงไปถึงชั้นรองพื้นตลอดความยาวของท่อ ใส่ตัวอย่างหกชิ้นต่อของเหลวลงในภาชนะที่ปิดได้ เติมของเหลวที่จำเป็นจากตาราง 3 ลงในขวด โดยให้ตัวอย่างจมอยู่ในของเหลวประมาณครึ่งหนึ่ง ปิดภาชนะ แช่ตัวอย่างตามเวลาและอุณหภูมิที่กำหนดในตาราง 3 หลังจากครบเวลาแช่ นำตัวอย่างออกจากของเหลวและเช็ดให้แห้งด้วยกระดาษเช็ดมือ
ตาราง 3: ความทนทานต่อของเหลว
| Fluid | Time (h) | Temp (°C) |
| น้ำกลั่น | 504 | 23 ± 2 |
| น้ำมันเบรก (GM4653M) | 504 | 60 ± 2 |
| น้ำมันเบนซินออกซิไดซ์ (GMPT-6-019) | 504 | 23 ± 2 |
| TF2 (GMPT-6-006) | 504 | 23 ± 2 |
| ไบโอดีเซล (GMPT-5-005) | 504 | 23 ± 2 |
| ดีเซลหมายเลข 2 (GMPT-5-001) | 504 | 23 ± 2 |
| E85 ค่า pH ต่ำ (GMPT-6-023) | 504 | 23 ± 2 |
| น้ำหล่อเย็นเครื่องยนต์ (GM6277M) | 504 | 23 ± 2 |
| น้ำยาล้างกระจกหน้ารถ (9985670) | 504 | 23 ± 2 |
3.5.5.2.2 ขั้นตอนการแยกชั้นเคลือบ.
ใช้มีดอเนกประสงค์ กรีดแนวตั้งฉากระหว่างรอยกรีดสองเส้นขนานใกล้ปลายของตัวอย่างที่แช่อยู่ในของเหลว ใช้คมมีดวางบนรอยกรีดแนวตั้งฉาก พยายามยกหรือลอกแถบไนลอนออกจนสามารถจับส่วนนั้นด้วยคีมหรืออุปกรณ์ที่เทียบเท่า ลอกจนกว่าส่วนนั้นจะขาดหรือถูกนำออกจากความยาวทั้งหมดของท่อ หากแถบไม่ถูกนำออกจนหมด ให้ทำซ้ำขั้นตอนจากปลายด้านไอน้ำของตัวอย่าง.
3.5.5.2.3 เกณฑ์การยอมรับ.
ต้องไม่มีหลักฐานของการเกิดฟองหรือการหลุดลอกของไนลอนก่อนขั้นตอนการแยกชั้นเคลือบ หลังจากขั้นตอนการแยกชั้นเคลือบแล้ว ตัวอย่างจะถือว่าผ่านหากแถบไนลอนขาด หากไม่ขาด แถบนั้นต้องแสดงการแตกหักเชิงเนื้อเดียวกันของไพรเมอร์ การแตกหักเชิงเนื้อเดียวกันหมายถึงมีหลักฐานที่มองเห็นได้ว่าไพรเมอร์ยังคงติดอยู่บนแถบไนลอนและพื้นผิวท่อ.
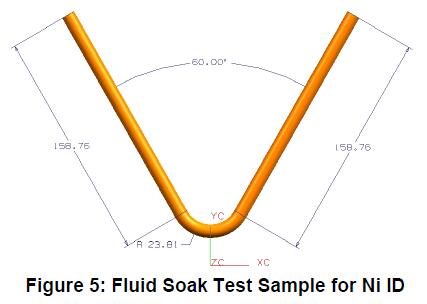
3.5.5.3 เคลือบไนลอนภายในด้วยนิกเกิลแบบชุบไฟฟ้า. ท่อที่ชุบนิกเกิลภายในจะต้องถูกทดสอบกับของเหลวตามรายการด้านล่าง โดยใช้ตัวอย่างตรงยาว 100 มม. และตัวอย่างทดสอบตามที่แสดงในรูปที่ 5 ตัวอย่างทดสอบแต่ละรูปแบบจำนวน 3 ชิ้น จะต้องถูกทดสอบเป็นเวลา 504 ชั่วโมงที่ 60°C (90°C สำหรับไบโอดีเซลและดีเซลหมายเลข 2) โดยบรรจุของเหลวไว้ครึ่งหนึ่ง ได้แก่ ไบโอดีเซล (GMPT-5-005), ดีเซลหมายเลข 2 (GMPT-5-001), น้ำมันเบนซินออกซิไดซ์ (GMPT-6-019), น้ำมันเบนซิน 2 ระยะที่มีฤทธิ์กัดกร่อน (GMPT-6-020*) และ E85 ค่า pH ต่ำ (GMPT-6-023) หลังจากแช่เป็นเวลา 504 ชั่วโมง ตัวอย่างจะต้องถูกตัดตามแนวยาวและตรวจสอบ – ห้ามมีการกัดกร่อนหรือการเกิดรูพรุนนอกเขตเชื่อม (เขตที่ได้รับผลกระทบจากความร้อน) การกัดกร่อนใด ๆ ในเขตเชื่อม (เขตที่ได้รับผลกระทบจากความร้อน) จะต้องได้รับการอนุมัติจากฝ่ายวิศวกรรมวัสดุของ GM.
หมายเหตุ: ข้อมูลเกี่ยวกับเชื้อเพลิง GMPT สามารถขอได้โดยติดต่อฝ่ายวิศวกรรมวัสดุของ GM Powertrain เชื้อเพลิงต้องซื้อจากซัพพลายเออร์ที่ได้รับการอนุมัติจาก GM ใช้รหัสท้ายที่เป็นปัจจุบันที่สุดสำหรับเชื้อเพลิงแต่ละชนิด ตามคำแนะนำของวิศวกร GM Powertrain.
3.5.6 การทดสอบการกัดกร่อนแบบหมุนเวียน (GM9505P, Cycle J หรือ GM9540P).
3.5.6.1 ท่อที่มีการป้องกันการกัดกร่อนแบบขยาย (GE) จะต้องผ่านการทดสอบประสิทธิภาพ โดยใช้ตัวอย่างท่อที่ขึ้นรูปอย่างเหมาะสม (ดูรูปที่ 3) ทดสอบด้วย GM9505P Cycle J จำนวน 10 รอบ (20 สัปดาห์) หรือ GM9540P ระยะเวลาทดสอบ D หลังจากการทดสอบแบบหมุนเวียน ท่อจะต้องผ่านการทดสอบแรงดันที่ 14 MPa สำหรับท่อขนาดเส้นผ่านศูนย์กลางภายนอกไม่เกิน 10.0 มม. หรือ 7 MPa สำหรับท่อขนาดเส้นผ่านศูนย์กลางภายนอกมากกว่า 10 มม. เพื่อให้การทดสอบนี้ถูกต้อง ต้องไม่มีการกัดกร่อนจากภายในสู่ภายนอกที่ทำให้การทดสอบแรงดันล้มเหลว ดังนั้น จึงแนะนำให้ยึดข้อต่อท่อเข้ากับบล็อกอลูมิเนียมแข็ง เพื่อให้ระบบปิดขณะทดสอบ
นอกจากนี้ การปิดผนึกข้อต่อด้วยขี้ผึ้งเป็นที่ยอมรับเพื่อให้ชิ้นส่วนเหล่านี้ทำงานได้ในการทดสอบแรงดัน
ความถี่ขั้นต่ำที่ยอมรับได้สำหรับการทดสอบนี้จะต้องตกลงกันระหว่างซัพพลายเออร์และผู้ติดต่อซัพพลายเออร์ของ GM และจะต้องบันทึกไว้ในการยื่น PPAP รายไตรมาส.
3.5.6.2 อัลลอยด์สังกะสี-อะลูมิเนียม – ไนลอน 11 หรือ 12 แบบอัดขึ้นรูป (GN).
การกรีดด้วยมีดบวกกับการทดสอบการกัดกร่อนแบบหมุนเวียน GM9505P, Cycle J, 10 รอบ (20 สัปดาห์) ใช้ท่อตรงพร้อมข้อต่อมาตรฐาน ขีดเส้นขนาน ยาว 4 ซม. ห่างกัน 2.4 ± 0.1 มม. ใกล้บริเวณกึ่งกลาง ภายใน 24 ชั่วโมงหลังการขีดเส้น ให้ทำการทดสอบการกัดกร่อนแบบหมุนเวียนตาม GM9505P, Cycle J, 10 รอบ (20 สัปดาห์) หลังจากการทดสอบแบบหมุนเวียน ท่อจะต้องผ่านการทดสอบแรงดันที่ 14 MPa สำหรับท่อขนาดเส้นผ่านศูนย์กลางภายนอกไม่เกิน 10.0 มม. หรือ 7 MPa สำหรับท่อขนาดเส้นผ่านศูนย์กลางภายนอกมากกว่า 10 มม. เพื่อให้การทดสอบนี้ถูกต้อง ต้องไม่มีการกัดกร่อนจากภายในสู่ภายนอกที่ทำให้การทดสอบแรงดันล้มเหลว ดังนั้น จึงแนะนำให้ยึดข้อต่อท่อเข้ากับบล็อกอลูมิเนียมแข็ง เพื่อให้ระบบปิดขณะทดสอบ
นอกจากนี้ การปิดผนึกข้อต่อด้วยขี้ผึ้งเป็นที่ยอมรับเพื่อให้ชิ้นส่วนเหล่านี้ทำงานได้ในการทดสอบแรงดัน
ผลลัพธ์จะต้องรายงานพร้อมการยื่นเพื่อขออนุมัติจากฝ่ายวิศวกรรม.
3.6 รูปร่าง ขนาด และคุณภาพ.
ท่อเหล็กสำหรับรถยนต์จะต้องมีรูปทรงกลมตามมาตรฐานทางการค้า ผิวเรียบ และปราศจากสนิมและข้อบกพร่องที่ส่งผลต่อกระบวนการผลิตหรือการใช้งาน ขอบเชื่อมด้านนอกของท่ออาจยอมรับได้ตามข้อตกลงกับผู้ซื้อแต่ละราย อย่างไรก็ตาม ขอบนั้นจะต้องไม่เกินข้อกำหนดความคลาดเคลื่อนของเส้นผ่านศูนย์กลางภายนอก และต้องไม่รบกวนกระบวนการขึ้นรูปลักษณะปากแฉกหรือการประกอบข้อต่อที่ปิดสนิท ขอบด้านในยอมรับได้ แต่ต้องควบคุมให้อยู่ในระดับที่ดีที่สุดตามหลักปฏิบัติการเชื่อมหรือบัดกรี เมื่อมีการระบุความยาวเฉพาะ ท่อจะต้องค่อนข้างตรง และปลายท่อจะต้องปราศจากเศษโลหะ.
3.6.1 ท่อที่ใช้เป็นสายเบรกไฮดรอลิกจะต้องมีความสะอาดภายในสอดคล้องกับค่าสูงสุด 0.20 กรัมต่อตารางเมตรของพื้นผิวภายใน ตามที่กำหนดโดย ASTM A254, มาตรฐานความสะอาดพื้นผิวภายใน มาตรา 8.
3.6.2 เคลือบทุกชนิดจะต้องทนต่อสภาพการขึ้นรูป การจัดการ และการเก็บรักษาตามปกติที่ท่อเผชิญ โดยไม่มีหลักฐานของการกะเทาะ หลุดลอก หรือการสูญเสียการยึดเกาะกับโลหะฐาน การขัดตามยาวหรือรอบท่อที่เกิดจากการผลิตและการจัดการเป็นที่ยอมรับ.
3.7 ข้อกำหนดพิเศษ.
ข้อกำหนดพิเศษเกี่ยวกับขนาด ผิวสำเร็จ คุณสมบัติทางกายภาพ หรือการใช้งาน จะเป็นไปตามข้อตกลงระหว่างซัพพลายเออร์และผู้ซื้อ.
3.8 การบรรจุและการติดฉลาก.
วัสดุจะต้องจัดส่งตามที่ผู้ซื้อระบุ ภาชนะบรรจุจะต้องมีการติดฉลากให้เห็นชัดเจน ระบุชื่อและที่อยู่ของซัพพลายเออร์ หมายเลขและชื่อข้อกำหนดวัสดุ หมายเลขคำสั่งซื้อ น้ำหนักสุทธิ และข้อมูลอื่น ๆ ที่ผู้ซื้อระบุ.
4 กระบวนการผลิต
ไม่เกี่ยวข้อง.
5 กฎและข้อบังคับ
5.1 วัสดุทั้งหมดที่จัดหาตามข้อกำหนดนี้ต้องเป็นไปตามข้อกำหนดของ GMW3001, กฎและข้อบังคับสำหรับข้อกำหนดวัสดุ.
5.2 วัสดุทั้งหมดที่จัดหาตามข้อกำหนดนี้ต้องเป็นไปตามข้อกำหนดของ GMW3059, สารต้องห้ามและสารที่ต้องรายงานสำหรับชิ้นส่วน.
6 แหล่งที่ได้รับการอนุมัติ
คุณสมบัติทางวิศวกรรมของแหล่งที่ได้รับการอนุมัติเป็นสิ่งจำเป็นสำหรับข้อกำหนดนี้ มีเพียงแหล่งที่ระบุไว้ในแฟ้มวัสดุของ GM (MATSPC) ภายใต้หมายเลขข้อกำหนดนี้เท่านั้นที่ผ่านการรับรองจากฝ่ายวิศวกรรมว่าตรงตามข้อกำหนดของเอกสารฉบับนี้
ภาคผนวก A – ขั้นตอนการวัดความหนาของชั้นเคลือบสองชั้นบนท่อเหล็กยานยนต์
A1 ขอบเขต
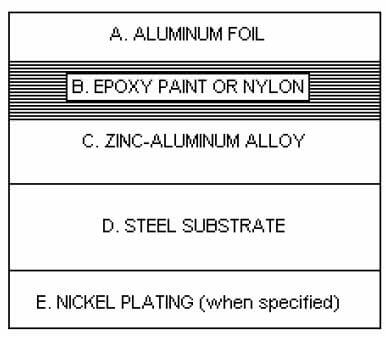
ขั้นตอนนี้ใช้เพื่อตรวจสอบความสอดคล้องกับความหนาขั้นต่ำของชั้นเคลือบที่กำหนด และเพื่อกำหนดความสัมพันธ์กับอุปกรณ์ที่ใช้ในการตรวจสอบความหนาของชั้นเคลือบระหว่างกระบวนการผลิต ระบบชั้นเคลือบประกอบด้วยท่อเหล็กคาร์บอนต่ำ โดยด้านในอาจเป็นแบบเปลือยหรือชุบนิกเกิล และด้านนอกเป็นโลหะผสมสังกะสี-อลูมิเนียม ตามด้วยชั้นเคลือบอีพ็อกซี่ที่อุดมด้วยอลูมิเนียม หรือชั้นเคลือบไนลอน 11 หรือ 12 ชนิดอัดขึ้นรูป รายละเอียดของผิวสำเร็จสามารถพบได้ใน GM123M/GM124M ในตารางที่ 1 ภายใต้รหัส (GE), (GN) หรือ (Ni) ขั้นตอนนี้ใช้เพื่อตรวจสอบความสอดคล้องกับความหนาขั้นต่ำของชั้นเคลือบที่กำหนด และเพื่อกำหนดความสัมพันธ์กับอุปกรณ์ที่ใช้ในการตรวจสอบความหนาของชั้นเคลือบระหว่างกระบวนการผลิต ระบบชั้นเคลือบประกอบด้วยท่อเหล็กคาร์บอนต่ำ โดยด้านในอาจเป็นแบบเปลือยหรือชุบนิกเกิล และด้านนอกเป็นโลหะผสมสังกะสี-อลูมิเนียม ตามด้วยชั้นเคลือบอีพ็อกซี่ที่อุดมด้วยอลูมิเนียม หรือชั้นเคลือบไนลอน 11 หรือ 12 ชนิดอัดขึ้นรูป รายละเอียดของผิวสำเร็จสามารถพบได้ใน GM123M/GM124M ในตารางที่ 1 ภายใต้รหัส (GE), (GN) หรือ (Ni)
A2 มาตรฐานอ้างอิง
GM123M
GM124M
A3 อุปกรณ์ที่ใช้
A3.1 กล้องจุลทรรศน์โลหะวิทยา
A3.2 อุปกรณ์ขัดผิวโลหะวิทยา
A4 การเตรียมตัวอย่าง
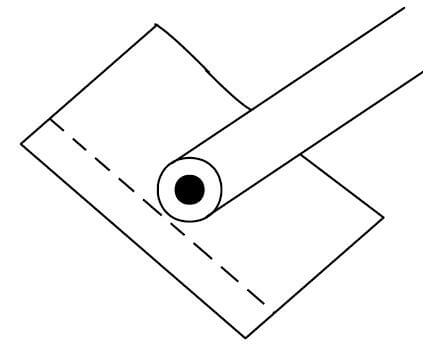
ท่อจะถูกตัดเป็นชิ้นส่วนในแนวขวางหลายตำแหน่ง เพื่อตรวจสอบความสอดคล้องกับความหนาขั้นต่ำของชั้นเคลือบ ชิ้นส่วนแต่ละชิ้นจะถูกลบคม ทำความสะอาด และทำให้แห้ง แต่ละชิ้นส่วนจะถูกห่อด้วยฟอยล์อลูมิเนียมแยกกัน จากนั้นใช้นิ้วกดฟอยล์ให้แนบสนิทกับชิ้นงาน (ดูรูป A1) ก่อนทำการยึดติด ใช้ฟอยล์เพียงชั้นเดียว และห่อท่อให้ครอบคลุมทั้งหมด โดยระวังไม่ให้ฟอยล์ขาด ส่วนที่พับเกินและทับซ้อนควรอยู่เหนือระนาบของการขัดผิว ระมัดระวังในการยึดติด โดยให้แต่ละชิ้นส่วนตั้งฉากกับระนาบการขัดผิว ตัวอย่างควรยึดติดด้วยผงเทอร์โมเซ็ต เช่น ไดอะลิลฟทาเลต การยึดติดด้วยแรงกดยังช่วยให้ฟอยล์แนบสนิทไปกับรูปทรงของชั้นเคลือบ ทำให้ขอบชิ้นงานคงรูปดีและเห็นขอบเขตระหว่างชั้นได้ชัดเจน ควรค่อยๆ ลดอุณหภูมิของแท่นยึดลงจนถึงอุณหภูมิห้อง เพื่อป้องกันการหลุดของขอบชิ้นงาน
A5 ขั้นตอน
A5.1 การเตรียมตัวอย่างโลหะวิทยา
A5.1.1 นำชิ้นส่วนที่ยึดติดแล้วมาขัดด้วยกระดาษทรายที่มีความละเอียดเพิ่มขึ้นตามลำดับ เริ่มจากเบอร์ 180 ตามด้วยเบอร์ 320 และสุดท้ายเบอร์ 600 โดยใช้น้ำเป็นสารหล่อลื่น การขัดทุกครั้งควรใช้แรงกดเบาถึงปานกลาง เพื่อลดการเลือนของชั้นเคลือบ
A5.1.2 ล้างแท่นยึดระหว่างการขัดแต่ละครั้ง เพื่อกำจัดอนุภาคของกระดาษทรายที่หยาบกว่าจากขั้นตอนก่อนหน้า นอกจากนี้ยังช่วยป้องกันการปนเปื้อนของล้อขัดและล้อขัดเงาในขั้นตอนต่อไป
A5.1.3 หมุนตัวอย่าง 90 องศา ระหว่างการขัดแต่ละขั้น เพื่อลดการดึงออกของชั้นเคลือบที่อ่อนกว่า และป้องกันการเลือนบริเวณรอยต่อระหว่างชั้นเคลือบอีพ็อกซี่หรือไนลอนกับชั้นสังกะสี-อลูมิเนียม และบริเวณรอยต่อระหว่างชั้นสังกะสี-อลูมิเนียมกับเหล็ก
A5.1.4 หลังการขัดขั้นสุดท้าย ล้างให้สะอาด ล้างด้วยแอลกอฮอล์ และทำให้แห้ง ก่อนเข้าสู่ขั้นตอนการขัดเงา
A5.1.5 การขัดเงาขั้นสุดท้ายใช้ล้อผ้าและสารขัดเงาเพชร ลำดับที่แนะนำคือ 6 ไมครอน ตามด้วย 3, 1 และ 0.25 ไมครอน หากต้องการพื้นผิวที่ไร้รอยขีดข่วน สามารถใช้สารแขวนลอยอะลูมินาขนาด 0.05 ไมครอน เป็นขั้นตอนสุดท้ายได้ อย่างไรก็ตาม อะลูมินามีฤทธิ์เป็นด่าง อาจทำให้เกิดคราบบนชั้นสังกะสี ซึ่งทำให้วัดความหนาของชั้นเคลือบได้ยาก จึงแนะนำให้ข้ามขั้นตอนนี้ไปจนกว่าจะเสร็จสิ้นการวัดความหนา
A5.1.6 ใช้แรงกดปานกลางเพียงพอเพื่อกำจัดรอยขีดข่วนที่เกิดจากขั้นตอนก่อนหน้า หมุนตัวอย่าง 90 องศา ระหว่างการใช้ล้อขัดเงาแต่ละชนิด เพื่อให้แน่ใจว่าชั้นเคลือบไม่ถูกทำลาย
A5.1.7 ล้างตัวอย่างระหว่างการเปลี่ยนขนาดอนุภาคของสารขัดเงา เพื่อกำจัดสิ่งปนเปื้อนจากขั้นตอนก่อนหน้า เช่นเดียวกับขั้นตอนการขัด หลังจากขัดเงาเสร็จสิ้น ให้ล้างแท่นยึดด้วยสบู่อ่อน ล้างออก และเช็ดให้แห้งด้วยเมทานอล
A5.2 การตรวจด้วยกล้องจุลทรรศน์โลหะวิทยาและการวัดความหนา
A5.2.1 นำตัวอย่างที่เตรียมไว้มาตรวจดูด้วยกล้องจุลทรรศน์โลหะวิทยา เพื่อยืนยันว่าแท่นยึดค่อนข้างไร้รอยขีดข่วน และชั้นเคลือบติดแน่นกับท่อ รอยต่อระหว่างชั้นเคลือบควรมีความแตกต่างชัดเจน ไม่มีการเลือนหรือการดึงออกขององค์ประกอบโครงสร้างจุลภาค
A5.2.2 เลือกกำลังขยายที่เหมาะสมเพื่อให้เห็นชั้นเคลือบทั้งสองชั้นรอบเส้นรอบวงของท่อในภาพตัดขวาง และชั้นนิกเกิลด้านในเมื่อมีการระบุ การวัดโดยทั่วไปใช้กำลังขยาย 500 หรือ 1000 เท่า
A5.2.3 ใส่ตาข่ายวัดขนาดที่เหมาะสมลงในลำแสง เพื่อวัดความหนาของแต่ละชั้น ควรสอบเทียบตาข่ายด้วยไมโครมิเตอร์หรือสไลด์มาตรฐานก่อนทำการวัด
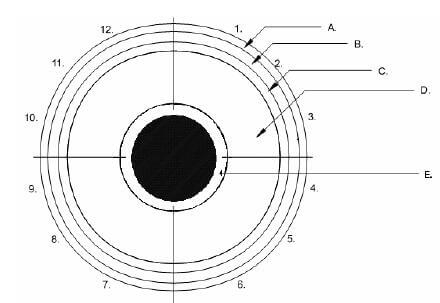
A5.2.4 แบ่งเส้นรอบวงของท่อออกเป็นสี่ส่วนเท่าๆ กัน ทำเครื่องหมายจุดบรรจบของปลายฟอยล์ที่ตำแหน่ง 12 นาฬิกา จากนั้นหมุนตามเข็มนาฬิกา ทำเครื่องหมายจุดตัดที่ 3, 6 และ 9 นาฬิกา เมื่อเทียบกับตำแหน่ง 12 นาฬิกา ในแต่ละส่วน ให้ทำการวัดแบบสุ่มสามครั้ง โดยรวมค่าความหนาต่ำสุดด้วย (ดูรูป A2 และ A3) รายงานผลการวัดทั้งสามครั้งในแต่ละส่วน รวม 12 ครั้ง สำหรับชั้นสังกะสี-อลูมิเนียมและชั้นเคลือบอีพ็อกซี่หรือไนลอน และสำหรับชั้นนิกเกิลเมื่อมีการระบุ
A5.2.5 บันทึกค่าความหนาทั้งหมด และเปรียบเทียบกับส่วนที่เกี่ยวข้องใน GM123M/GM124M ค่าความหนาขั้นต่ำที่กำหนดมีดังนี้:
| รหัส | GE/P | GN | GE/Ni |
| โลหะผสมสังกะสี-อลูมิเนียม (ขั้นต่ำ μm) | 3.0 | 3.0 | 3.0 |
| ชั้นเคลือบอีพ็อกซี่ที่อุดมด้วยอลูมิเนียม (ขั้นต่ำ μm) | 3.0 | – | 3.0 |
| ไนลอน 11 หรือ 12 (ขั้นต่ำ μm) | – | 150 | – |
| นิกเกิล | – | – | 3.0 |