1 Область применения
Эти спецификации охватывают два типа стальных труб, пригодных для использования в автомобильной промышленности. Предусмотрены требования к основному металлу, к опциональным покрытиям и к трубам с покрытием. Эти требования применяются к продукции, выходящей из трубопрокатных станов и линий нанесения покрытий, которые иногда являются отдельными производственными объектами. Данные трубы используются при изготовлении индивидуализированных деталей и узлов. Рекомендуется проводить проверку этих деталей и узлов на соответствие требованиям по коррозионной стойкости, электропроводности и целостности цепи, прочности, внешнему виду и другим критическим свойствам, характерным для конкретного применения.
1.1 GM123M.
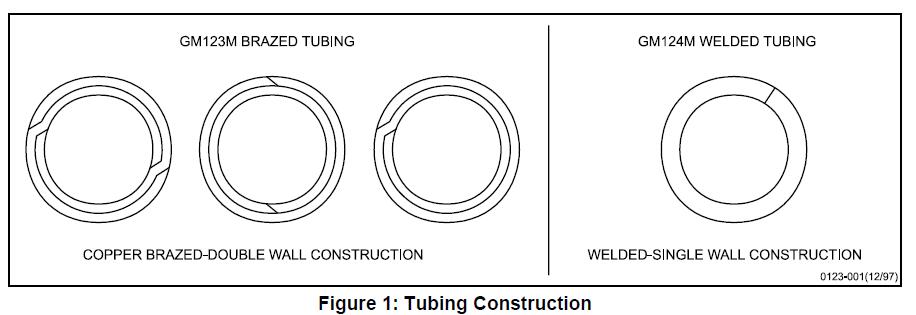
Охватывает трубы двустенной конструкции, в которых обе стенки и соединения спаяны медью в восстановительной атмосфере, что обеспечивает пригодность труб для гидравлических магистралей. Не рекомендуется использовать для топливных магистралей, поскольку остаточная медь может способствовать образованию сернистых газов. См. рисунок 1.
1.2 GM124M.Охватывает трубы одностенной конструкции, в которых соединение выполнено методом электросварки сопротивлением. Рекомендуется для топливных магистралей, магистралей гидроусилителя руля, магистралей масляного радиатора трансмиссии, магистралей смазочного масла, вакуумных магистралей и т. д. См. рисунок 1.
1.3 Кодификация труб.
Рекомендуется использовать коды, указанные в пункте 3.1, на чертежах и в заказах на поставку для обозначения типа трубы, наружного диаметра, толщины стенки, состояния после изготовления и внутреннего покрытия (ID).
1.4 Типичное применение.
GM123M обычно используется для гидравлических тормозных магистралей, тогда как GM124M — для топливных магистралей, магистралей гидроусилителя руля, магистралей масляного радиатора трансмиссии, магистралей смазочного масла, вакуумных магистралей и т. д.
2 Ссылки
Примечание: Действующими считаются только последние утвержденные стандарты, если не указано иное.
2.1 Внешние стандарты/спецификации.
ASTM A254
SAE J463
ASTM A875
SAE J526
ASTM B117
SAE J527
ASTM B750
SAE J533
ASTM E8
SAE J1290
SAE J403
2.2 Стандарты/спецификации GM.
9985670
GM9505P
GM4298P
GM9508P
GM4465P
GM9509P
GM4653M
GM9540P
GM6277M
GMW3001
GM9071P
GMW3059
GM9102P
2.3 Дополнительные ссылки.
Информацию о топливе GMPT можно получить, обратившись в отдел материаловедения GM Powertrain.
• GMPT-6-006 TF2 бензин
• GMPT-5-005 биодизель
• GMPT-5-001 дизель №2
• GMPT-6-019 окисленный бензин
• GMPT-6-023 E8 с низким pH
3 Требования
3.1 Общие требования.
Основным материалом труб должна быть холоднокатаная сталь марок 1006, 1008 или 1010 согласно SAE J403. Материалом для пайки следует использовать медь или медный сплав, как указано в SAE J463, медный сплав UNS C51000.
GM123M (I/II/III/IV/V)
GM124M (I/II/III/IV/V/VI)
‘I’ = Первый элемент в скобках, B или W.
B = Паяный, W = Сварной
‘II’ = Наружный диаметр паяной или сварной трубы (мм)
‘III’ = Толщина стенки (мм)
‘IV’ = Процесс изготовления (*)
‘V’ = Автомобильный
‘VI’ = Внутреннее покрытие диаметра (**)
(*) Сокращения процессов:
A = Отожжённый
P = Гладкий
U = Неотожжённый (сварной)
G = Цинково-алюминиевое металлическое покрытие
F = Сплавленная медь
E = Покрытие с расширенной защитой от коррозии
N = Экструдированный нейлон 11 или 12
C = Медное покрытие – стандартная толщина медного покрытия составляет минимум 0,009 мм. Если требуется другая толщина, сразу после буквы C указывается цифра(ы), например, C13 означает минимум 0,013 мм.
(**) Сокращения внутреннего диаметра
Пусто = Гладкий
P = Гладкий
Ni = Никелирование
Пример:
GM124M (W/6.00/0.7/AGE/V/Ni) – означает сварную одностенную трубу, наружный диаметр 6 мм, толщина стенки 0,7 мм, отожжённая труба, защищённая от коррозии базовым покрытием из цинково-алюминиевого сплава с верхним слоем краски, допущенная для автомобильного применения, с никелированным внутренним диаметром.
3.2 Механические свойства.
Следующие требования распространяются только на наиболее распространённые типы стальных труб, то есть на сварные отожжённые и паяные, изготовленные без дополнительной термообработки. Свойства других классов труб, таких как сварные механические трубы или трубы с наклёпом, определяются по специальному соглашению между поставщиком и покупателем.
3.2.1 Испытания на растяжение проводятся на готовой трубе в соответствии с методами испытаний труб, изложенными в ASTM E8. Показатели прочности должны соответствовать SAE J526 для сварных труб и SAE J527 для паяных труб.
3.2.2 Труба должна поддаваться расширению на коническом оправке с уклоном 1:10 до увеличения наружного диаметра на расширенном конце на 20% без образования трещин или дефектов (ASTM A254, пункт 6.3). Перед испытанием на расширение трубу следует обрезать под прямым углом, закруглить кромки и удалить заусенцы. Труба должна быть надёжно и строго зафиксирована в матрице, а пуансон должен двигаться точно по оси трубы.
3.2.3 Если не указано иное, труба должна выдерживать следующее внутреннее статическое гидравлическое давление:
• При наружном диаметре до 10,0 мм………………..35 МПа
• При наружном диаметре от 10,0 до 16,0 мм…….15 МПа
Примечание: Последующая холодная обработка трубы (навивка, правка, гибка, протяжка и т. д.) повышает прочность и твёрдость трубы. Значительно более высокую прочность и твёрдость для конкретных применений можно получить путём холодной обработки или цементации поверхности трубы.
3.3 Размеры.
Трубы должны соответствовать размерам и допускам, указанным покупателем.
3.3.1 Сварные трубы.
Номинальный диаметр и толщина стенки должны соответствовать значениям, указанным в SAE J526. Максимальный наружный диаметр для покрытия из цинково-алюминиевого сплава с верхним слоем нейлона 11 или 12, GN, приведён в таблице 2.
3.3.1.1 Никелированный внутренний шов.
Для обеспечения хорошего растекания никеля в области сварного шва важно, чтобы шов имел ровный профиль в поперечном сечении и минимальные габариты. Указывайте высоту шва (обычная высота шва составляет 0,15 мм или менее. Продолжайте контролировать высоту шва до установления максимального допустимого значения).
Типичные примеры качественного и нежелательного профиля шва показаны ниже на рисунке 2.

3.3.2 Паяные трубы.
Номинальный диаметр и толщина стенки должны соответствовать значениям, указанным в SAE J527. Максимальный наружный диаметр для покрытия из цинково-алюминиевого сплава с верхним слоем нейлона 11 или 12, GN, приведён в таблице 2.
3.3.3 Фланцевые концы.
3.3.3.1 Фланцы по SAE должны соответствовать размерам и допускам, указанным в SAE J533.
3.3.3.2 Фланцы по ISO должны соответствовать размерам и допускам, указанным в SAE J1290.
3.3.3.3 ФЛАНЦЕВЫЕ КОНЦЫ. В случае GM123M (перевёрнутый фланец) концы труб с фланцами должны соответствовать дополнительным требованиям, изложенным в разделе S1 стандарта ASTM A254.
3.4 Покрытия.
Покрытие на внутренней и наружной поверхностях труб должно соответствовать указанным в таблице 1 видам и требованиям.
Таблица 1: Коды и требования к внешнему покрытию
| Покрытие | Код покрытия | Описание и требования к материалу |
| Гладкое | P | Без покрытия; только базовый металл (сталь 1006, 1008 или 1010 по SAE J403) |
| Цинк-алюминиевый сплав | G | Горячее цинкование с нанесением цинк-алюминиевого сплава. Химический состав: 5% алюминия — остальное цинк, согласно ASTM B750 Масса покрытия: 50 г/м² по ASTM A875, раздел 8. Толщина должна быть не менее трех микрометров в любой точке трубы согласно Приложению A. |
| Цинк-алюминиевый сплав — усиленная защита от коррозии | GE | Цинк-алюминиевый сплав, как описано выше, с последующей обработкой согласно утвержденному процессу подготовки поверхности и нанесением эпоксидного покрытия, обогащенного алюминием. Измерения толщины: Эпоксидное покрытие GE должно иметь минимальную толщину три микрометра в любой точке трубы, измеренную согласно процедурам, приведенным в Приложении A. Фактическая толщина покрытий в варианте GE должна контролироваться по окружности и вдоль всей длины каждой линии трубопровода. План выборочного контроля должен быть указан в плане управления качеством. |
| Медное покрытие | C | Труба с гальваническим покрытием |
| Цинк-алюминиевый сплав — экструдированный нейлон 11 или 12 | GN | Цинк-алюминиевый сплав, как описано выше, с верхним слоем из нейлона 11 или 12. Внешний вид: Верхний слой должен быть однородным по цвету и свободен от дефектов, таких как потеки, точечные отверстия, кратеры или неровности. Цвет верхнего слоя — черный, если инженерным чертежом не предусмотрено иное. Толщина пленки: Верхний слой из нейлона 11 или 12 должен иметь минимальную толщину 150 мкм при проверке микроскопическим методом согласно Приложению A. Максимальная толщина покрытия должна контролироваться по максимальному наружному диаметру (Таблица 2). Фактическая толщина покрытий в варианте GN должна контролироваться по окружности и вдоль всей длины каждой линии трубопровода. План выборочного контроля должен быть указан в плане управления качеством. |
| Никелирование | Ni | Гальваническое никелевое покрытие внутренней поверхности трубы. Измерения толщины: Толщина никелевого покрытия ID готовой трубы должна быть не менее 3 микрометров во всех точках внутренней поверхности, измеренная согласно процедурам, приведенным в Приложении A. Фактическая толщина покрытия Ni должна контролироваться по окружности и вдоль всей длины каждой линии трубопровода. План выборочного контроля должен быть указан в плане управления качеством. |
| Другое | Z | Ожидается |
Примечание: Верхнее покрытие GN не следует использовать в системах подачи жидкого топлива до получения полного одобрения материала для этих применений.
Таблица 2: Максимальный наружный диаметр для покрытия GN
| Номинальный размер трубы (мм) | Максимальный наружный диаметр покрытой трубы (мм) |
| 4.76 | 5.28 |
| 6 | 6.65 |
| 6.35 | 6.87 |
| 7.94 | 8.46 |
| 8 | 8.52 |
| 9.53 | 10.05 |
| 10 | 10.52 |
| 11.11 | 11.65 |
| 12.7 | 13.24 |
| 14.29 | 14.83 |
| 15.88 | 16.42 |
3.5 Устойчивость к воздействию окружающей среды (GE, GN и Ni).
3.5.1 Испытание на соляной туман (GM4298P).
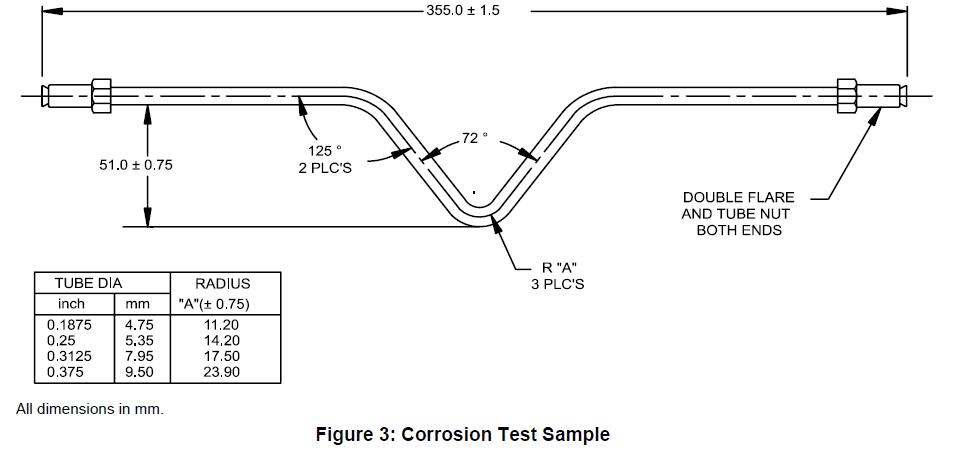
Покрытые трубы должны подвергаться следующим испытаниям на коррозионную стойкость и методам оценки. Все испытания на коррозионную стойкость проводятся на изготовленных деталях или на образцах, показанных на Рисунке 3. Образцы, как описано на Рисунке 3, устанавливаются в камере таким образом, чтобы формируемый колено было направлено вниз, но не касалось крепления, за исключением особых указаний. Изготовленные детали устанавливаются в камере согласно договоренности между испытательной лабораторией и контролирующим органом. Частота проведения всех испытаний на коррозионную стойкость должна быть зафиксирована в плане управления качеством.
Примечание: Поверхностные загрязнения могут вызывать пятна при испытании на коррозионную стойкость. Пятна при отсутствии коррозии не должны фиксироваться как отказ по коррозии.
3.5.1.1 Цинк-алюминиевый сплав — усиленная защита от коррозии (GE).
Труба с усиленной защитой от коррозии GE должна выдерживать 1000 часов воздействия соляного тумана по GM4298P без более чем 1,5 мм ползучести (см. GM9102P) от продольно расположенных насечек и без других проявлений отслоения после испытания по GM4298P и продувки воздухом.
3.5.1.2 Цинк-алюминиевый сплав — экструдированный нейлон 11 или 12 (GN) — устойчивость к сколам при низких температурах плюс испытание на соляной туман (GM9508P, GM4298P).
Подвергайте образцы труб, сформированные (см. Рисунок 3), испытанию на устойчивость к сколам по GM9508P, метод B, по пять раз каждый. Трубу помещают в гравелометр так, чтобы плоскость изгиба была параллельна панели. В течение 24 часов после воздействия гравелометра образцы подвергают испытанию на соляной туман по ASTM B117 или GM4298P.
Труба не должна демонстрировать коррозии основного металла, распространяющейся более чем на 1 мм от области, подвергнутой воздействию гравия, после 2000 часов. Зоны, не подвергшиеся воздействию гравия, должны оставаться без ржавчины после 2000 часов.
3.5.2 Испытание на влажность (GM4465P, GM9071P).
Труба с усиленной защитой от коррозии (GE) должна подвергаться 96 часам испытания на влажность по GM4465P. Сразу после испытания трубу протирают насухо и проводят испытание на адгезию ленты по GM9071P, при этом на трубе делается продольная насечка. Адгезия должна составлять не менее 99%.
3.5.3 Испытание на влажность для никелированной трубы (Ni) (GM4465P, GM9071P).
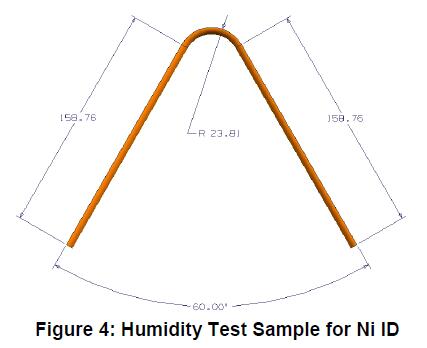
Никелированное покрытие ID должно подвергаться следующему испытанию на влажность с использованием прямых образцов длиной 100 мм и образцов, как показано на Рисунке 4. Три образца каждого типа разрезаются вдоль, открывая внутренние поверхности трубы. Края разрезов должны быть надлежащим образом защищены от просачивания ржавчины. Образцы устанавливаются в камеру так, чтобы внутренние поверхности были обращены вверх. Прямые образцы располагаются примерно под углом 30° к вертикали для обеспечения стекания конденсата. Никелевое покрытие должно выдерживать 168 часов воздействия влажности по GM4465P без появления красной ржавчины вне зоны сварного шва (термически измененной зоны). Любая коррозия в зоне сварного шва (термически измененной зоне) требует одобрения отдела материаловедения GM.
3.5.4 Испытание на растворитель (GM9509P).
Труба с усиленной защитой от коррозии (GE), испытанная на растворитель MEK по GM9509P, должна получить оценку один или лучше после 50 двойных протираний. Это испытание проводится для каждой производственной партии труб и фиксируется в плане управления качеством. Понятие «производственная партия» определяется в документах системы качества.
3.5.5 Устойчивость к воздействию жидкостей.
3.5.5.1 Труба с усиленной защитой от коррозии (GE) не должна демонстрировать размягчения или дефектов покрытия при погружении на 24 часа в тормозную жидкость (GM4653M), бензин TF2 (GMPT-6-006), биодизель (GMPT-5-005), дизельное топливо №2 (GMPT-5-001), окисленный бензин (GMPT-6-019) и E85 с низким pH (GMPT-6-023). Это испытание проводится с тормозной жидкостью не реже одного раза в неделю на производственных деталях или образцах по Рисунку 3 и фиксируется в плане управления качеством.
Примечание: Информацию о топливе GMPT можно получить, связавшись с отделом материаловедения силовых агрегатов GM. Топливо должно закупаться у поставщиков, одобренных GM. Используйте самую актуальную версию для каждого вида топлива, согласно рекомендациям инженера отдела силовых агрегатов GM.
3.5.5.2 Цинк-алюминиевый сплав — экструдированный нейлон 11 или 12 (GN).
3.5.5.2.1 Подготовка образцов.
Образцы должны быть не менее 80 мм в длину. Делайте две параллельные насечки на расстоянии 2,4 ± 0,1 мм друг от друга вдоль трубы с помощью канцелярского ножа Stanley с лезвием #99E или аналогичным. Насечки должны проходить через слой нейлона и грунтовку до основного материала по всей длине трубы. Разместите шесть образцов каждого вида жидкости в герметичном контейнере. Заполните контейнер необходимой жидкостью из Таблицы 3 так, чтобы примерно половина каждого образца была погружена. Закройте контейнер. Выдерживайте образцы в течение требуемого времени и при требуемой температуре, как указано в Таблице 3. По истечении времени выньте образцы из жидкости и высушите их бумажным полотенцем.
Таблица 3: Устойчивость к воздействию жидкостей
| Жидкость | Время (ч) | Температура (°C) |
| Дистиллированная вода | 504 | 23 ± 2 |
| Тормозная жидкость (GM4653M) | 504 | 60 ± 2 |
| Окисленный бензин (GMPT-6-019) | 504 | 23 ± 2 |
| TF2 (GMPT-6-006) | 504 | 23 ± 2 |
| Биодизель (GMPT-5-005) | 504 | 23 ± 2 |
| Дизельное топливо №2 (GMPT-5-001) | 504 | 23 ± 2 |
| E85 с низким pH (GMPT-6-023) | 504 | 23 ± 2 |
| Охлаждающая жидкость для двигателя (GM6277M) | 504 | 23 ± 2 |
| Средство для омывания лобового стекла (9985670) | 504 | 23 ± 2 |
3.5.5.2.2 Процедура отделения покрытия.
С помощью канцелярского ножа сделайте перпендикулярный надрез между двумя параллельными надрезами рядом с концом образца, погруженного в жидкость. Удерживая край лезвия в перпендикулярном надрезе, попытайтесь поднять или отслоить полоску нейлона до тех пор, пока участок не удастся захватить пассатижами или аналогичным инструментом. Отслаивайте, пока участок не сломается или не будет удален по всей длине трубки. Если полоска не была полностью удалена, повторите процедуру со стороны испарения образца.
3.5.5.2.3 Критерии приемлемости.
Перед процедурой отделения покрытия не должно быть никаких признаков вздутий или расслоений нейлона. После процедуры отделения покрытия образец считается приемлемым, если полоска нейлона разрывается. Если она не разрывается, на полоске должен наблюдаться кохезионный разрыв грунтовки. Кохезионный разрыв определяется как видимые признаки того, что грунтовка остается на полоске нейлона и на поверхности трубки.
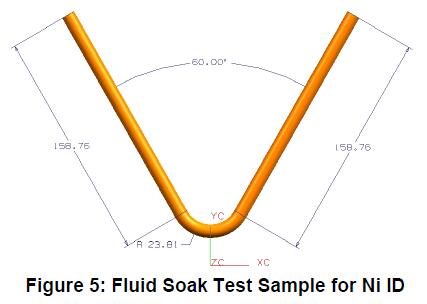
3.5.5.3 Гальваническое никелевое покрытие внутренней поверхности. Никелированные трубки с гальваническим покрытием внутренней поверхности должны подвергаться воздействию перечисленных ниже жидкостей на прямых образцах длиной 100 мм и на испытательных образцах, как показано на рисунке 5. Три испытательных образца каждой конфигурации должны выдерживаться 504 ч при температуре 60°C (90°C для биодизеля и дизельного топлива №2), будучи заполненными наполовину следующими жидкостями: биодизель (GMPT-5-005), дизельное топливо №2 (GMPT-5-001), окисленный бензин (GMPT-6-019), агрессивный двухфазный бензин (GMPT-6-020*) и E85 с низким pH (GMPT-6-023). После 504 ч погружения образцы должны быть разрезаны вдоль и осмотрены — коррозия или точечная коррозия вне зоны сварного шва (термически измененной зоны) не допускаются. Любая коррозия в зоне сварного шва (термически измененной зоне) требует одобрения отдела материаловедения GM.
Примечание: Информацию о топливе GMPT можно получить, связавшись с отделом материаловедения силовых агрегатов GM. Топливо должно быть приобретено у поставщиков, одобренных GM. Используйте самую актуальную версию каждого вида топлива согласно указаниям инженера отдела силовых агрегатов GM.
3.5.6 Циклические испытания на коррозию (GM9505P, цикл J или GM9540P).
3.5.6.1 Трубки с расширенной защитой от коррозии (GE) должны подвергаться испытанию на работоспособность, состоящему из правильно сформированных образцов трубок (см. рисунок 3), которые подвергаются 10 циклам (20 недель) по методике GM9505P, цикл J, либо GM9540P, продолжительность испытания D. После циклов трубки должны успешно пройти испытание давлением: 14 МПа для трубок диаметром до 10,0 мм или 7 МПа для трубок диаметром более 10 мм. Для признания испытания действительным внутри наружу не должно происходить коррозии, вызывающей отказ при испытании на давление. Поэтому рекомендуется закреплять фитинги в прочном алюминиевом блоке, чтобы система оставалась герметичной во время испытания.
Кроме того, для сохранения функциональности этих деталей при испытании на давление допустимо герметизировать фитинги воском.
Минимальная частота проведения этого испытания должна быть согласована между поставщиком и контактным лицом GM и документально зафиксирована в ежеквартальной подаче PPAP.
3.5.6.2 Цинково-алюминиевый сплав — экструдированный нейлон 11 или 12 (GN).
Надрез ножом плюс циклическая коррозия GM9505P, цикл J, 10 циклов (20 недель). На прямой трубке со стандартными фитингами нанесите параллельные линии длиной 4 см и шириной 2,4 ± 0,1 мм примерно посередине. В течение 24 часов после нанесения выполните циклическую коррозию по методике GM9505P, цикл J, 10 циклов (20 недель). После циклов трубки должны успешно пройти испытание давлением: 14 МПа для трубок диаметром до 10,0 мм или 7 МПа для трубок диаметром более 10 мм. Для признания испытания действительным внутри наружу не должно происходить коррозии, вызывающей отказ при испытании на давление. Поэтому рекомендуется закреплять фитинги в прочном алюминиевом блоке, чтобы система оставалась герметичной во время испытания.
Кроме того, для сохранения функциональности этих деталей при испытании на давление допустимо герметизировать фитинги воском.
Результаты должны быть представлены вместе с материалами для утверждения инженерами.
3.6 Форма, размер и качество.
Автомобильные стальные трубки должны быть круглыми, гладкими и свободными от ржавчины и дефектов, снижающих технологичность обработки или эксплуатационные характеристики. Шов на внешнем диаметре трубки может быть допущен по согласованию с конкретными покупателями. Однако он не должен выходить за пределы допуска по внешнему диаметру и не должен мешать операции формирования фланца или обеспечению герметичности соединений. Буртик на внутренней стороне допустим, но его наличие должно соответствовать лучшим практикам сварки или пайки. При указании конкретных длин трубки должны быть достаточно прямыми, а торцы — без заусенцев.
3.6.1 Трубки, используемые в качестве гидравлических тормозных магистралей, должны иметь внутреннюю чистоту, соответствующую максимуму 0,20 г на квадратный метр внутренней поверхности, определенному стандартом ASTM A254, раздел 8 «Чистота внутренней поверхности».
3.6.2 Все покрытия должны выдерживать обычные условия формования, обращения и хранения трубок без признаков сколов, шелушения или потери адгезии к основному металлу. Продольная или окружная прокатка, возникающая в процессе обработки и обращения, допустима.
3.7 Особые требования.
Особые требования, касающиеся размеров, отделки, физических свойств или областей применения, должны быть согласованы между поставщиком и покупателем.
3.8 Упаковка и маркировка.
Материал должен быть отправлен в соответствии с указаниями покупателя. На контейнерах должна быть четко указана информация: название и адрес поставщика, номер и наименование спецификации материала, номер заказа, масса нетто и любые другие сведения, предусмотренные покупателем.
4 Процесс производства
Не применимо.
5 Правила и нормативные акты
5.1 Все материалы, поставляемые в соответствии с данной спецификацией, должны соответствовать требованиям стандарта GMW3001 «Правила и нормативные акты для спецификаций материалов».
5.2 Все материалы, поставляемые в соответствии с данной спецификацией, должны соответствовать требованиям стандарта GMW3059 «Ограниченные и подлежащие отчетности вещества для деталей».
6 утвержденных источников
Инженерная квалификация утвержденного источника является обязательной для данного стандарта. Только источники, перечисленные в файле материалов GM (т. е. MATSPC) под этим номером стандарта, были признаны инженерами соответствующими требованиям данного стандарта.
Приложение A — Процедура измерения толщины двухслойного покрытия на автомобильных стальных трубах
A1 Область применения
Процедура используется для определения соответствия заданной минимальной толщине покрытия и для установления корреляции с оборудованием, используемым для контроля толщины покрытия в производстве. Система покрытия представляет собой основу из низкоуглеродистой стальной трубы с необработанной или никелированной внутренней поверхностью и внешним покрытием из цинк-алюминиевого сплава, за которым следует эпоксидное покрытие с высоким содержанием алюминия либо экструдированное покрытие из нейлона 11 или 12. Эти варианты отделки указаны в стандартах GM123M/GM124M в таблице 1 под обозначениями (GE), (GN) или (Ni). Процедура используется для определения соответствия заданной минимальной толщине покрытия и для установления корреляции с оборудованием, используемым для контроля толщины покрытия в производстве. Система покрытия представляет собой основу из низкоуглеродистой стальной трубы с необработанной или никелированной внутренней поверхностью и внешним покрытием из цинк-алюминиевого сплава, за которым следует эпоксидное покрытие с высоким содержанием алюминия либо экструдированное покрытие из нейлона 11 или 12. Эти варианты отделки указаны в стандартах GM123M/GM124M в таблице 1 под обозначениями (GE), (GN) или (Ni).
A2 Ссылочные стандарты
GM123M
GM124M
A3 Используемое оборудование
A3.1 Металлограф.
A3.2 Оборудование для металлографической полировки.
A4 Подготовка образцов
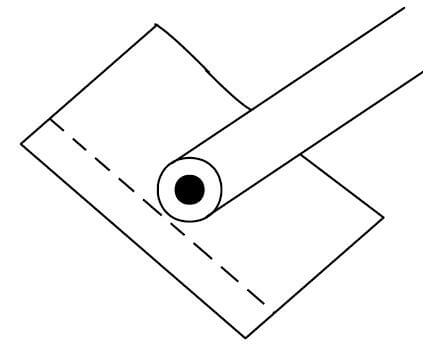
Трубопровод должен быть разрезан в нескольких поперечных сечениях для проверки соответствия минимальной толщине покрытия. Срезы необходимо зачистить от заусенцев, очистить и высушить. Каждый срез отдельно оборачивается алюминиевой фольгой, после чего фольга прижимается к детали пальцами (см. рисунок A1) перед закреплением. Достаточно одного слоя фольги; труба должна быть полностью покрыта, при этом следует избегать проколов фольги. Излишние складки и перехлёсты должны находиться над плоскостью шлифования. При закреплении следует соблюдать осторожность, чтобы каждый срез был перпендикулярен плоскости шлифования. Образцы следует зажимать термореактивным порошком, например диаллилфталатом. Зажим также позволяет плотно прижать фольгу к контуру покрытия, обеспечивая отличную сохранность краёв и чёткую границу раздела. Зажимы следует медленно охлаждать до комнатной температуры, чтобы предотвратить отслоение краёв.
A5 Процедура
A5.1 Подготовка металлографического образца.
A5.1.1 Зажатый образец шлифуется последовательно более мелкими шлифовальными бумагами, начиная с зернистости 180, затем 320 и, наконец, 600, с достаточным количеством воды в качестве смазки. Все операции шлифования выполняются с лёгким или умеренным давлением, чтобы минимизировать размазывание покрытия.
A5.1.2 После каждой операции шлифования образец промывается, чтобы удалить частицы более крупного абразива с предыдущего этапа. Это также предотвращает загрязнение последующих шлифовальных и полировальных кругов.
A5.1.3 Между каждым этапом шлифования образец следует поворачивать на 90 градусов, чтобы минимизировать вытягивание более мягких слоёв покрытия и предотвратить размазывание границы раздела эпоксидной краски или нейлона с цинк-алюминиевым покрытием, а также границы раздела цинк-алюминия и стали.
A5.1.4 После завершения шлифования тщательно промойте образец, ополосните спиртом и просушите перед окончательной полировкой.
A5.1.5 Окончательная полировка проводится с использованием тканевых кругов и алмазных полировочных паст. Рекомендуемая последовательность: сначала зерно 6 микрон, затем 3, 1 и 0,25 микрон. В качестве заключительного этапа можно использовать суспензию оксида алюминия с размером частиц 0,05 микрон, если требуется поверхность без царапин. Однако оксид алюминия имеет щелочную реакцию и может вызывать появление пятен на цинковом слое, что затрудняет измерение толщины покрытия. Поэтому рекомендуется исключить этот этап до завершения измерений толщины.
A5.1.6 Умеренное давление применяется лишь на время, необходимое для удаления царапин, оставшихся от предыдущего этапа. Поворачивайте образец на 90 градусов между каждым полировальным кругом, чтобы не нарушить целостность покрытия.
A5.1.7 Между каждым шагом полировки образец промывают, чтобы удалить загрязнения с предыдущего этапа, аналогично процедуре шлифования. По завершении полировки зажим промывают мягким мылом, ополаскивают и тщательно сушат метанолом.
A5.2 Металлографическое исследование и измерения толщины.
A5.2.1 Подготовленный образец рассматривают на металлографе, чтобы убедиться, что зажим относительно свободен от царапин и слои покрытия хорошо прилегают к трубе. Границы раздела покрытий должны иметь хорошую контрастность, без размазывания или вытягивания микроструктурных компонентов.
A5.2.2 Выберите подходящее увеличение, чтобы чётко различить два слоя по периферии поперечного сечения трубы, а также никелевый слой внутри, если это предусмотрено. Измерения обычно проводятся при увеличении 500 или 1000 крат.
A5.2.3 Введите в оптический путь соответствующую измерительную сетку для определения толщины каждого слоя. Откалибруйте сетку по известной микрометрической шкале или линейке перед началом измерений.
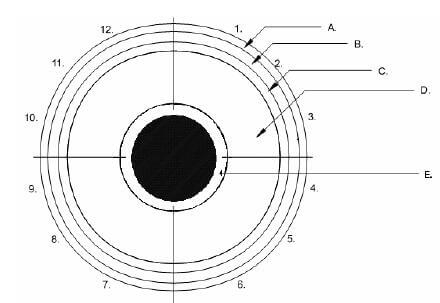
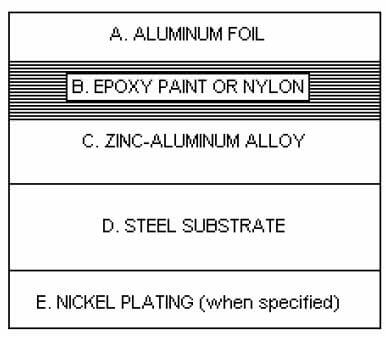
A5.2.4 Разделите периферию трубы на четыре отдельных квадранта. Отметьте место соединения концов обёртки из алюминиевой фольги как 12 часов. Отсюда, двигаясь по часовой стрелке, отметьте следующие участки как 3, 6 и 9 часов относительно положения 12 часов. В каждом квадранте сделайте три случайных замера, включая минимальное значение толщины (см. рисунки A2 и A3). Сообщите результаты трёх замеров для каждого квадранта, всего 12 замеров, как для цинк-алюминиевого и эпоксидного либо нейлонового покрытий, так и для никелирования, если оно предусмотрено.
A5.2.5 Запишите все значения толщины и сравните их с соответствующими разделами стандартов GM123M/GM124M. Требуемые минимальные значения толщины следующие:
| Код | GE/P | GN | GE/Ni |
| Цинк-алюминиевый сплав (мин μm) | 3.0 | 3.0 | 3.0 |
| Эпоксидная краска с высоким содержанием алюминия (мин μm) | 3.0 | — | 3.0 |
| Нейлон 11 или 12 (мин μm) | — | 150 | — |
| Никель | — | — | 3.0 |