0. پیشگفتار
0.1 این استاندارد هندی توسط موسسه استانداردهای هند در 15 ژوئیه 1976 پذیرفته شد، پس از آنکه پیشنویس تهیهشده توسط کمیته بخشی لولههای فولادی و اتصالات توسط شورای بخش سازهها و فلزات تصویب گردید.
0.2 نیاز طولانیمدت به لولههای فولادی با جوشکاری مسی که مخصوصاً در صنایع خودرو، سرمایش و اجاقها برای خطوط سوخت، خطوط ترمز، خطوط روغن و در دستگاههای گرمایشی و سردکننده استفاده میشوند، وجود داشته است. امیدواریم این استاندارد راهنمایی لازم را به صنعت و کاربران ارائه دهد.
0.3 در تهیه این استاندارد، از ASTM: A 254-1970 «مشخصات لولههای فولادی با جوشکاری مسی» منتشرشده توسط انجمن آمریکایی تست و مواد، کمک گرفته شده است.
0.4 به منظور تعیین اینکه آیا یک الزام خاص این استاندارد رعایت شده است یا نه، مقدار نهایی مشاهدهشده یا محاسبهشده که نتیجه آزمایش یا تحلیل را بیان میکند، باید مطابق IS : 2-1960* گرد شود. تعداد رقمهای معنیدار حفظشده در مقدار گردشده باید با تعداد رقمهای معنیدار در مقدار مشخصشده در این استاندارد یکسان باشد.
1. حوزه کاربرد
1.1 این استاندارد شامل دو دسته از لولههای فولادی با جوشکاری مسی است که برای کاربردهای عمومی مهندسی، بهویژه در صنایع خودرو، سرمایش و اجاقها برای خطوط سوخت، خطوط ترمز، خطوط روغن، دستگاههای گرمایشی و سردکننده و غیره مناسب هستند.
2. تأمین مواد 2.1 الزامات کلی مربوط به تأمین لولههای فولادی با جوشکاری مسی باید مطابق IS : 1387-1967 باشد.
3. تولید
3.1 فولاد باید از نوع آلومینیومکشیده، ریمینگ یا فولاد کپشده باشد و از طریق روشهای کوره باز، کوره الکتریکی، کوره اکسیژن قاعدهای یا ترکیبی از این روشها تولید شود.
3.2 لولهها باید از نوار فولادی مسیشده الکترولیتیکا به شکل لولهها چرخانده و سپس در محیط بازیافتگر جوشکاری شوند.
3.3 لولههای جوشکاریشده دسته 1 باید مطابق شکل 1 ساخته شوند.
3.4 لولههای جوشکاریشده دسته 2 باید مطابق شکل 2 ساخته شوند.
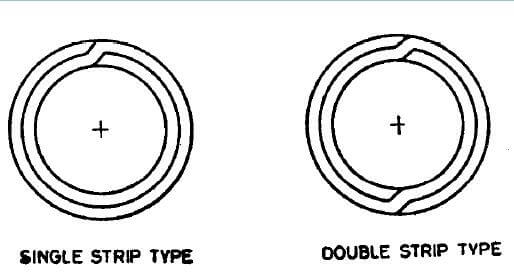
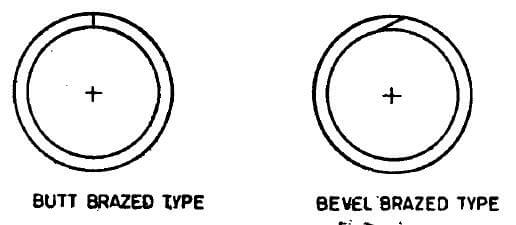
4. الزامات شیمیایی
4.1 فولاد وقتی مطابق بخشهای مرتبط IS: 228 آنالیز میشود، باید به الزامات زیر پاسخ دهد:
| عنصر | درصد، حداکثر |
| کربن | 0.10 |
| منگنز | 0.50 |
| فسفر | 0.035 |
| 0.035 |
4.2 هر حرارت باید توسط تولیدکننده فولاد آنالیز شود تا درصدهای عناصر ذکرشده در 4.1 تعیین شود. ترکیب شیمیایی بدستآمده باید به خریدار فولاد یا نمایندهاش گزارش شود و مطابق الزامات تعیینشده باشد.
5. الزامات مکانیکی
5.1 آزمایش کشش – نمونههای آزمایشی باید از انتهای لولهها (قبل از کار سرد) برداشته و مطابق IS : 1894-19727 آزمایش شوند و باید به الزامات زیر پاسخ دهند:
| استحکام کششی | 290 نیوتن بر میلیمتر مربع، حداقل |
| استحکام تسلیم | نیوتن بر میلیمتر مربع، حداقل |
| کشش بر روی طول مقیاس 65 میلیمتر | نیوتن بر میلیمتر مربع، حداقل |
5.2 آزمایش تختشدن – آزمایش باید مطابق IS : 2328-1963 انجام شود. یک حلقه به طول حداقل 65 میلیمتر که از یکی از انتهای هر لوله انتخاب شده بریده شده است، باید در حالت سرد بین دو سطح صاف موازی تا زمانی که دیوارههای داخلی به هم برسند بدون هیچ ترک یا نقصی تخت شود. در مورد لولههای دسته 2، جوش باید طوری قرار داده شود که حداکثر تغییرشکل را در هنگام تختشدن دریافت کند.
5.3 آزمایش انبساط – باید مطابق IS : 2335-1963 انجام شود. بخشی از لوله به طول حدود 50 میلیمتر باید تحمل کند تا روی یک مهره یا مخروط تیزشده با زاویه 30 درجه تا زمانی که قطر بیرونی در انتهای انبساطی 20 درصد افزایش یابد بدون ترک یا نشان دادن نقص دیگری انبساط یابد. قبل از آزمایش انبساط، لولهها باید به صورت مرتب و با لبههای تیز بریده شده و حفرهها تمیز شوند. لوله و مخروط باید در طول آزمایش انبساط هممحور بمانند.
5.4 آزمایش خمشدن – آزمایش باید مطابق IS : 2329-1963 انجام شود. لوله انتخابشده برای آزمایش باید تحمل کند تا دور یک قالب استوانهای به اندازه 360 درجه خم شود، با اینکه خط اتصال در زاویه 90 درجه نسبت به صفحه خمشدن قرار دارد. قطر قالب باید شش برابر قطر بیرونی باشد. نمونه آزمایشی باید این آزمایش را بدون چینخوردگی، ترک یا نشان دادن نقص دیگری تحمل کند.
5.5 آزمایش برش خمشدن – اگر قسمتی از لوله با دست به شکل یک سماور خم شود (جوش در سمت داخلی) و با خمشدن معکوس در شعاع خمشدن در جهت عمود بر محور خمشدن بشکند، نه دیوارههای لوله باید جدا شوند و نه جوش باید ترک بخورد.
5.6 آزمایش غیرمخرب – لولهها باید در طول تولید با آزمایش غیرمخرب به صورت 100 درصد برای جوشکاری و نواقص سطحی کنترل شوند (به IS : 4853-19687 و IS : 7343-1974 مراجعه کنید).
6. آزمایش هیدرولیک
6.1 هر لوله باید قادر باشد تا به مدت 5 ثانیه در آزمایش هیدرولیک بدون هیچ نشانهای از شکست تحمل کند، تحت فشاری که با معادله زیر محاسبه میشود:
P=2St/D
که در آن
P = فشار هیدرولیکی به واحد نیوتن بر میلیمتر مربع؛
S = استحکام مجاز مواد، یعنی:
110 نیوتن بر میلیمتر مربع برای دسته I
45 نیوتن بر میلیمتر مربع برای دسته II؛
t = ضخامت دیواره لوله به واحد میلیمتر؛ و
D = قطر بیرونی لوله به واحد میلیمتر.
7. خلوص سطح داخلی
7.1 هنگامی که توسط خریدار مشخص شود، لولهها برای استفادههای خاصی مانند مخازن تراکم یخچال باید به الزامات زیر برای خلوص داخلی منطبق باشند.
7.1.1 وقتی قسمتی از لوله را از داخل با کلروفرم دوباره تقطیر شده یا تریکلرواتیلن دوباره تقطیر شده بشویند، باقیمانده پس از تبخیر حلال نباید از 0.194 گرم در هر متر مربع سطح داخلی فراتر رود. برای انجام آزمون، 100 میلیلیتر حلال را از طریق لوله ریخته و جمعآوری کنید. طول کل لوله مورد آزمون نباید کمتر از 12.2 متر باشد، اگرچه این طول کل میتواند با شستن چند قسمت جداگانه و عبور دادن همان حلال از هر کدام به ترتیب بدست آید. حلال را روی حمام بخار یا حمام آب گرم تبخیر کرده و در دمای 110 درجه سانتیگراد خشک کنید تا تمام بخارها از بین برود.
7.2 برای حفظ این سطح از خلوص در حملونقل، دستکاری و انبارداری، خریدار میتواند از تولیدکننده تقاضا کند تا انتهای لولهها را با کلاهک یا سرپوش مسدود کند.
8. محدودههای اندازهگیری
8.1 لولهها باید به تغییرات مجاز در ابعاد مطابق با موارد زیر منطبق باشند:
| قطر بیرونی | |
| زیر 4.8 میلیمتر | ±0.05 میلیمتر |
| 4.8 میلیمتر تا 95 میلیمتر (شامل) | ±0.08 میلیمتر |
| بالاتر از 9.5 میلیمتر تا 15.9 میلیمتر (شامل) | ±0.10 میلیمتر |
| 0.50 میلیمتر تا 0.76 میلیمتر (شامل) | ±0.08 میلیمتر |
| بالاتر از 0.76 میلیمتر تا 1.25 میلیمتر (شامل) | ±0.09 میلیمتر |
| طول | |
| تا 0.5 متر (شامل) | ±0.75 میلیمتر |
| بالاتر از 0.5 متر تا 1.0 متر (شامل) | ±1.5 میلیمتر |
| بالاتر از 1.0 متر تا 2.0 متر (شامل) | ±3.0 میلیمتر |
| بالاتر از 2.0 متر تا 3.0 متر (شامل) | ±6.0 میلیمتر |
| بالاتر از 3.0 متر | +25.0 میلیمتر -0.0 میلیمتر |
9. کیفیت ساخت
9.1 لولههای نهایی باید تمیز، صاف و گرد، از داخل و خارج، و بدون زنگ، پوسته و عیوبی که عملکرد و کاربردی بودن را تحت تأثیر قرار میدهد، باشند. لولههای نهایی باید به طور معقولی مستقیم باشند.
10. الزامات تکمیلی
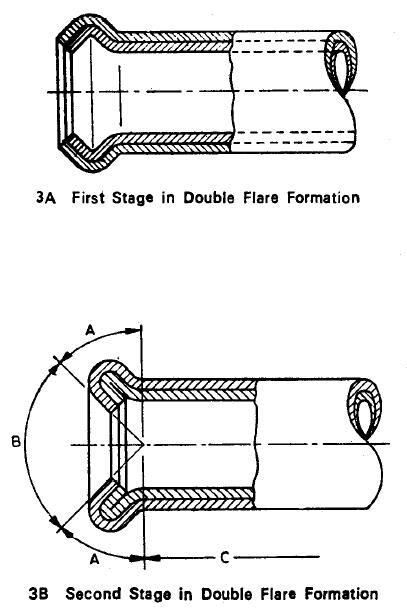
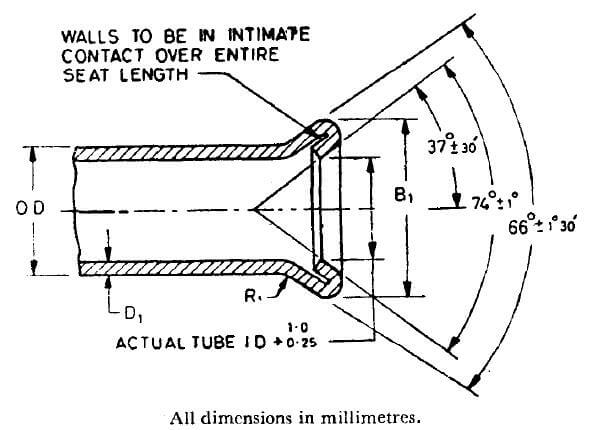
10.1 آزمون فلار – لولههای کلاس 1 باید تحمل دو مرحله فلار شدن به ابعاد نشان داده شده در جداول 1 و 2 را داشته باشند. فلار دو مرحلهای باید روی انتهای لولههای مسطح و بدون لبههای تیز با استفاده از ابزار دستی یا دستگاه فشاری در دو مرحله انجام شود. در مرحله اول ابزار بخش فشرده شده را تشکیل میدهد (شکل 3A)، در حالی که در مرحله دوم ابزار دیگری شکل نهایی را ایجاد میکند (شکل 3B). لولهها نباید در ضخامت دیواره در قطر بزرگ فلار شکسته شوند. جدا شدن لایه بیرونی در انتهای فلار شده تنها در منطقه A (شکل 3) مجاز است. این جدا شدن نباید از 3.0 میلیمتر طول فراتر رود و فقط در ضخامت بیرونی محدود میشود. جدا شدن درز در مناطق زیر مجاز نیست:
a) منطقه B (نشیمن فلار، که به عنوان سطح داخل زاویه 90 درجه تعریف میشود): سطح مخروطی باید صاف و بدون ترک یا ناهنجاریهای دیگر باشد که بعد از مونتاژ موجب نشتی شود.
b) منطقه C (سطح فراتر از طول ضخامت دوگانه که توسط فلار شکسته شده است).
| قطر بیرونی اسمی | قطر فلار دو مرحلهای، B1 | طول فشرده شده C1, حداقل | ضخامت دیواره D1, حداکثر | |
| حداکثر | حداقل | |||
| 3.18 | 5.4 | 5.0 | 1 | 0.63 |
| 4.76 | 7.1 | 6.7 | 1 | 0.71 |
| 6.35 | 9.1 | 8.7 | 1 | 0.88 |
| 7.94 | 10.8 | 10.4 | 1.6 | 0.88 |
| 9.52 | 12.7 | 12.3 | 1.6 | 1.24 |
| 11.11 | 14.5 | 14.1 | 1.6 | 1.24 |
| 12.7 | 16.3 | 15.9 | 1.6 | 1.24 |
| 14.29 | 18.1 | 17.7 | 1.6 | 1.24 |
| 15.88 | 19.6 | 19.2 | 1.6 | 1.24 |
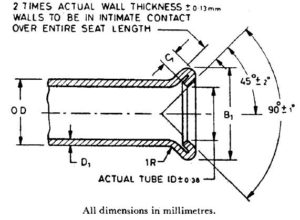
| قطر بیرونی اسمی | قطر فلار دو مرحلهای، B1 | طول فشرده شده C1, حداقل | ضخامت دیواره D1, حداکثر | |
| حداکثر | حداقل | |||
| 3.18 | 5.1 | 4.6 | 0.8±0.5 | 0.63 |
| 4.76 | 7.1 | 6.6 | 0.8±0.5 | 0.71 |
| 6.35 | 9.1 | 8.6 | 0.8±0.5 | 0.88 |
| 7.94 | 10.9 | 10.2 | 0.8±0.5 | 0.88 |
| 9.52 | 12.4 | 11.7 | 1.0±0.5 | 1.24 |
| 12.7 | 16.7 | 16.0 | 1.0±0.5 | 1.24 |
| 15.88 | 20.0 | 19.3 | 1.0±0.5 | 1.24 |
10.2 پوشش بیرونی – سطح بیرونی لولهها باید دارای پوششی از آلیاژ سرب-قلمکاری داغ یا روکش زینک الکتروپلاستیک باشد، همانطور که توسط خریدار مشخص شده است. وزن و سایر الزامات پوشش باید بین تولیدکننده و خریدار توافق شود.
10.3 پایان انتهایی – هنگامی که توسط خریدار مشخص شود، لولههای نهایی باید انتهای صاف و بدون لبههای تیز داشته باشند.
11. نشانگذاری
11.1 اطلاعات زیر باید روی برچسب یا تگی که به طور محکم به بستهها یا جعبههای حاوی لولهها متصل است، ثبت شود:
a) نام یا نشان تجاری تولیدکننده،
b) اندازه، و
c) کلاس لولهها.
11.1.1 لولهها ممکن است همچنین با نشان اعتماد ISI نشانگذاری شوند.
توجه – استفاده از نشان اعتماد ISI طبق مقررات قانون مؤسسه استانداردهای هند و مقررات و قوانین مربوطه تنظیم میشود. نشان ISI روی محصولاتی که تحت استاندارد هندی قرار دارند، بیانگر اطمینان از این است که این محصولات بر اساس الزامات آن استاندارد و تحت سیستم مشخصی از بازرسی، آزمایش و کنترل کیفیت که توسط ISI طراحی و نظارت میشود و توسط تولیدکننده اجرا میشود، تولید شدهاند. همچنین محصولات دارای نشان ISI به طور مداوم توسط ISI برای تطابق با آن استاندارد بررسی میشوند تا اطمینان بیشتری حاصل شود. جزئیات شرایطی که بر اساس آن مجوز استفاده از نشان اعتماد ISI به تولیدکنندگان یا فرآورندگان صادر میشود، میتواند از مؤسسه استانداردهای هندی اخذ شود.
12. اطلاعاتی که باید توسط خریدار ارائه شود
12.1 خریدار باید در درخواست یا سفارش خود ذکر کند:
a) اندازه (قطر بیرونی، ضخامت دیواره و طول لولهها);
b) کلاس لوله مورد نیاز;
c) خلوص سطح داخلی در موارد مورد نیاز;
d) پوشش بیرونی در موارد مورد نیاز؛ و
e) الزامات ویژه، اگر وجود دارد.