يُصدر هذا المعيار تحت التسمية الثابتة A 254؛ يشير الرقم الذي يلي التسمية مباشرةً إلى سنة الاعتماد الأصلي، أو في حالة المراجعة، إلى سنة آخر مراجعة. يشير الرقم الموضوع بين قوسين إلى سنة إعادة الاعتماد الأخيرة. ويشير حرف إبسيلون (e) المرفوع إلى وجود تغيير تحريري منذ آخر مراجعة أو إعادة اعتماد.
1. النطاق
1.1 يغطي هذا المواصفات أنابيب فولاذية مزدوجة الجدار ملحومة بالنحاس، وهي مناسبة للاستخدامات الهندسية العامة، وخاصة في صناعات السيارات والتبريد والمواقد، وذلك لخطوط الوقود وخطوط الفرامل وخطوط الزيت ووحدات التدفئة والتبريد وما إلى ذلك.
1.2 تُعتبر القيم المعبّر عنها بوحدات البوصة-الرطل هي القياسية.
2. الوثائق المرجعية
2.1 معايير ASTM:
A 370 طرق الاختبار والتعريفات للاختبارات الميكانيكية للمنتجات الفولاذية2
E 30 طرق اختبار التحليل الكيميائي للفولاذ والحديد الزهر وحديد الفرن اللافح والحديد المطاوع3
E 59 ممارسة أخذ العينات من الفولاذ والحديد لتحديد التركيب الكيميائي
2.2 معيار جمعية مهندسي السيارات:
J 533 حواف الأنابيب
3. معلومات الطلب
3.1 يجب أن تتضمن طلبات المواد بموجب هذا المواصفة ما يلي، حسب الحاجة لوصف المادة المطلوبة بشكل كافٍ:

3.1.1 الكمية (بالقدم أو بالأمتار)،
3.1.2 اسم المادة (أنابيب فولاذية ملحومة بالنحاس)،
3.1.3 النوع، عند الضرورة (انظر الشكل 1) (عادةً لا يُحدد النوع)،
3.1.4 الحجم (القطر الخارجي وسمك الجدار؛ عادةً لا يُحدد القطر الداخلي)،
3.1.5 الطول (محدد أو عشوائي)،
3.1.6 نظافة السطح الداخلي عند الضرورة (انظر القسم 8)،
3.1.7 الطلاء الخارجي، عند الضرورة (انظر القسم 7 والمطلب الإضافي S2)، و
3.1.8 المتطلبات الخاصة أو الإضافية أو الاستثناءات من المواصفة.
4. التصنيع
4.1 يجوز تصنيع الفولاذ بأي عملية.
4.2 إذا كان المشتري يشترط نوعًا معينًا من الصهر، فيجب ذكر ذلك في أمر الشراء.
4.3 قد يتضمن الصهر الأساسي عمليات فصل الغازات أو التنقية المنفصلة، وقد يعقبه صهر ثانوي، مثل إعادة الصهر بالتيار الكهربائي أو إعادة الصهر بالقوس الفراغي. وإذا تم استخدام الصهر الثانوي، تُعرَّف الحرارة بأنها جميع السبائك التي أُعيد صهرها من حرارة أولية واحدة.
4.4 يجوز صب الفولاذ في سبائك أو صبه على شكل قضبان مستمرة. وعند صب فولاذ من درجات مختلفة بشكل متسلسل، يلزم تحديد المادة الانتقالية الناتجة. ويتعين على المنتج إزالة المادة الانتقالية وفق إجراء مُعتمد يفصل بين الدرجات بشكل قاطع.
4.5 تُصنع الأنابيب عن طريق لف شريط فولاذي إلى شكل أنبوب ثم لحامه بالنحاس في جو مُختزل.
4.6 تُصنَع الأنابيب كما هو موضح في الشكل 1.
4.7 تخضع الأنابيب لاختبارات مناسبة بعد اللحام من قبل الشركة المصنعة لضمان خلوها من التسريبات والعيوب الضارة.
5. التركيب الكيميائي
5.1 يجب أن يتوافق الفولاذ مع متطلبات التركيب الكيميائي المحددة في الجدول 1.
الجدول 1: المتطلبات الكيميائية
| العنصر | التركيب، % |
| الكربون | 0.05 إلى 0.15 |
| المنغنيز | 0.27 إلى 0.63 |
| الفوسفور، بحد أقصى | 0.035 |
| الكبريت، بحد أقصى | 0.035 |
5.2 تحليل الحرارة—يقوم مصنع الفولاذ بإجراء تحليل لكل حِرفة من الفولاذ لتحديد نسب العناصر المحددة. وإذا استُخدمت عمليات صهر ثانوية، فينبغي الحصول على تحليل الحرارة من سبيكة واحدة أُعيد صهرها أو من منتج سبيكة واحدة أُعيد صهرها من كل صهر أولي. ويجب أن يتوافق التركيب الكيميائي المحدد بهذه الطريقة، أو ذلك المحدد من خلال تحليل المنتج الذي يجريه مصنع المنتجات الأنبوبية، مع المتطلبات المحددة.
5.3 تحليل المنتج—تُنتج الأنابيب من هذه الجودة عادةً من فولاذ مُفعم أو مُغلق، والذي يتميز بعدم انتظام تركيبه الكيميائي. ولهذا السبب، لا يُعد الرفض بناءً على تحليل المنتج مناسبًا إلا إذا ثبت وجود خطأ واضح في التطبيق.
5.4 طرق التحليل—تُستخدم الطرق الموصوفة في طرق الاختبار E 30 لأغراض التحكيم. ويجب مراعاة وجود معدن اللحام بالنحاس.
5.5 عينات تحليل المنتج—باستثناء التحليل الطيفي، تؤخذ العينات وفق الممارسة E 59.
6. المتطلبات الميكانيكية
6.1 اختبار الشد—يجب أن تتوافق الخواص الشدّية للأنابيب كما تُصنَع (قبل التشغيل البارد) مع المتطلبات المحددة في الجدول 2.
6.1.1 تُجرى العينات واختبارات الشد المطلوبة وفق طرق الاختبار والتعريفات A 370.
6.1.2 تُجرى الاختبارات في درجة حرارة الغرفة.
6.1.3 تُؤخذ عينات الاختبار من نهايات الأنابيب الجاهزة قبل عمليات التسطيح أو التشكيل أو التوسيع أو غيرها من عمليات التشكيل، أو قبل قطعها إلى الطول المطلوب. ويجب أن تكون العينات ناعمة من الأطراف وخالية من النتوءات والعيوب.
6.1.4 إذا ظهرت عيوب أو تشطيب رديء في أي عينة اختبار، يجوز استبعادها واستبدالها بعينة أخرى.
6.1.5 تُحدد مقاومة الخضوع بأنها تلك المقابلة لإزاحة دائمة قدرها 0.2% من طول قياس العينة، أو إطالة كلية قدرها 0.5% من طول قياس العينة تحت الحمل.
6.1.6 إذا كانت نسبة الاستطالة في أي عينة أقل من المحددة وكان أي جزء من الكسر يبعد أكثر من 3/4 بوصة (19.0 ملم) عن مركز طول القياس، كما تُظهر علامات القلم على العينة قبل الاختبار، يُسمح بإعادة الاختبار.
الجدول 2: المتطلبات الشدّية
| الخاصية | المتطلب |
| مقاومة الشد الدنيا، بالرطل لكل بوصة مربعة (ميغاباسكال) | 42,000 (290) |
| مقاومة الخضوع الدنيا، بالرطل لكل بوصة مربعة (ميغاباسكال) | 25,000 (172) |
| الاستطالة في 2 بوصة (50.8 ملم) الدنيا، % | 25 |
6.2 اختبار التسطيح—يجب أن يتحمل قسم من الأنبوب، لا يقل طوله عن 2.5 بوصة (64 ملم)، التسطيح بين لوحين متوازيين حتى تلامس الجدران الداخلية دون حدوث تشققات أو ظهور عيوب أخرى.
6.3 اختبار التوسيع—يجب أن يتحمل قسم من الأنبوب، يبلغ طوله حوالي 4 بوصات (100 ملم)، التوسيع فوق مِخرطة مدببة بميل قدره 1 إلى 10 حتى يزداد القطر الخارجي عند الطرف الموسع بنسبة 20% دون حدوث تشققات أو ظهور عيوب أخرى. (قبل اختبار التوسيع، تُقطع الأنابيب بشكل مستقيم، وتُكور الحواف، وتُزال النتوءات. ويجب تثبيتها بإحكام وبشكل مستقيم في القالب، ويجب توجيه المِطرقة على محور الأنبوب.)
6.4 اختبار الانحناء—يجب أن تتحمل الأنابيب الجاهزة الانحناء بنصف قطر مساوٍ لثلاثة أضعاف القطر الخارجي للأنبوب دون حدوث انثناء أو تشققات أو ظهور عيوب أخرى عند استخدام أدوات الانحناء المناسبة.
6.5 اختبارات ضغط الإثبات—يجب أن يكون كل أنبوب قادرًا على تحمل أحد اختباري الإثبات التاليين دون انفجار أو تسريب:
6.5.1 ضغط هيدروستاتيكي داخلي كافٍ ليُعرض المادة لأدنى إجهاد ليفي قدره 16,000 رطل لكل بوصة مربعة (110 ميغاباسكال). ويُحدد الضغط الهيدروستاتيكي وفق الصيغة التالية:
P = 2St/D
حيث:
P = الضغط الهيدروستاتيكي، بالرطل لكل بوصة مربعة (أو ميغاباسكال)،
S = إجهاد الليف المسموح به، 16,000 رطل لكل بوصة مربعة (110 ميغاباسكال)،
t = سمك الجدار الفعلي للأنبوب، بالبوصة (أو المليمتر)، و
D = القطر الخارجي الفعلي للأنبوب، بالبوصة (أو المليمتر).
6.5.2 ضغط هواء تحت الماء يتراوح بين 225 و250 رطل لكل بوصة مربعة (1.55 إلى 1.73 ميغاباسكال).
7. الطلاء
7.1 يجوز تزويد الأنابيب بطبقة نحاسية على السطحين الداخلي والخارجي، وذلك حسب اختيار الشركة المصنعة.
8. نظافة السطح الداخلي
8.1 عندما يشترط المشتري نظافة السطح الداخلي، يجب أن تتوافق الأنابيب المخصصة لبعض الاستخدامات، مثل مكثفات التبريد، مع المتطلب التالي للنظافة الداخلية:
8.1.1 عند غسل قسم من الأنبوب داخليًا باستخدام كلوروفورم مُعاد التقطير أو 1,1,1-ثلاثي كلورو الإيثان مُعاد التقطير، يجب ألا يتجاوز المتبقي بعد تبخر المذيب 1.25 × 10⁻⁴ غرام/بوصة مربعة (0.194 غرام/متر مربع) من السطح الداخلي. ولإجراء الاختبار، يُسكب 100 مل من المذيب عبر الأنبوب ويُجمع. ولا ينبغي أن يقل الطول الإجمالي للأنبوب المُختبر عن 40 قدمًا (12 مترًا)، مع أنه يمكن تحقيق هذا الطول الإجمالي بغسل عدة أقسام منفصلة وتمرير نفس المذيب عبر كل منها على التوالي. يُتبخر المذيب في حمام بخار أو ماء ساخن، ويُجفف عند 110 درجة مئوية (230 درجة فهرنهايت) حتى تتطاير الأبخرة تمامًا.
8.2 للحفاظ على هذا المستوى من النظافة أثناء الشحن والمناولة والتخزين، يجوز للمشتري أن يطلب من الشركة المصنعة إغلاق نهايات الأنابيب بأغطية أو سدادات.
9. التفاوتات الأبعادية
9.1 يجب أن تتوافق الأنابيب مع التغيرات المسموح بها الواردة في الجدول 3 والجدول 4 والجدول 5.
10. الصنعة والتشطيب والمظهر
10.1 يجب أن تكون الأنابيب المصنعة نظيفة وملساء ومستديرة من الداخل والخارج، وخالية من الصدأ والقشور والعيوب التي تؤثر على عمليات التصنيع والتشغيل. كما يجب أن تكون الأنابيب المستقيمة بشكل معقول.
الجدول 3 متطلبات القطر الخارجي
| القطر الخارجي المحدد، بوصة (مم) | التغيرات، بوصة (مم) |
| بالزيادة أو بالنقصان | |
| أقل من 3⁄16 (4.76) | 0.002 (0.051) |
| من 3⁄16 (4.76) حتى 3⁄8 (9.53) | 0.003 (0.076) |
| من 7⁄16 (11.1) حتى 5⁄8 (15.9) | 0.004 (0.102) |
الجدول 4 متطلبات سمك الجدار
| سمك الجدار المحدد، بوصة (مم) | التغيرات، بوصة (مم) |
| بالزيادة أو بالنقصان | |
| من 0.020 (0.51) حتى 0.030 (0.76) | 0.003 (0.08) |
| من 0.031 (0.79) حتى 0.049 (1.24) | 0.0035 (0.09) |
الجدول 5 متطلبات الطول
| طول القطع المحدد، بوصة (متر) | التغيرات، بوصة (مم) |
| 18 (0.46) وأقل | ±0.03 (±0.76) |
| أكثر من 18 (0.46) حتى 40 (1.02) | ±0.06 (±1.52) |
| أكثر من 40 (1.02) حتى 80 (2.03) | ±0.12 (±3.05 ) |
| أكثر من 80 (2.03) حتى 120 (3.05) | ±0.25 (±6.35 ) |
| أكثر من 120 (3.05) | +1.00 (+25.4)، −0.0 |
11. إعادة الاختبارات
11.1 إذا لم تتوافق نتائج الاختبارات الميكانيكية لأي مجموعة أو دفعة مع المتطلبات المحددة في المواصفة الفردية، يجوز إجراء اختبارات إعادة على عدد إضافي من الأنابيب يعادل ضعف العدد الأصلي من نفس المجموعة أو الدفعة، على أن تتوافق كل منها مع المتطلبات المحددة.
12. إعادة المعالجة
12.1 إذا لم تتوافق الأنابيب الفردية أو الأنابيب المختارة لتمثيل أي مجموعة أو دفعة مع متطلبات الاختبار، يجوز إعادة معالجة الأنابيب الفردية أو المجموعة أو الدفعة وإعادة تقديمها للاختبار. ولا يُسمح بأكثر من علاجين حراريين.
13. التفتيش
13.1 يحق للمفتش الذي يمثل المشتري الدخول في جميع الأوقات أثناء تنفيذ أعمال العقد الخاص بالمشتري إلى جميع أقسام مصنع الشركة المصنعة التي تتعلق بتصنيع المواد المطلوبة. ويجب على الشركة المصنعة توفير جميع التسهيلات المعقولة للمفتش لكي يتأكد من أن المواد تُورَّد وفقًا لهذه المواصفة. وتُجرى جميع الاختبارات والتفتيشات المطلوبة في موقع التصنيع قبل الشحن، ما لم يُنص على خلاف ذلك، ويجب أن تُجرى بطريقة لا تعطل سير العمل في المصنع دون داعٍ.
14. الرفض
14.1 يجوز للمشتري فحص كل طول من الأنابيب الوارد من الشركة المصنعة، وإذا لم يستوفِ متطلبات المواصفة بناءً على طريقة الفحص والاختبار الموضحة في المواصفة، يجوز رفض الأنابيب وإخطار الشركة المصنعة بذلك. ويكون تحديد مصير الأنابيب المرفوضة محل اتفاق بين الشركة المصنعة والمشتري.
14.2 تُوضع جانبًا المواد التي تفشل في أي من عمليات التشكيل أو أثناء عملية التركيب ويُكتشف أنها معيبة، ويُخطر المصنع بذلك لتقييم مدى صلاحية المادة بشكل مشترك. ويكون تحديد مصير هذه المواد محل اتفاق أيضًا.
15. الشهادة
15.1 عند الطلب في أمر الشراء، تُزوَّد الشركة المصنعة المشتري بتقرير اختبار موقَّع من موظف مفوَّض أو ممثل عن الشركة المصنعة، يوضح رقم المواصفة وتاريخها ودرجة المادة، ونتائج التحليل الكيميائي، وصلابة المادة، واختبارات الشد عند الحاجة، وغيرها من الاختبارات التي قد يطلبها المشتري كتابةً.
16. وضع العلامات على المنتج
16.1 يُدوَّن رقم المواصفة (ولا يلزم أن تتضمن العلامة تاريخ المواصفة)، واسم أو علامة الشركة المصنعة، وحجم الأنبوب أو رقم الجزء، على لوحة أو ملصق مثبت بإحكام على الحزم أو الصناديق التي تُشحن فيها الأنابيب.
16.2 الترميز بالباركود—بالإضافة إلى المتطلبات الواردة في البند 16.1، يُقبل استخدام الترميز بالباركود كطريقة إضافية للتعريف. ويجوز للمشتري تحديد نظام معين للترميز بالباركود في أمر الشراء.
المتطلبات الإضافية
تسري واحدة أو أكثر من المتطلبات الإضافية التالية فقط عندما ينص عليها المشتري في الاستفسار أو العقد أو أمر الشراء. ويتم الاتفاق على تفاصيل هذه المتطلبات الإضافية بين الشركة المصنعة والمشتري.
S1. اختبار التوسيع
S1.1 يجب أن تتحمل الأنابيب الملحومة بالتلميع أن تُوسَّع مرتين إلى الأبعاد الموضحة في معيار SAE J 533، دون حدوث شقوق عبر الجدار عند القطر الأكبر للتوسيع. ويُسمح بفصل اللحام الخارجي عند الطرف الموسع للأنبوب فقط في المنطقة A (انظر الشكل S1.1). ولا يتجاوز هذا الفصل 0.12 بوصة (3.0 مم) في الطول، ويقتصر على السماكة الخارجية فقط. ولا يُسمح بفصل اللحام في المناطق التالية:
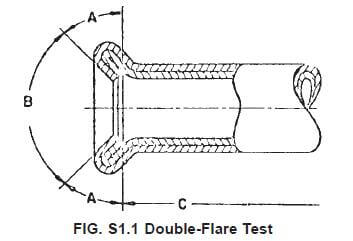
S1.1.1 المنطقة B (قاعدة التوسيع، المعرَّفة بأنها السطح داخل الزاوية المحتوية 90°)؛ ويجب أن يكون السطح المخروطي أملسًا وخاليًا من الشقوق أو أي عيوب أخرى قد تسبب تسريبات بعد التركيب.
S1.1.2 المنطقة C (السطح خارج طول السماكة المزدوجة الناتجة عن التوسيع).
S1.2 يجوز أن تحتوي قاعدة التوسيع على علامات أو انبعاجات عشوائية سطحية على امتداد المحور الشعاعي لا تضر بقدرة التوسيع على الإحكام. ولا يُسمح بوجود انبعاجات ذات طبيعة متكررة ناتجة عن تدهور أدوات التوسيع أو التصاق الرقائق أو الأوساخ بأدوات التوسيع. وفي حال التشكيك في المظهر الخارجي لقاعدة التوسيع، فإن المعيار النهائي للحكم هو ما إذا كانت قاعدة التوسيع ستمنع التسرب عند إخضاعها لاختبار الضغط عند مستوى العزم المحدد.
S2. الطلاء الخارجي
S2.1 يُطلى السطح الخارجي للأنابيب بطبقة من سبيكة الرصاص والقصدير بالغمس الساخن. ويتم الاتفاق على وزن وتركيب الطلاء بين الشركة المصنعة والمشتري.
S3. تشطيب الأطراف
S3.1 يجب أن تكون أطراف الأنابيب المصنعة ناعمة وخالية من النتوءات.