1 Kapsam
Bu teknik şartnameler, otomotiv uygulamaları için uygun iki tip çelik boruyu kapsar. Temel metal, isteğe bağlı kaplama malzemeleri ve kaplanmış borulara ilişkin gereklilikler bulunmaktadır. Bu gereklilikler, boru üretim tesislerinden ve bazen ayrı tesislerde bulunan kaplama uygulama hatlarından çıkan ürüne uygulanır. Bu borular, özelleştirilmiş parçaların ve montajların üretiminde kullanılır. Söz konusu parçaların ve montajların korozyon dayanımı, iletkenlik ve süreklilik, mukavemet, görünüm ve belirli uygulamaya özgü diğer kritik özellikler açısından doğrulanması tavsiye edilir.
1.1 GM123M.
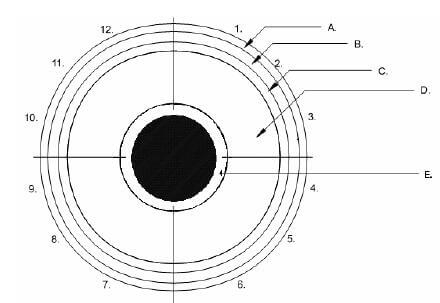
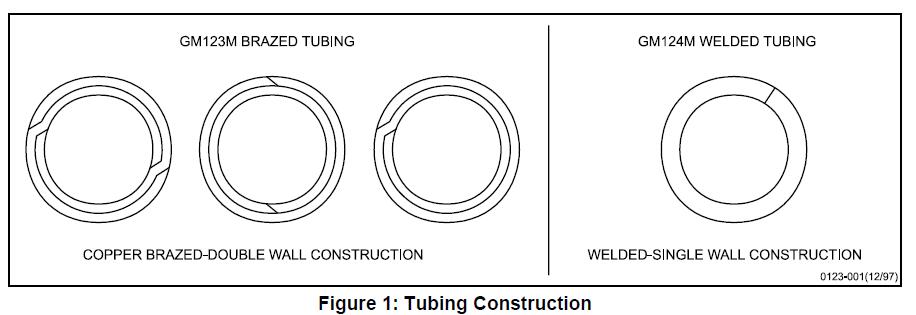
İki duvarlı yapıda olan ve iki duvar ile birleşim yerlerinin indirgen atmosferde bakır lehimlenmesiyle hidrolik hatlar için uygun boru üretimi sağlayan boruyu kapsar. Kalıntı bakırın asit gazı oluşumuna katkıda bulunabileceği için yakıt hatlarında kullanılmaması gerekir. Şekil 1’e bakınız.
1.2 GM124M.Bir duvarlı yapıda olan ve birleşim yerinin elektrik ark kaynakla yapıldığı boruyu kapsar. Yakıt hatları, hidrolik direksiyon hatları, şanzıman yağ soğutucu hatları, yağlama hatları, vakum hatları vb. için önerilir. Şekil 1’e bakınız.
1.3 Boru Tanımlama Kodu.
Boru tipini, dış çapını, duvar kalınlığını, imalat durumu yüzeyini ve iç çap (ID) kaplamasını belirtmek için 3.1 numaralı paragraftaki kodların çizimlerde ve satın alma siparişlerinde kullanılması tavsiye edilir.
1.4 Tipik Uygulama.
GM123M genellikle hidrolik fren hatlarında, GM124M ise yakıt hatları, hidrolik direksiyon hatları, şanzıman yağ soğutucu hatları, yağlama hatları, vakum hatları vb. gibi alanlarda kullanılır.
2 Referanslar
Not: Aksi belirtilmedikçe yalnızca en son onaylanmış standartlar geçerlidir.
2.1 Dış Standartlar/Şartnameler.
ASTM A254
SAE J463
ASTM A875
SAE J526
ASTM B117
SAE J527
ASTM B750
SAE J533
ASTM E8
SAE J1290
SAE J403
2.2 GM Standartları/Şartnameler.
9985670
GM9505P
GM4298P
GM9508P
GM4465P
GM9509P
GM4653M
GM9540P
GM6277M
GMW3001
GM9071P
GMW3059
GM9102P
2.3 Ek Referanslar.
GMPT yakıtlarıyla ilgili bilgi, GM Powertrain Malzeme Mühendisliği ile iletişime geçilerek alınabilir.
• GMPT-6-006 TF2 benzin
• GMPT-5-005 Bio-Dizel
• GMPT-5-001 #2 Dizel
• GMPT-6-019 Okside Edilmiş Benzin
• GMPT-6-023 E85 Düşük pH’li
3 Gereklilikler
3.1 Genel Gereklilikler.
Temel boru malzemesi SAE J403’e göre soğuk haddelenmiş 1006, 1008 veya 1010 çelik olmalıdır. Lehim malzemesi SAE J463 uyarınca bakır veya bakır alaşımından, Bakır Alaşım UNS C51000 olmalıdır.
GM123M (I/II/III/IV/V)
GM124M (I/II/III/IV/V/VI)
‘I’ = Parantez içindeki ilk öğe, B veya W.
B = Lehimlenmiş, W = Kaynaklanmış
‘II’ = Lehimlenmiş veya kaynaklanmış borunun dış çapı (mm)
‘III’ = Duvar kalınlığı (mm)
‘IV’ = İmalat Süreci (*)
‘V’ = Otomotiv
‘VI’ = İç Çap Kaplaması(**)
(*) Süreç Kısaltmaları:
A = Tavlama
P = Yüzeyi Pürüzsüz
U = Tavlanmamış (kaynak sonrası)
G = Çinko-alüminyum alaşım Metal Kaplama
F = Bakır Füzyonu
E = Gelişmiş Korozyon Koruma Boya Kaplaması
N = Ekstrüde Naylon 11 veya 12
C = Bakır Kaplama – Standart bakır kaplama kalınlığı minimum 0,009 mm’dir. Standart kalınlık dışında bir kalınlık talep edildiğinde, C harfinin hemen ardından rakam(lar) kullanılmalıdır; örneğin C13, minimum 0,013 mm anlamına gelir.
(**) İç Çap Kısaltmaları
Boş = Yüzeyi Pürüzsüz
P = Yüzeyi Pürüzsüz
Ni = Nikel Kaplama
Örnek:
GM124M (W/6.00/0.7/AGE/V/Ni) – kaynaklanmış tek duvarlı boruyu, 6 mm dış çaplı, 0,7 mm duvar kalınlıklı, tavlanmış boruyu, çinko-alüminyum alaşım taban kaplaması ve üzerine uygulanan boya ile korozyondan korunan, otomotiv uygulamasına uygun, nikel kaplı iç çaplı boruyu ifade eder.
3.2 Mekanik Özellikler.
Aşağıdaki gereklilikler yalnızca daha yaygın çelik boru tipleri için geçerlidir; yani kaynaklanmış-tavlama ve lehimlenmiş-imalat halindeki borular için. Kaynaklanmış mekanik boru veya iş sertleştirilmiş boru gibi diğer sınıf boruların özellikleri, tedarikçi ile alıcı arasındaki özel anlaşma ile belirlenmelidir.
3.2.1 Germe testleri, ASTM E8’de tanımlanan tüplerin test yöntemlerine uygun olarak bitmiş tüpte yapılacaktır. Germe özellikleri, kaynaklanmış borular için SAE J526’a, lehimlenmiş borular için SAE J527’e göre olacaktır.
3.2.2 Borular, genişletilmiş ucunun dış çapı %20 artana kadar, eğimi 1/10 olan konik mandal üzerinde çatlamadan veya kusur göstermeden genişletilebilmelidir (ASTM A254, Madde 6.3). Genişletme testinden önce borular düz kesilmeli, kenarları yuvarlatılmalı ve delikler temizlenmelidir. Boru kalıp içinde sağlam ve dik tutulmalı, pimit borunun eksenine doğru yönlendirilmelidir.
3.2.3 Aksi belirtilmediği sürece, borular aşağıdaki iç statik hidrolik basıncı karşılayabilmelidir:
• 10,0 mm dış çapa kadar………………..35 MPa
• 10,0 mm’nin üstünden 16,0 mm’ye kadar…….15 MPa
Not: Borunun sonradan soğuk işlem görmesi (sarmalama, düzelme, bükme, çekme vb.) borunun mukavemetini ve sertliğini artırır. Belirli uygulamalar için çok daha yüksek mukavemet ve sertlik, borunun soğuk işlem görmesi veya yüzey sertleştirme işlemiyle elde edilebilir.
3.3 Boyutlar.
Borular, alıcının belirttiği boyut ve toleranslara uygun olmalıdır.
3.3.1 Kaynaklanmış Borular.
Nominal çap ve duvar kalınlığı SAE J526’da belirtilenlere uygun olmalıdır. Çinko-alüminyum alaşım ve üzerine ekstrüde Naylon 11 veya 12 kaplama GN için maksimum dış çap Tablo 2’de verilmiştir.
3.3.1.1 Nikel Kaplı ID Kaynak Noktası.
Kaynakta nikelin iyi akmasını sağlamak için, kaynak dikişinin düzgün bir kesit profiline ve minimum dikiş ölçülerine sahip olması önemlidir. Dikiş yüksekliği ölçüsünü rapor edin (Tipik dikiş yüksekliği 0,15 mm veya daha az olmalıdır. Maksimum dikiş yüksekliği gereksinimi belirlenene kadar dikiş yüksekliğini izlemeye devam edin).
İyi ve istenmeyen dikiş profillerine örnekler aşağıda Şekil 2’de gösterilmiştir.

3.3.2 Lehimlenmiş Borular.
Nominal çap ve duvar kalınlığı SAE J527’de belirtilenlere uygun olmalıdır. Çinko-alüminyum alaşım ve üzerine ekstrüde Naylon 11 veya 12 kaplama GN için maksimum dış çap Tablo 2’de verilmiştir.
3.3.3 Flare Uçlar.
3.3.3.1 SAE tipi flare’lar SAE J533’te gösterilen ölçülere ve toleranslara uygun olmalıdır.
3.3.3.2 ISO tipi flare’lar SAE J1290’da gösterilen ölçülere ve toleranslara uygun olmalıdır.
3.3.3.3 FLARE UÇLAR. GM123M (ters flare) durumunda, boru flare uçları ASTM A254 bölüm S1’deki Ek Gerekliliklere uygun olmalıdır.
3.4 Ciltler.
Tüplerin iç ve dış yüzeylerindeki cilt, Tablo 1’de gösterilen belirlenen cilde uygun olmalıdır.
Tablo 1: Dış Cilt Kodları ve Gereklilikler
| Bitiş | Bitiş Kodu | Açıklama ve Malzeme Gereklilikleri | ||||||||||||
| Düz | P | Herhangi bir kaplama yok; yalnızca baz metal (SAE J403’e göre 1006, 1008 veya 1010 çelik) | ||||||||||||
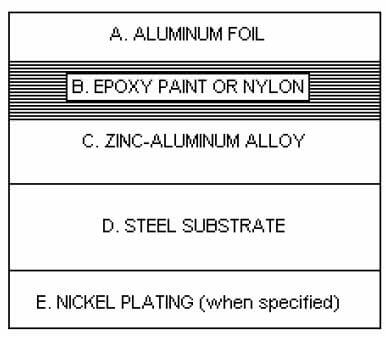
| Çinko-Alüminyum Alaşımı | G | Sıcak daldırma çinko-alüminyum alaşım kaplaması. Kimyasal Bileşim: ASTM B750’e göre %5 alüminyum-kalanı çinko alaşımı Kaplama kütlesi: ASTM A875’e göre 50 g/m2, Bölüm 8. Kalınlık, Ek A’ya göre tübinin herhangi bir yerinde en az üç mikrometre olmalıdır. | Çinko-Alüminyum Alaşımı – Gelişmiş Korozyon Koruması | GE | Yukarıda açıklanan çinko-alüminyum alaşımı, ardından onaylanmış bir ön işlem süreci ve onaylanmış alüminyum zengini epoksi kaplaması. Kalınlık Ölçümleri: GE bitişindeki alüminyum zengini epoksi boyanın, Ek A’daki prosedürlerle ölçüldüğünde tübinin herhangi bir yerinde en az üç mikrometre kalınlığa sahip olması gerekir. GE bitişindeki kaplamaların gerçek kalınlığı, her tüp hattı için çevresel ve uzamsal olarak izlenmelidir. Numune alma planı kontrol planında belirtilmelidir. | Bakır Kaplama | C | Elektrolizle kaplanmış tüp | Çinko-Alüminyum Alaşımı – Ekstrüde Naylon 11 veya 12 | GN | Yukarıda açıklanan çinko-alüminyum alaşımı, ardından Naylon 11 veya 12 üst katmanı. Görünüm: Üst katman renk açısından homojen olmalı ve akıntı izleri, iğne delikleri, kraterler veya anormal pürüzlülük gibi kesintilerden arındırılmalıdır. Mühendislik çiziminde aksi belirtilmedikçe üst katman siyah renkte olmalıdır. Film Kalınlığı: Naylon 11 veya 12 üst katmanın, Ek A’ya göre mikroskopik inceleme ile test edildiğinde en az 150 μm kalınlığa sahip olması gerekir. Kaplamanın maksimum kalınlığı, maksimum OD (Tablo 2) ile kontrol edilmelidir. GN bitişindeki kaplamaların gerçek kalınlığı, her tüp hattı için çevresel ve uzamsal olarak izlenmelidir. Numune alma planı kontrol planında belirtilmelidir. | Diğer | Z | TBD |
Not: Sıvı yakıt hattı uygulamalarında GN üst katmanı, sıvı yakıt hattı uygulamaları için tam malzeme onayı verilene kadar kullanılmamalıdır.
Tablo 2: GN Kaplaması için Maksimum OD
| Tüp Boyutu, Nominal (mm) | Kaplı Tüp OD, Maks (mm) | 4.76 | 5.28 | 6 | 6.65 | 6.35 | 6.87 | 7.94 | 8.46 | 8 | 8.52 | 9.53 | 10.05 | 10 | 10.52 | 11.11 | 11.65 | 12.7 | 13.24 | 14.29 | 14.83 | 15.88 | 16.42 |
3.5 Çevresel Direnç (GE, GN ve Ni).
3.5.1 Tuz Püskürtme Testi (GM4298P).
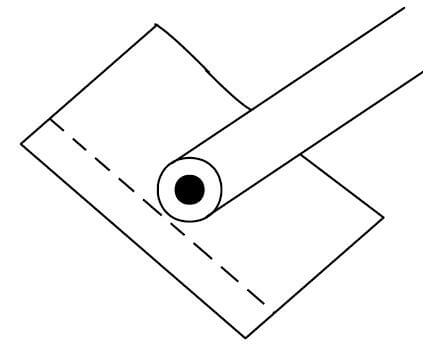
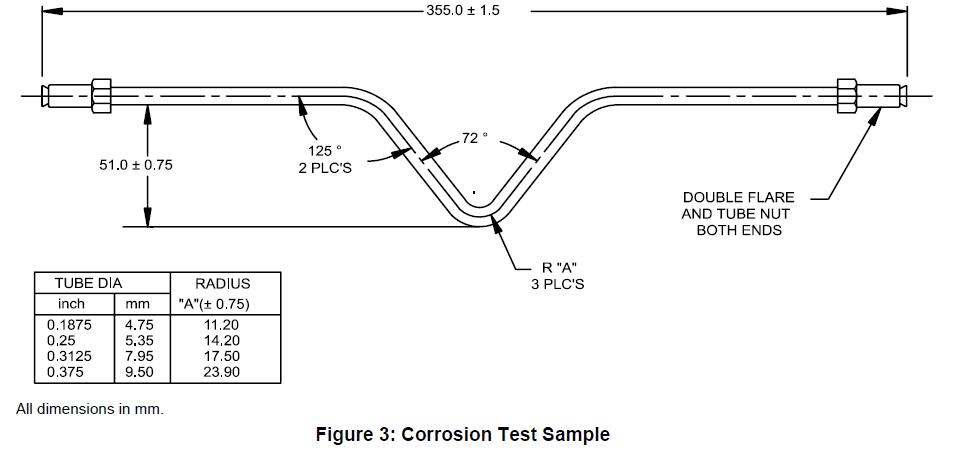
Kaplı tübüler ürünler aşağıdaki korozyon testlerine ve değerlendirme yöntemlerine tabi tutulmalıdır. Tüm korozyon testleri, imal edilmiş parçalar üzerinde veya Şekil 3’teki test numunesi üzerinde gerçekleştirilmelidir. Şekil 3’te açıklanan test numuneleri, test odasında şekillendirilmiş dirseğin aşağı bakacak şekilde ancak test aparatına değmeyecek şekilde konumlandırılmalıdır, belirtilen durumlar dışında. İmal edilmiş parçalar ise test tesisi ile denetleyici makam arasında varılan anlaşmaya göre test odasında konumlandırılmalıdır. Tüm korozyon testlerinin yürütülme sıklığı kontrol planında belgelenmelidir.
Not: Yüzeydeki kirleticiler korozyon testinde lekelenmeye neden olabilir. Korozyon olmaksızın oluşan lekeler korozyon başarısızlığı olarak kaydedilmemelidir.
3.5.1.1 Çinko-Alüminyum Alaşımı – Gelişmiş Korozyon Koruması (GE).
GE gelişmiş korozyon koruması tüpleri, GM4298P’e göre 1000 saatlik tuz püskürtme maruziyetine dayanmalıdır; uzamsal olarak yerleştirilen çizgilere göre en fazla 1,5 mm creepback (GM9102P’ye bakınız) ve GM4298P maruziyeti ile havalandırmadan sonra başka hiçbir yapışma kaybı olmamalıdır.
3.5.1.2 Çinko-Alüminyum Alaşımı – Ekstrüde Naylon 11 veya 12 (GN) Düşük Sıcaklıkta Çip Direnci artı Tuz Püskürtme (GM9508P, GM4298P).
Şekil 3’teki şekillendirilmiş tüp numunelerini (bkz. Şekil 3), çip direnci testi olan GM9508P’nin B Yöntemi ile beşer kez maruz bırakın. Tüp, eğrinin oluşturduğu düzlem panelle paralel olacak şekilde gravimetreye yerleştirilmelidir. Gravimetre maruziyetinden sonraki 24 saat içinde numuneleri ASTM B117 veya GM4298P’e göre tuz püskürtme testine sokun.
Tüp, 2000 saat sonrasında, çip darbesi alan bölgeden 1 mm’den daha fazla yayılan baz metal korozyonuna sahip olmamalıdır. Çip darbesi almamış bölgeler ise 2000 saat sonrasında paslanmadan arındırılmalıdır.
3.5.2 Nem Testi (GM4465P, GM9071P).
Gelişmiş korozyon koruması tüpleri (GE), GM4465P’e göre 96 saatlik nem testine tabi tutulmalıdır. Nem testinden hemen sonra tüp kurulanacak ve GM9071P’e göre bant yapışma testi yapılacaktır; tek istisna tüpte uzamsal olarak bir doğrusal çizgi oluşturulmasıdır. Yapışma oranı en az %99 olmalıdır.
3.5.3 Nikel Kaplı (Ni) Nem Testi (GM4465P, GM9071P).
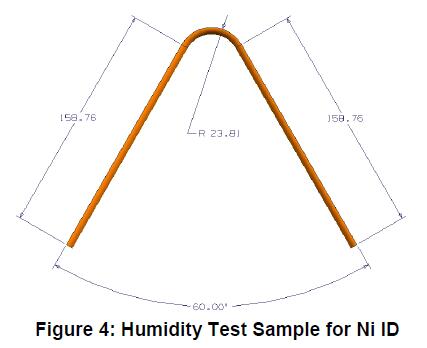
Nikel kaplı iç yüzey kaplaması, aşağıdaki nem testine 100 mm düz numuneler ve Şekil 4’te gösterilen test numuneleriyle maruz bırakılmalıdır. Her yapıdaki üç test numunesi uzamsal olarak kesilerek tüpün iç yüzeyleri ortaya çıkarılmalıdır. Test numunelerinin kesik kenarları, pasın dışarı sızmasını önlemek için yeterince korunmalıdır. Numuneler, iç yüzeyleri yukarı bakacak şekilde test odasına yerleştirilmelidir. Düz numuneler, suyun akmasını sağlamak için dikey eksenden yaklaşık 30° açıyla yerleştirilmelidir. Nikel kaplama, GM4465P’e göre 168 saatlik nem maruziyetine dayanmalıdır; kaynak (ısı etkili) bölgesi dışında kırmızı pas olmamalıdır. Kaynak (ısı etkili) bölgesinde görülen herhangi bir korozyon, GM Malzeme Mühendisliği onayını gerektirecektir.
3.5.4 Solvent Ovalama Testi (GM9509P).
Gelişmiş korozyon koruması tüpleri (GE), MEK solventi ile GM9509P’e göre yapılan ovalama testinde, 50 çift ovma sonrasında bir veya daha iyi bir derece sergilemelidir. Bu test, her üretim partisi tüpü üzerinde gerçekleştirilmeli ve kontrol planında belgelenmelidir. Bir üretim partisinin tanımı, kalite sistem belgelerinde yer almalıdır.
3.5.5 Akışkan Direnci.
3.5.5.1 Gelişmiş korozyon koruması tüpleri (GE), fren hidroliği (GM4653M), TF2 benzin (GMPT-6-006), Biyodizel (GMPT-5-005), #2 Dizel (GMPT-5-001), Oksitlenmiş Benzin (GMPT-6-019) ve E85 düşük pH’li (GMPT-6-023) sıvılara 24 saat batırıldığında yumuşama veya film kusurları göstermemelidir. Bu test, fren hidroliği ile haftada en az bir kez üretim parçaları veya Şekil 3’teki numuneler üzerinde gerçekleştirilmeli ve kontrol planında belgelenmelidir.
Not: GMPT yakıtlarıyla ilgili bilgiler, GM Powertrain Malzeme Mühendisliği ile iletişime geçilerek alınabilir. Yakıtlar GM tarafından onaylanmış tedarikçilerden satın alınmalıdır. Her yakıt için GM Powertrain mühendisine göre en güncel ekleme seviyesi kullanılmalıdır.
3.5.5.2 Çinko-Alüminyum Alaşımı – Ekstrüde Naylon 11 veya 12 (GN).
3.5.5.2.1 Numune Hazırlığı.
Numuneler en az 80 mm uzunluğunda olmalıdır. Stanley tipi bir el bıçağı ile (#99E bıçak veya eşdeğeri) tüp boyunca çapraz olarak 2,4 ± 0,1 mm aralıklı iki paralel çizgi çekin; bu çizgiler naylon katmanı ve astarı delip tüpün tüm uzunluğu boyunca alt tabakaya ulaşmalıdır. Her sıvı için altı adet numune sızdırmaz bir kabın içine yerleştirin. Kabı Tablo 3’te belirtilen gereken sıvı ile doldurun; her numunenin yaklaşık yarısı sıvıya batmış olmalıdır. Kabı kapatın. Numuneleri Tablo 3’te belirtilen süre ve sıcaklıkta bekletin. Belirlenen süre sonunda numuneleri sıvıdan çıkarıp kağıt havlu ile kurulayın.
Tablo 3: Akışkan Direnci
| Sıvı | Zaman (h) | Sıcaklık (°C) | |||||||||||||||||||||||||||||||||||
| Distile Su | 504 | 23 ± 2 | |||||||||||||||||||||||||||||||||||
| Fren Suyu (GM4653M) | 504 | 60 ± 2 | |||||||||||||||||||||||||||||||||||
| Oksitlenmiş Benzin (GMPT-6-019) | 504 | 23 ± 2 | |||||||||||||||||||||||||||||||||||
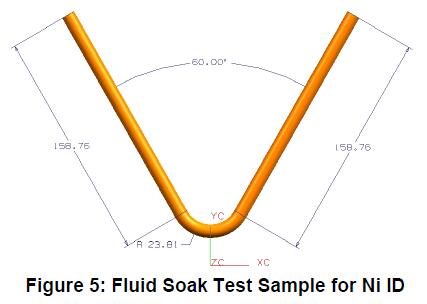
| TF2 (GMPT-6-006) | 504 | 23 ± 2 | Biyodizel (GMPT-5-005) | 504 | 23 ± 2 | #2 Dizel (GMPT-5-001) | 504 | 23 ± 2 | E85 Düşük pH’li (GMPT-6-023) | 504 | 23 ± 2 | Motor Soğutma Suyu (GM6277M) | 504 | 23 ± 2 | Ön Cam Yıkama Solüsyonu (9985670) | 504 | 23 ± 2 | 3.5.5.2.2 Kaplama Ayrılma Prosedürü.Kullanışlı bıçakla, sıvıya batırılmış numunenin ucuna yakın iki paralel kesim arasında dik bir kesik yapın. Bıçağın ucu dik kesikte olacak şekilde, naylon şeridi pense veya benzeri bir aletle kavrayabileceğiniz noktaya kadar kaldırmaya veya soyarak geriye doğru çekmeye çalışın. Bölüm ya kopana ya da borunun tüm uzunluğundan çıkarılana kadar soyun. Şerit tamamen çıkarılmamışsa, işlemi numunenin buhar tarafından tekrarlayın.3.5.5.2.3 Kabul Kriterleri.Kaplama ayırma prosedüründen önce naylon üzerinde herhangi bir kabarma veya delaminasyon belirtisi olmamalıdır. Kaplama ayırma prosedüründen sonra, naylon şeridi kopsa numune kabul edilir. Kopmazsa, şeritte astarın kohezif kırılması görülmelidir. Kohezif kırılma, astarın naylon şeridi ve boru alt tabakasında görünür şekilde kaldığı şeklinde tanımlanır.3.5.5.3 Elektrolizle Kaplanmış Nikel İç Çap Kaplaması. Nikel kaplı iç çaplı borular, aşağıdaki listede yer alan sıvılara 100 mm düz numuneler ve Şekil 5’te gösterilen test numuneleri kullanılarak maruz bırakılmalıdır. Her konfigürasyondan üçer adet test numunesi, şu sıvılarla yarıya kadar doldurularak 60°C’de (Biyodizel ve #2 Dizel için 90°C) 504 saat boyunca maruz kalacaktır: Biyodizel (GMPT-5-005), #2 Dizel (GMPT-5-001), Oksitlenmiş Benzin (GMPT-6-019), Korozif İki Fazlı Benzin (GMPT-6-020*) ve E85 Düşük pH’li (GMPT-6-023). 504 saatlik daldırma sonrasında numuneler boylamasına kesilip incelenecek; kaynak (ısı etkili) bölgesinin dışında herhangi bir korozyon veya çukurlanma izine izin verilmeyecektir. Kaynak (ısı etkili) bölgesinde görülen herhangi bir korozyon GM Malzeme Mühendisliği onayını gerektirecektir.
 3.5.6.2 Çinko-Alüminyum Alaşımı – Ekstrüde Naylon 11 veya 12 (GN).Bıçak Kesimi artı Siklik Korozyon GM9505P, J Döngüsü, 10 döngü (20 hafta). Standart bağlantılarla düz boru kullanarak, ortaya yakın yerde 4 cm uzunluğunda ve 2.4 ± 0.1 mm aralıklı paralel çizgiler çizin. Çizdikten sonraki 24 saat içinde, GM9505P, J Döngüsü kapsamında 10 döngü (20 hafta) süresince siklik korozyon uygulayın. Döngüler sonunda, 10.0 mm dış çapa kadar olan borular 14 MPa basınç testini, 10 mm’nin üzerindeki borular ise 7 MPa basınç testini geçmelidir. Bu testin geçerli olması için, basınç testinde başarısızlığa yol açacak şekilde içeriden dışarıya doğru korozyon oluşmamalıdır. Bu nedenle, sistemin maruz kalma sırasında kapalı kalması için boru bağlantılarının katı bir alüminyum bloğa sabitlenmesi önerilir.
| Kod | GE/P | GN | GE/Ni |
| Çinko-alüminyum alaşım (min μm) | 3.0 | 3.0 | 3.0 |
| Alüminyum zengin epoksi boya (min μm) | 3.0 | – | 3.0 |
| Naylon 11 veya 12 (min μm) | – | 150 | – |
| Nikel | – | – | 3.0 |