این استاندارد با تخصیص ثابت A 254 صادر میشود؛ عدد unmediately پس از تخصیص سال انتخاب اصلی را نشان میدهد و در صورت بازنگری، سال آخرین بازنگری را. عدد بین پرانتز سال آخرین تأیید مجدد را نشان میدهد. علامت اپسیلون بالادست (e) نشاندهنده تغییرات ادبی بعد از آخرین بازنگری یا تأیید مجدد است.
1. حوزه کاربرد
1.1 این مشخصات شامل لولههای فولادی دو دیواره با جوشکاری مسی است که برای کاربردهای مهندسی عمومی مناسب هستند، بهویژه در صنایع خودرو، سرمایش و اجاقها برای خطوط سوخت، خطوط ترمز، خطوط روغن، دستگاههای گرمایش و سرمایش و غیره.
1.2 مقادیر بیان شده در واحد اینچ-پوند باید به عنوان معیار قرار گیرند.
2. مستندات مرجع
2.1 استانداردهای ASTM:
A 370—روشها و تعاریف آزمایشهای مکانیکی محصولات فولادی2
E 30—روشهای آنالیز شیمیایی فولاد، چدن، آهن بوستان و آهن کارگذاشته3
E 59—عملیات نمونهبرداری از فولاد و چدن برای تعیین ترکیب شیمیایی
2.2 استاندارد انجمن مهندسان خودرو:
J 533—فلار برای لولهها
3. اطلاعات سفارش
3.1 سفارشات مواد مطابق این مشخصات باید شامل موارد زیر باشد تا مواد مورد نظر به طور کامل توصیف شود:

3.1.1 مقدار (پا، متر)،
3.1.2 نام مواد (لوله فولادی جوشخورده با مس)،
3.1.3 نوع، در صورت لزوم (به شکل 1 مراجعه کنید) (معمولاً نوع مشخص نمیشود)،
3.1.4 اندازه (قطر بیرونی و ضخامت دیواره؛ معمولاً قطر داخلی باید مشخص نباشد)،
3.1.5 طول (مشخص یا تصادفی)،
3.1.6 تمیزی سطح داخلی در صورت لزوم (بخش 8 را ببینید)،
3.1.7 پوشش بیرونی در صورت لزوم (بخش 7 و الزامات فرعی S2 را ببینید) و
3.1.8 الزامات ویژه یا فرعی یا استثناءات از مشخصات.
4. تولید
4.1 فولاد میتواند با هر روشی تولید شود.
4.2 اگر خریدار نوع خاصی از ذوب را درخواست کند، باید در سفارش خرید ذکر شود.
4.3 ذوب اولیه میتواند شامل روشهای جداگانهای مانند رفع گاز یا تصفیه باشد و میتواند متعاقباً با ذوب ثانویه، مانند ذوب دوباره الکتروسلگ یا ذوب دوباره قوس وکیومی، دنبال شود. اگر از ذوب ثانویه استفاده شود، «حرارت» به تمام قالبهای ذوب شده از یک حرارت اولیه تعریف میشود.
4.4 فولاد میتواند در قالبهای گچی یا به صورت نواری ریخته شود. هنگامی که فولاد با درجات مختلف به صورت نواری ریخته میشود، شناسایی مواد انتقالی ناشی از آن الزامی است. تولیدکننده باید مواد انتقالی را با روشی ثابت و قطعی جدا کند تا درجات از هم جدا شوند.
4.5 لولهها باید با رول کردن نوار فولادی به شکل لوله و سپس جوشکاری مسی در محیط کاهشدهنده تولید شوند.
4.6 لولهها باید مطابق شکل 1 ساخته شوند.
4.7 لولهها پس از جوشکاری باید توسط تولیدکننده به طور مناسب آزمایش شوند تا از عدم نشتی و وجود عیبهای مضر اطمینان حاصل شود.
5. ترکیب شیمیایی
5.1 فولاد باید مطابق الزامات ترکیب شیمیایی ذکر شده در جدول 1 عمل کند.
جدول 1: الزامات شیمیایی
| عنصر | ترکیب، % |
| کربن | 0.05 تا 0.15 |
| منگنز | 0.27 تا 0.63 |
| فسفر، حداکثر | 0.035 |
| گوگرد، حداکثر | 0.035 |
5.2 تحلیل حرارت—تولیدکننده فولاد باید تحلیل هر حرارت فولاد را انجام دهد تا درصد عناصر مشخص شود. اگر روشهای ذوب ثانویه استفاده شود، تحلیل حرارت باید از یک قالب ذوب شده یا محصول یک قالب ذوب شده از هر ذوب اولیه گرفته شود. ترکیب شیمیایی بدست آمده یا ترکیب شیمیایی حاصل از تحلیل محصول توسط تولیدکننده لوله باید مطابق الزامات باشد.
5.3 تحلیل محصول—لولههای این کیفیت معمولاً از فولاد ریمده یا کاپ شده تولید میشوند که به دلیل عدم یکنواختی در ترکیب شیمیایی شناخته میشوند. بنابراین، رد کردن محصول بر اساس تحلیل محصول مناسب نیست، مگر اینکه اشتباه در استفاده از آن به وضوح مشخص شده باشد.
5.4 روشهای تحلیل—روشهای توضیح داده شده در روشهای آزمایش E 30 برای مقاصد داوری استفاده میشوند. باید توجه لازم به حضور فلز جوش مسی نیز دیده شود.
5.5 نمونههای تحلیل محصول—به جز تحلیل طیفسنجی، نمونهها باید مطابق عملیات E 59 برداشته شوند.
6. الزامات مکانیکی
6.1 آزمایش کشش—خصوصیات کششی لولهها پس از تولید (قبل از کارکرد سرد) باید مطابق الزامات جدول 2 باشد.
6.1.1 نمونهها و آزمایشهای کششی مورد نیاز باید مطابق روشهای آزمایش و تعاریف A 370 انجام شوند.
6.1.2 نمونهها باید در دمای اتاق آزمایش شوند.
6.1.3 نمونههای آزمایشی باید از انتهای لولههای نهایی قبل از عملیات فشردهسازی، کشش، گسترش یا دیگر عملیات تشکیل شوند یا قبل از برش به طول مشخص برداشته شوند. باید انتهای آنها صاف و بدون خراش و عیب باشد.
6.1.4 اگر هر نمونه آزمایشی دارای عیب یا ماشینکاری ناقص باشد، میتوان آن را دور انداخت و جایگزین کرد.
6.1.5 حد مقاومت باید به عنوان مقاومت متناظر با انحراف دائمی 0.2% از طول اندازهگیری نمونه یا افزایش کلی 0.5% از طول اندازهگیری تحت بار تعیین شود.
6.1.6 اگر درصد کشش هر نمونه آزمایشی از مقدار مشخص کمتر باشد و هر قسمت از شکست بیش از 3⁄4 اینچ (19.0 میلیمتر) از مرکز طول اندازهگیری فاصله داشته باشد، همانطور که با خطهای سرخکشی روی نمونه قبل از آزمایش مشخص شده است، اجازه بازآزمایش داده میشود.
جدول 2: الزامات کششی
| خاصیت | الزام |
| مقاومت کششی، حداقل، psi (MPa) | 42,000 (290) |
| حد مقاومت، حداقل، psi (MPa) | 25,000 (172) |
| درصد کشش در 2 اینچ (50.8 میلیمتر)، حداقل، % | 25 |
6.2 آزمایش تخت شدن—بخشی از لوله به طول حداقل 21⁄2 اینچ (64 میلیمتر) باید بین دو صفحه موازی تا زمانی که دیوارههای داخلی به هم برسند بدون شکستن یا نشان دادن عیب دیگری تحمل شود.
6.3 آزمایش گسترش—بخشی از لوله به طول تقریباً 4 اینچ (100 میلیمتر) باید روی یک مهره مخروطی با شیب 1 در 10 تا زمانی که قطر بیرونی در انتهای گسترش یافته 20% افزایش یابد بدون شکستن یا نشان دادن عیب دیگری تحمل شود. (قبل از آزمایش گسترش، لوله باید به صورت مربعی برش خورده، لبهها کرونه شده و خراشهای آن برطرف شود. باید محکم و درست در قالب قرار گیرد و مهره باید روی محور لوله هدایت شود.)
6.4 آزمایش خم شدن—لوله نهایی باید با استفاده از ابزارهای مناسب خم شدن، بدون چین خوردن، شکستن یا ایجاد عیب دیگری، روی شعاع محوری برابر با سه برابر قطر بیرونی لوله تحمل شود.
6.5 آزمایشهای اثبات فشار—هر لوله باید قادر باشد بدون پارگی یا نشتی، یکی از آزمایشهای اثبات زیر را تحمل کند:
6.5.1 فشار هیدرواستاتیک داخلی کافی برای اعمال حداقل استرس فیبری 16,000 psi (110 MPa) بر مواد. فشار هیدرواستاتیک با فرمول زیر تعیین میشود:
P = 2St/D
که در آن:
P = فشار هیدرواستاتیک، psi (یا MPa),
S = استرس فیبری مجاز، 16,000 psi (110 MPa),
t = ضخامت واقعی دیواره لوله، اینچ (یا میلیمتر), و
D = قطر واقعی بیرونی لوله، اینچ (یا میلیمتر).
6.5.2 فشار هوای زیر آب بین 225 تا 250 psi (1.55 تا 1.73 MPa).
7. پوشش
7.1 لولهها میتوانند با پوشش مسی روی سطوح داخلی و خارجی تأمین شوند، بسته به انتخاب تولیدکننده.
8. تمیزی سطح داخلی
8.1 هنگامی که خریدار تمیزی سطح داخلی را مشخص میکند، لولههای مورد استفاده در کاربردهای خاص مانند کندانسورهای سرمایشی باید مطابق الزام زیر برای تمیزی داخلی عمل کنند:
8.1.1 هنگامی که بخشی از لوله با کلروفرم تقطیر شده دوباره یا 1,1,1-تریکلروتان تقطیر شده دوباره بشویید، باقیمانده پس از تبخیر محلول نباید از 1.25×10⁻⁴ g/in.2 (0.194 g/m2) از سطح داخلی بیشتر باشد. برای انجام آزمایش، 100 میلیلیتر محلول را از لوله عبور دهید و جمعآوری کنید. طول کل لوله مورد آزمایش نباید از 40 فوت (12 متر) کمتر باشد، اگرچه این طول کل میتواند با شستن چند بخش جداگانه و عبور دادن همان محلول از هر بخش به ترتیب بدست آید. محلول را در حمام بخار یا آب گرم تبخیر کنید و در دمای 110°C (230°F) خشک کنید تا بخارها کاملاً از بین برود.
8.2 برای حفظ این سطح از تمیزی در حملونقل، دستکاری و نگهداری، خریدار میتواند از تولیدکننده درخواست کند تا انتهای لوله را با کلاهک یا بستهبندی مسدود کند.
9. تنظیمات ابعادی
9.1 لوله باید مطابق با انحرافات مجاز در جداول 3، 4 و 5 باشد.
10. کارگری، پوشش نهایی و ظاهر
10.1 لولههای نهایی باید تمیز، صاف و گرد، از داخل و خارج، و بدون زنگ، مقیاس و عیوبی که به عملکرد و قابلیت استفاده آنها ضربه میزند، باشند. لولههای نهایی باید تقریباً راست باشند.
جدول 3—Antrabāt Dāyerei Khārījī Anfāz
| Antrabāt Dāyerei Khārījī Mūqarar, in. (mm) | Anharafat, in. (mm) |
| Plus yā Minus | |
| Zir az 3⁄16 (4.76) | 0.002 (0.051) |
| 3⁄16 (4.76) ta 3⁄8 (9.53) | 0.003 (0.076) |
| 7⁄16 (11.1) ta 5⁄8 (15.9) | 0.004 (0.102) |
جدول 4—Antrabāt Divāriye Anfāz
| Antrabāt Divāriye Mūqarar, in. (mm) | Anharafat, in. (mm) |
| Plus yā Minus | |
| 0.020 (0.51) ta 0.030 (0.76) | 0.003 (0.08) |
| 0.031 (0.79) ta 0.049 (1.24) | 0.0035 (0.09) |
جدول 5—Antrabāt Dirāz
| Dirāz Muqarrar Shode, in. (m) | Anharafat, in. (mm) |
| 18 (0.46) va Zir | ±0.03 (±0.76) |
| Bishter az 18 (0.46) ta 40 (1.02) | ±0.06 (±1.52) |
| Bishter az 40 (1.02) ta 80 (2.03) | ±0.12 (±3.05) |
| Bishter az 80 (2.03) ta 120 (3.05) | ±0.25 (±6.35) |
| Bishter az 120 (3.05) | +1.00 (+25.4), −0.0 |
11. بازآزمایی
11.1 اگر نتایج آزمایشهای مکانیکی هر گروه یا شماره دستهای مطابق با الزامات مشخص در مواصفات فردی نباشد، میتوان آزمایشهای تکراری روی لولههای اضافی با تعداد دو برابر نمونه اولیه از همان گروه یا شماره دسته انجام داد؛ هر کدام باید مطابق با الزامات مشخص شده باشد.
12. بازپخت
12.1 اگر لولههای فردی یا لولههای انتخاب شده برای نمایندگی هر گروه یا شماره دستهای مطابق با الزامات آزمایش نباشند، میتوان لولههای فردی یا گروه یا شماره دسته را بازپخت کرد و مجدداً برای آزمایش ارسال کرد. حداکثر دو مرتبه بازپخت مجاز است.
13. بازرسی
13.1 بازرس نماینده خریدار حق ورود در تمام ساعات اجرای کارهای قرارداد خریدار را به تمام بخشهای کارخانه سازنده که مرتبط با تولید مواد سفارشی است، دارد. سازنده باید همه امکانات منطقی را برای اطمینان بازرس از تأمین مواد مطابق این مواصفات فراهم کند. تمام آزمایشها و بازرسیهای الزامی باید قبل از ارسال در محل تولید انجام شوند، مگر اینکه به طور متفاوتی تعیین شده باشد، و باید طوری انجام شوند که به کارکرد کارخانه بلاضرورت اختلال وارد نکند.
14. رد
14.1 هر قطعه لوله دریافتی از سازنده میتواند توسط خریدار بازرسی شود و اگر بر اساس روش بازرسی و آزمایش ذکر شده در مواصفات، مطابق با الزامات آن نباشد، لوله میتواند رد شود و سازنده باید از آن مطلع شود. نحوه برخورد با لولههای رد شده موضوع توافق بین سازنده و خریدار است.
14.2 موادی که در هر کدام از عملیات شکلدهی یا در فرآیند نصب شکست میخورند و عیبدار تشخیص داده میشوند، باید جدا شوند و سازنده باید از آن مطلع شود تا مناسب بودن مواد به صورت مشترک ارزیابی شود. نحوه برخورد با چنین موادی نیز موضوع توافق است.
15. صدور گواهی
15.1 هنگامی که در سفارش خریدار تقاضا شود، گزارش آزمایشی که توسط یک کارمند یا نماینده مجاز سازنده امضا شده است، به خریدار ارائه میشود تا مواصفات، تاریخ سال و درجه، نتایج آنالیز شیمیایی، سختی و آزمایش کشش (در صورت تعیین)، و سایر آزمایشهایی که خریدار به صورت کتبی تعیین کرده است، مشخص شود.
16. نشانگذاری محصول
16.1 شماره مواصفات (نشانگذاری نیازی به شامل تاریخ سال مواصفات ندارد)، نام یا مارک سازنده و اندازه لوله یا شماره قطعه باید روی برچسب یا تگی که به طور محکم به بستهها یا جعبههای حاوی لولهها متصل است، نوشته شود.
16.2 کد بار—علاوه بر الزامات بند 16.1، استفاده از کد بار به عنوان روش شناسایی جانبی نیز مقبول است. خریدار میتواند در سفارش یک سیستم کد بار خاص را برای استفاده تعیین کند.
ANFĀZ TĀKEMI
یک یا چند مورد از انفازهای تکمیلی زیر تنها در صورت تعیین خریدار در درخواست، قرارداد یا سفارش، اعمال میشوند. جزئیات این انفازهای تکمیلی باید بین سازنده و خریدار توافق شود.
S1. Anfāz Flare
S1.1 لولههای لحیمشده باید تحمل کنند که تا ابعاد نشاندهنده استاندارد SAE J 533 دوبار فلار شوند، بدون اینکه در قطر بزرگ فلار از دیواره جدا شوند. جدا شدن لایه بیرونی در انتهای فلار فقط در منطقه A (به تصویر S1.1 نگاه کنید) مجاز است. این جدا شدن نباید بیش از 0.12 in. (3.0 mm) طول داشته باشد و باید فقط در ضخامت بیرونی محدود شود. جدا شدن در خط اتصال در مناطق زیر مجاز نیست:
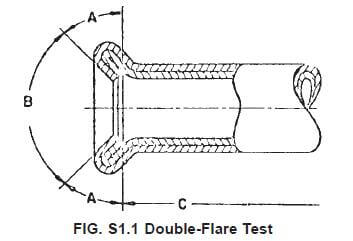
S1.1.1 منطقه B (صندلی فلار، که به عنوان سطح داخل زاویه 90° تعریف میشود); سطح مخروطی باید صاف و بدون ترک یا سایر ناهنجاریهایی باشد که بعد از مونتاژ موجب نشتی شود.
S1.1.2 منطقه C (سطح فراتر از طول ضخامت دوگانه ناشی از فلار).
S1.2 صندلی فلار میتواند دارای نشانههای سطحی تصادفی شعاعی یا فروبردگیهایی باشد که به قابلیت مهر و موم فلار ضربه نمیزنند. هیچ نوع فروبردگی تکراری ناشی از فرسودگی ابزار فلار یا چسبیدن خراش یا گرد و غبار به ابزار فلار مجاز نیست. در صورت سوال درباره ظاهر فیزیکی صندلی فلار، معیار قضاوت نهایی این است که آیا صندلی فلار در سطح گشتاور تعیین شده در آزمایش فشار مهر و موم میشود یا خیر.
S2. Poshish Khārījī
S2.1 سطح بیرونی لوله باید با پوشش آلیاژ سرب-قلمزنگی به روش غوطهوری در حالت گرم پوشیده شود. وزن و ترکیب پوشش باید بین سازنده و خریدار توافق شود.
S3. Nihāyat Anfāz
S3.1 لولههای نهایی باید انتهای صاف و بدون لبه داشته باشند.