1 Phạm vi
Các thông số kỹ thuật này bao gồm hai loại ống thép phù hợp cho các ứng dụng ô tô. Có các yêu cầu đối với kim loại cơ bản, vật liệu phủ tùy chọn và ống đã được phủ. Các yêu cầu này áp dụng cho sản phẩm xuất xưởng từ nhà máy ống và dây chuyền phủ, đôi khi là các cơ sở riêng biệt. Loại ống này được sử dụng trong sản xuất các bộ phận và cụm lắp ráp tùy chỉnh. Khuyến nghị rằng các bộ phận và cụm lắp ráp đó phải được kiểm chứng về hiệu suất chống ăn mòn, tính dẫn điện và liên tục, độ bền, ngoại quan cũng như các đặc tính quan trọng khác tùy thuộc vào từng ứng dụng cụ thể.
1.1 GM123M.
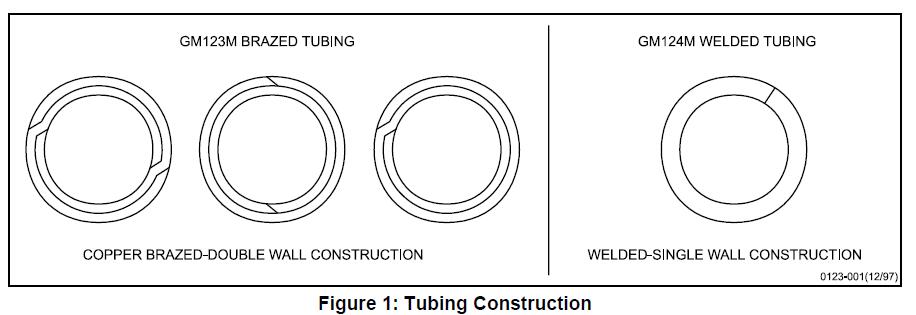
Bao gồm ống cấu tạo hai lớp, trong đó hai lớp và các mối nối được hàn đồng trong môi trường khử để tạo ra ống phù hợp cho đường ống thủy lực. Không nên sử dụng cho đường ống nhiên liệu vì lượng đồng dư có thể góp phần hình thành khí chua. Xem Hình 1.
1.2 GM124M.Bao gồm ống cấu tạo một lớp, trong đó mối nối được hàn điện trở. Được khuyến nghị sử dụng cho đường ống nhiên liệu, đường ống trợ lực lái, đường ống làm mát dầu hộp số, đường ống dầu bôi trơn, đường ống chân không, v.v. Xem Hình 1.
1.3 Mã ký hiệu ống.
Khuyến nghị sử dụng các mã tại mục 3.1 trên bản vẽ và đơn đặt hàng để chỉ định loại ống, đường kính ngoài, độ dày thành, trạng thái hoàn thiện sau chế tạo và lớp phủ bên trong (ID).
1.4 Ứng dụng điển hình.
GM123M thường được sử dụng cho đường ống phanh thủy lực, trong khi GM124M thường được sử dụng cho đường ống nhiên liệu, đường ống trợ lực lái, đường ống làm mát dầu hộp số, đường ống dầu bôi trơn, đường ống chân không, v.v.
2 Tài liệu tham khảo
Lưu ý: Chỉ các tiêu chuẩn đã được phê duyệt mới nhất là áp dụng, trừ khi có quy định khác.
2.1 Tiêu chuẩn/Thông số kỹ thuật bên ngoài.
ASTM A254
SAE J463
ASTM A875
SAE J526
ASTM B117
SAE J527
ASTM B750
SAE J533
ASTM E8
SAE J1290
SAE J403
2.2 Tiêu chuẩn/Thông số kỹ thuật của GM.
9985670
GM9505P
GM4298P
GM9508P
GM4465P
GM9509P
GM4653M
GM9540P
GM6277M
GMW3001
GM9071P
GMW3059
GM9102P
2.3 Tài liệu tham khảo bổ sung.
Thông tin về nhiên liệu GMPT có thể được lấy từ Phòng Kỹ thuật Vật liệu Động cơ GM.
• Xăng GMPT-6-006 TF2
• Dầu sinh học GMPT-5-005
• Dầu diesel #2 GMPT-5-001
• Xăng bị oxy hóa GMPT-6-019
• E85 có độ pH thấp GMPT-6-023
3 Yêu cầu
3.1 Yêu cầu chung.
Vật liệu ống cơ bản phải là thép cán nguội 1006, 1008 hoặc 1010 theo SAE J403. Vật liệu hàn nên là đồng hoặc hợp kim đồng theo quy định của SAE J463, Copper Alloy UNS C51000.
GM123M (I/II/III/IV/V)
GM124M (I/II/III/IV/V/VI)
‘I’ = Mục đầu tiên trong ngoặc đơn, là B hoặc W.
B = Hàn đồng, W = Hàn điện
‘II’ = Đường kính ngoài của ống sau hàn đồng hoặc hàn điện (mm)
‘III’ = Độ dày thành (mm)
‘IV’ = Quy trình sản xuất (*)
‘V’ = Dành cho ô tô
‘VI’ = Lớp phủ bên trong đường kính (**)
(*) Viết tắt quy trình:
A = Ủ mềm
P = Trơn
U = Chưa ủ (hàn điện)
G = Lớp phủ kim loại kẽm-nhôm-hợp kim
F = Đồng nung chảy
E = Lớp sơn bảo vệ chống ăn mòn mở rộng
N = Nylon 11 hoặc 12 đùn
C = Lớp phủ đồng – Độ dày tiêu chuẩn tối thiểu là 0,009 mm. Nếu yêu cầu độ dày khác, cần ghi số ngay sau chữ C, ví dụ: C13 biểu thị tối thiểu 0,013 mm.
(**) Viết tắt lớp phủ bên trong đường kính
Trống = Trơn
P = Trơn
Ni = Mạ Ni
Ví dụ:
GM124M (W/6.00/0.7/AGE/V/Ni) – biểu thị ống một lớp hàn điện, đường kính ngoài 6 mm, độ dày thành 0,7 mm, ống đã được ủ mềm, được bảo vệ chống ăn mòn bằng lớp phủ nền kim loại kẽm-nhôm-hợp kim kèm lớp sơn phủ bề mặt, được phê duyệt cho ứng dụng ô tô, với đường kính trong mạ Ni.
3.2 Tính chất cơ học.
Các yêu cầu sau đây chỉ áp dụng cho các loại ống thép phổ biến hơn; tức là ống hàn-ủ mềm và ống hàn đồng-sản xuất. Tính chất của các lớp ống khác, chẳng hạn như ống cơ khí hàn hoặc ống tôi cứng, sẽ được quy định theo thỏa thuận đặc biệt giữa nhà cung cấp và người mua.
3.2.1 Thử nghiệm kéo phải được thực hiện trên ống hoàn thiện theo phương pháp thử nghiệm ống quy định trong ASTM E8. Tính chất kéo phải tuân theo SAE J526 đối với ống hàn và SAE J527 đối với ống hàn đồng.
3.2.2 Ống phải có khả năng giãn nở trên mandrel côn với độ dốc 1:10 cho đến khi đường kính ngoài ở đầu giãn tăng 20% mà không bị nứt hoặc xuất hiện khuyết tật (ASTM A254, Điều 6.3). Trước khi thử giãn nở, ống phải được cắt vuông góc, bo cạnh và làm sạch ba via. Ống phải được giữ chắc chắn và thẳng đứng trong khuôn, và đầu đột phải được dẫn hướng theo trục của ống.
3.2.3 Trừ khi có quy định khác, ống phải chịu được áp lực thủy tĩnh bên trong như sau:
• Đường kính ngoài đến 10,0 mm………………..35 MPa
• Trên 10,0 đến 16,0 mm…………………15 MPa
Lưu ý: Việc gia công nguội tiếp theo (cuộn, nắn thẳng, uốn, kéo, v.v.) sẽ làm tăng độ bền và độ cứng của ống. Độ bền và độ cứng cao hơn đáng kể cho các ứng dụng cụ thể có thể đạt được bằng cách gia công nguội hoặc tôi bề mặt ống.
3.3 Kích thước.
Ống phải tuân thủ kích thước và dung sai do người mua đưa ra.
3.3.1 Ống hàn.
Đường kính danh nghĩa và độ dày thành phải phù hợp với quy định trong SAE J526. Đường kính ngoài tối đa cho lớp phủ kẽm-nhôm-hợp kim kèm lớp phủ bề mặt Nylon 11 hoặc 12, GN, có thể tham khảo tại Bảng 2.
3.3.1.1 Mép hàn mạ Ni bên trong.
Để đảm bảo sự chảy lại tốt của lớp mạ Ni tại mối hàn, điều quan trọng là mép hàn phải có biên dạng mặt cắt ngang nhẵn và kích thước mép hàn tối thiểu. Ghi nhận chiều cao mép hàn (Chiều cao mép hàn thông thường không quá 0,15 mm. Tiếp tục theo dõi chiều cao mép hàn cho đến khi xác lập được yêu cầu chiều cao tối đa).
Ví dụ điển hình về biên dạng mép hàn tốt so với không đạt yêu cầu được minh họa dưới đây tại Hình 2.

3.3.2 Ống hàn đồng.
Đường kính danh nghĩa và độ dày thành phải phù hợp với quy định trong SAE J527. Đường kính ngoài tối đa cho lớp phủ kẽm-nhôm-hợp kim kèm lớp phủ bề mặt Nylon 11 hoặc 12, GN, có thể tham khảo tại Bảng 2.
3.3.3 Đầu loe.
3.3.3.1 Đầu loe kiểu SAE phải tuân thủ kích thước và dung sai quy định trong SAE J533.
3.3.3.2 Đầu loe kiểu ISO phải tuân thủ kích thước và dung sai quy định trong SAE J1290.
3.3.3.3 ĐẦU LOE. Đối với GM123M (đầu loe ngược), đầu loe ống phải tuân thủ các Yêu cầu Bổ sung tại Phần S1 của ASTM A254.
3.4 Hoàn thiện.
Hoàn thiện bề mặt trong và ngoài ống phải phù hợp với lớp hoàn thiện quy định tại Bảng 1.
Bảng 1: Mã và yêu cầu hoàn thiện bề mặt ngoài
| Bề mặt hoàn thiện | Mã bề mặt hoàn thiện | Mô tả và yêu cầu vật liệu | ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
| Bề mặt trơn | P | Không có lớp phủ; chỉ sử dụng kim loại nền (thép 1006, 1008 hoặc 1010 theo SAE J403) | ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
| Hợp kim kẽm-nhôm | G | Lớp phủ hợp kim kẽm-nhôm nhúng nóng. Thành phần hóa học: hợp kim 5% nhôm-cân bằng kẽm theo ASTM B750 Khối lượng lớp phủ: 50 g/m2 theo ASTM A875, Mục 8. Độ dày phải đạt tối thiểu ba micromet tại bất kỳ vị trí nào trên ống theo Phụ lục A. | Hợp kim kẽm-nhôm – Bảo vệ chống ăn mòn mở rộng | GE | Hợp kim kẽm-nhôm như mô tả ở trên, sau đó được xử lý sơ bộ theo quy trình đã được phê duyệt và phủ một lớp sơn epoxy giàu nhôm cũng đã được phê duyệt. Đo độ dày: Lớp sơn epoxy giàu nhôm của bề mặt hoàn thiện GE phải có độ dày tối thiểu là ba micromet tại bất kỳ vị trí nào trên ống, được đo theo các quy trình trong Phụ lục A. Độ dày thực tế của các lớp phủ trong bề mặt hoàn thiện GE phải được giám sát theo chu vi và dọc theo chiều dài của từng dây chuyền sản xuất ống. Một kế hoạch lấy mẫu phải được nêu rõ trong kế hoạch kiểm soát. | Mạ đồng | C | Ống được mạ điện | Hợp kim kẽm-nhôm – Phủ nylon 11 hoặc 12 đùn | GN | Hợp kim kẽm-nhôm như mô tả ở trên, sau đó được phủ thêm một lớp nylon 11 hoặc 12. Ngoại quan: Lớp phủ ngoài phải có màu sắc đồng nhất và không có các khuyết tật như vệt chảy, lỗ kim, vết lõm hoặc độ nhám bất thường. Lớp phủ ngoài phải có màu đen, trừ khi bản vẽ kỹ thuật quy định khác. Độ dày màng: Lớp phủ nylon 11 hoặc 12 phải có độ dày tối thiểu là 150 μm khi được kiểm tra bằng phương pháp hiển vi theo Phụ lục A. Độ dày tối đa của lớp phủ phải được kiểm soát dựa trên đường kính ngoài tối đa (Bảng 2). Độ dày thực tế của các lớp phủ trong bề mặt hoàn thiện GN phải được giám sát theo chu vi và dọc theo chiều dài của từng dây chuyền sản xuất ống. Một kế hoạch lấy mẫu phải được nêu rõ trong kế hoạch kiểm soát. | Mạ niken | Ni | Lớp mạ niken bên trong đường kính ống. Đo độ dày: Độ dày lớp mạ niken ID của ống thành phẩm phải đạt tối thiểu ba micromet tại mọi điểm trên đường kính trong của ống, được đo theo các quy trình trong Phụ lục A. Độ dày mạ thực tế của bề mặt hoàn thiện Ni phải được giám sát theo chu vi và dọc theo chiều dài của từng dây chuyền sản xuất ống. Một kế hoạch lấy mẫu phải được nêu rõ trong kế hoạch kiểm soát. | Khác | Z | Chưa xác định | Lưu ý: Không nên sử dụng lớp phủ GN cho các ứng dụng đường ống nhiên liệu lỏng cho đến khi có sự phê duyệt đầy đủ về vật liệu cho các ứng dụng này.Bảng 2: Đường kính ngoài tối đa cho lớp phủ GNĐường kính ngoài ống đã phủ, tối đa (mm) | 4.765.28 | 66.65 | 6.356.87 | 7.948.46 | 88.52 | 9.5310.05 | 10 | 10.52 | 11.11 | 11.65 | 12.7 | 13.24 | 14.29 | 14.83 | 15.88 | 16.42 | 3.5 Khả năng chịu môi trường (GE, GN và Ni).3.5.1 Kiểm tra phun muối (GM4298P).Ống đã được phủ phải trải qua các thử nghiệm và phương pháp đánh giá ăn mòn sau đây. Tất cả các thử nghiệm ăn mòn phải được tiến hành trên các chi tiết đã gia công hoặc trên mẫu thử theo Hình 3. Các mẫu thử như mô tả trong Hình 3 phải được sắp xếp trong buồng thử sao cho phần khuỷu đã tạo hình hướng xuống nhưng không tiếp xúc với đồ gá thử, trừ khi có ghi chú khác. Các chi tiết đã gia công phải được sắp xếp trong buồng thử theo thỏa thuận giữa cơ sở thử nghiệm và cơ quan thẩm định. Tần suất thực hiện tất cả các thử nghiệm ăn mòn phải được ghi rõ trong kế hoạch kiểm soát.||||||||||||||||||||||||||||||
| Dung dịch | Thời gian (h) | Nhiệt độ (°C) | ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
| Nước cất | 504 | 23 ± 2 | ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
| Dung dịch phanh (GM4653M) | 504 | 60 ± 2 | ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
| Xăng đã bị oxy hóa (GMPT-6-019) | 504 | 23 ± 2 | ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
| TF2 (GMPT-6-006) | 504 | 23 ± 2 | Bio-Diesel (GMPT-5-005) | 504 | 23 ± 2 | Diesel #2 (GMPT-5-001) | 504 | 23 ± 2 | E85 Low pHe (GMPT-6-023) | 504 | 23 ± 2 | Dung dịch làm mát động cơ (GM6277M) | 504 | 23 ± 2 | Dung dịch rửa kính chắn gió (9985670) | 504 | 23 ± 2 |
3.5.5.2.2 Quy trình tách lớp phủ.
Sử dụng dao rọc giấy, thực hiện một vết cắt vuông góc giữa hai vết cắt song song gần đầu mẫu đã được ngâm trong dung dịch. Đặt cạnh lưỡi dao vào vết cắt vuông góc, cố gắng nhấc hoặc bóc lớp nylon cho đến khi có thể dùng kìm hoặc dụng cụ tương đương để giữ phần đó. Bóc cho đến khi đoạn đó đứt hoặc được loại bỏ khỏi toàn bộ chiều dài ống. Nếu lớp nylon không được loại bỏ hoàn toàn, lặp lại quy trình từ phía đầu hơi của mẫu.
3.5.5.2.3 Tiêu chí chấp nhận.
Không được có bất kỳ dấu hiệu phồng rộp hoặc bong tróc lớp nylon nào trước khi tiến hành quy trình tách lớp phủ. Sau khi thực hiện quy trình tách lớp phủ, mẫu được coi là đạt yêu cầu nếu lớp nylon bị đứt. Nếu không đứt, lớp nylon phải thể hiện sự phá hủy nội tại của lớp sơn lót. Sự phá hủy nội tại được định nghĩa là có bằng chứng rõ ràng rằng lớp sơn lót vẫn còn trên lớp nylon và bề mặt ống.
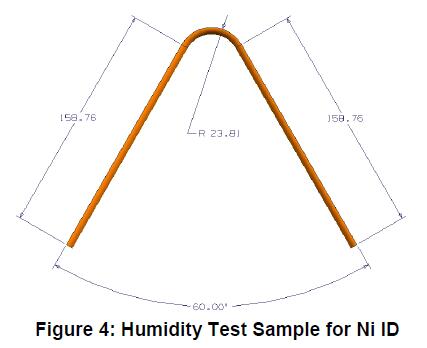
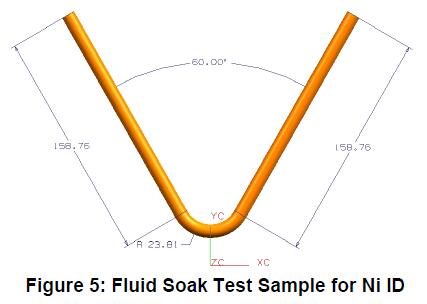
3.5.5.3 Lớp mạ niken bên trong ống. Ống mạ niken bên trong phải được thử nghiệm với các dung dịch liệt kê dưới đây, sử dụng mẫu thẳng dài 100 mm và các mẫu thử như hình 5. Ba mẫu thử cho mỗi cấu hình sẽ được thử nghiệm trong 504 h ở 60°C (90°C đối với Bio-Diesel và Diesel #2) khi được đổ đầy ½ dung tích bằng các dung dịch sau: Bio-Diesel (GMPT-5-005), Diesel #2 (GMPT-5-001), Xăng đã bị oxy hóa (GMPT-6-019), Xăng 2 pha ăn mòn (GMPT-6-020*) và E85 Low pHe (GMPT-6-023). Sau 504 h ngâm, các mẫu sẽ được cắt dọc và kiểm tra – không được phép có bất kỳ vết ăn mòn hoặc rỗ nào bên ngoài vùng mối hàn (vùng ảnh hưởng nhiệt). Bất kỳ vết ăn mòn nào trong vùng mối hàn (vùng ảnh hưởng nhiệt) đều cần sự phê duyệt của Bộ phận Kỹ thuật Vật liệu GM.
Lưu ý: Thông tin về các loại nhiên liệu GMPT có thể được lấy bằng cách liên hệ với Bộ phận Kỹ thuật Vật liệu của GM Powertrain. Nhiên liệu phải được mua từ các nhà cung cấp được GM phê duyệt. Sử dụng phiên bản mới nhất của từng loại nhiên liệu theo hướng dẫn của kỹ sư GM Powertrain.
3.5.6 Thử nghiệm ăn mòn tuần hoàn (GM9505P, Chu kỳ J hoặc GM9540P).
3.5.6.1 Ống được bảo vệ chống ăn mòn kéo dài (GE) phải trải qua bài kiểm tra hiệu suất gồm các mẫu ống được uốn đúng kỹ thuật (xem Hình 3) chịu 10 chu kỳ (20 tuần) theo GM9505P Chu kỳ J hoặc GM9540P, thời gian thử D. Sau khi thử tuần hoàn, ống phải vượt qua bài kiểm tra áp suất 14 MPa đối với ống có đường kính ngoài đến 10,0 mm hoặc 7 MPa đối với ống có đường kính ngoài trên 10 mm. Để bài kiểm tra này hợp lệ, không được có hiện tượng ăn mòn từ bên trong gây ra thất bại trong bài kiểm tra áp suất. Do đó, khuyến nghị nên gắn các phụ kiện ống vào một khối nhôm đặc để giữ hệ thống kín trong suốt quá trình thử nghiệm.
Ngoài ra, việc niêm phong các phụ kiện bằng sáp cũng được chấp nhận để đảm bảo các bộ phận này hoạt động tốt trong bài kiểm tra áp suất.
Tần suất tối thiểu để thực hiện bài kiểm tra này sẽ do nhà cung cấp và người liên hệ của GM thống nhất và được ghi lại trong hồ sơ PPAP hàng quý.
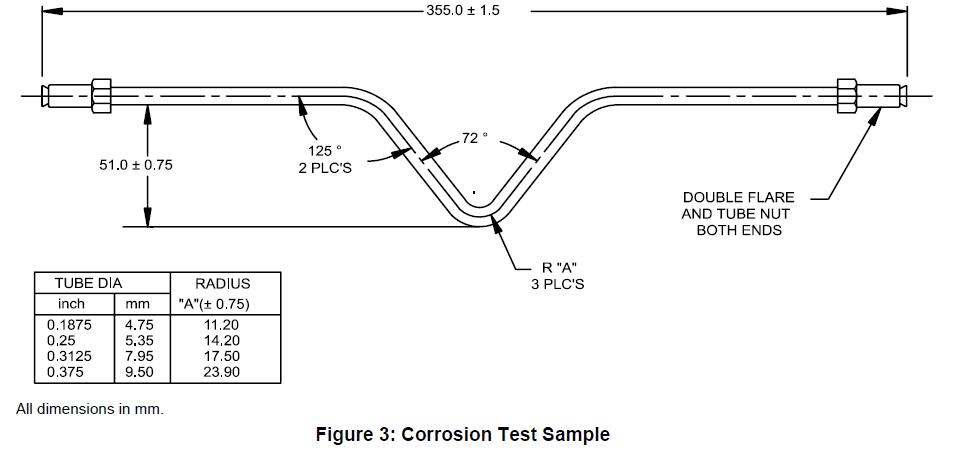
3.5.6.2 Hợp kim kẽm-nhôm – Nylon 11 hoặc 12 ép đùn (GN).
Rạch bằng dao cộng với thử nghiệm ăn mòn tuần hoàn GM9505P, Chu kỳ J, 10 chu kỳ (20 tuần). Sử dụng ống thẳng với các phụ kiện tiêu chuẩn, vạch hai đường song song, dài 4 cm và cách nhau 2,4 ± 0,1 mm, gần tâm ống. Trong vòng 24 giờ kể từ khi vạch, tiến hành thử nghiệm ăn mòn tuần hoàn theo GM9505P, Chu kỳ J, 10 chu kỳ (20 tuần). Sau khi thử tuần hoàn, ống phải vượt qua bài kiểm tra áp suất 14 MPa đối với ống có đường kính ngoài đến 10,0 mm hoặc 7 MPa đối với ống có đường kính ngoài trên 10 mm. Để bài kiểm tra này hợp lệ, không được có hiện tượng ăn mòn từ bên trong gây ra thất bại trong bài kiểm tra áp suất. Do đó, khuyến nghị nên gắn các phụ kiện ống vào một khối nhôm đặc để giữ hệ thống kín trong suốt quá trình thử nghiệm.
Ngoài ra, việc niêm phong các phụ kiện bằng sáp cũng được chấp nhận để đảm bảo các bộ phận này hoạt động tốt trong bài kiểm tra áp suất.
Kết quả phải được báo cáo kèm theo hồ sơ đệ trình để xin phê duyệt kỹ thuật.
3.6 Hình dạng, kích thước và chất lượng.
Ống thép ô tô phải có hình tròn thương mại, bề mặt nhẵn và không bị gỉ sét cũng như các khuyết tật làm giảm khả năng gia công hoặc tính hữu dụng. Vết hàn nổi trên đường kính ngoài của ống có thể được chấp nhận theo thỏa thuận với từng khách hàng. Tuy nhiên, vết hàn này không được vượt quá dung sai đường kính ngoài và không được gây cản trở cho quá trình tạo loe hoặc cho việc lắp ghép các khớp nối kín. Vết hàn bên trong được phép nhưng phải tuân thủ các nguyên tắc hàn hoặc thiếc tốt nhất. Khi có yêu cầu về chiều dài cụ thể, ống phải tương đối thẳng và các đầu ống phải không có ba via.
3.6.1 Ống dùng làm đường ống phanh thủy lực phải có độ sạch bên trong phù hợp với mức tối đa 0,20 g trên mỗi mét vuông diện tích bề mặt bên trong, theo ASTM A254, Phần 8 Độ sạch bề mặt bên trong.
3.6.2 Tất cả các lớp phủ phải chịu được điều kiện gia công, xử lý và bảo quản thông thường mà ống gặp phải mà không có dấu hiệu bong tróc, nứt hoặc mất độ bám dính với kim loại nền. Việc đánh bóng dọc hoặc quanh thân ống do quá trình gia công và xử lý gây ra là chấp nhận được.
3.7 Yêu cầu đặc biệt.
Yêu cầu đặc biệt liên quan đến kích thước, bề mặt, tính chất vật lý hoặc ứng dụng sẽ được thỏa thuận giữa nhà cung cấp và khách hàng.
3.8 Đóng gói và ghi nhãn.
Vật liệu phải được vận chuyển theo yêu cầu của khách hàng. Các thùng chứa phải được ghi rõ tên và địa chỉ nhà cung cấp, số và tên quy cách vật liệu, số đơn đặt hàng, trọng lượng tịnh và bất kỳ thông tin nào khác do khách hàng yêu cầu.
4 Quy trình sản xuất
Không áp dụng.
5 Quy tắc và quy định
5.1 Tất cả vật liệu cung cấp theo quy cách này phải tuân thủ các yêu cầu của GMW3001, Quy tắc và Quy định cho Quy cách Vật liệu.
5.2 Tất cả vật liệu cung cấp theo quy cách này phải tuân thủ các yêu cầu của GMW3059, Chất hạn chế và Chất phải báo cáo cho Linh kiện.
6 Nguồn được phê duyệt
Các nguồn được phê duyệt phải có đủ điều kiện kỹ thuật theo quy định của tiêu chuẩn này. Chỉ những nguồn được liệt kê trong Hồ sơ Vật liệu GM (tức là MATSPC) dưới số hiệu tiêu chuẩn này mới được bộ phận kỹ thuật thẩm định và xác nhận đáp ứng các yêu cầu của tiêu chuẩn này.
Phụ lục A – Quy trình đo độ dày lớp phủ hai lớp trên ống thép ô tô
A1 Phạm vi
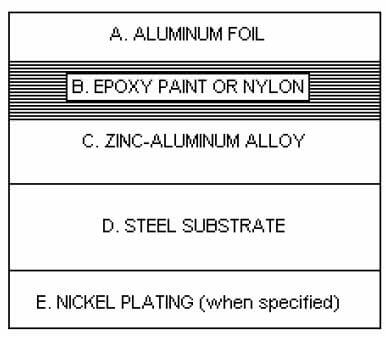
Quy trình này được sử dụng để xác định mức độ tuân thủ độ dày lớp phủ tối thiểu đã quy định và thiết lập mối tương quan với thiết bị dùng để giám sát độ dày lớp phủ trong quá trình sản xuất. Hệ thống lớp phủ bao gồm một ống thép carbon thấp với bề mặt trong (ID) có thể để trần hoặc mạ niken, và bề mặt ngoài (OD) được phủ hợp kim kẽm-nhôm, sau đó phủ thêm một lớp sơn epoxy giàu nhôm hoặc lớp phủ Nylon 11 hoặc 12 dạng đùn. Các kiểu hoàn thiện có thể được tìm thấy trong GM123M/GM124M, thuộc Bảng 1 với ký hiệu (GE), (GN) hoặc (Ni). Quy trình này được sử dụng để xác định mức độ tuân thủ độ dày lớp phủ tối thiểu đã quy định và thiết lập mối tương quan với thiết bị dùng để giám sát độ dày lớp phủ trong quá trình sản xuất. Hệ thống lớp phủ bao gồm một ống thép carbon thấp với bề mặt trong (ID) có thể để trần hoặc mạ niken, và bề mặt ngoài (OD) được phủ hợp kim kẽm-nhôm, sau đó phủ thêm một lớp sơn epoxy giàu nhôm hoặc lớp phủ Nylon 11 hoặc 12 dạng đùn. Các kiểu hoàn thiện có thể được tìm thấy trong GM123M/GM124M, thuộc Bảng 1 với ký hiệu (GE), (GN) hoặc (Ni).
A2 Tiêu chuẩn tham chiếu
GM123M
GM124M
A3 Thiết bị sử dụng
A3.1 Kính hiển vi kim tương học.
A3.2 Thiết bị đánh bóng kim tương học.
A4 Chuẩn bị mẫu
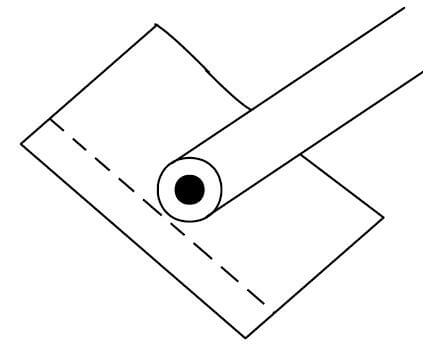
Ống cần được cắt ngang tại một số vị trí để kiểm tra độ dày lớp phủ tối thiểu. Các đoạn cắt phải được làm sạch gờ sắc, rửa sạch và sấy khô. Mỗi đoạn cắt được bọc riêng bằng giấy bạc, sau đó dùng ngón tay miết giấy bạc ôm sát vào chi tiết (xem Hình A1) trước khi gắn lên giá đỡ. Chỉ cần một lớp giấy bạc duy nhất, đảm bảo bao kín toàn bộ ống và tránh làm thủng giấy bạc. Phần gấp và chồng thừa nên nằm phía trên mặt phẳng đánh bóng. Cần cẩn thận khi gắn mẫu, đảm bảo mỗi đoạn cắt vuông góc với mặt phẳng đánh bóng. Mẫu nên được gắn bằng phương pháp ép nén với bột nhựa nhiệt rắn như diallylphthalate. Ép nén cũng giúp giấy bạc ôm sát theo hình dạng lớp phủ, giữ mép mẫu tốt và tạo ra ranh giới rõ ràng. Giá đỡ chứa mẫu cần được làm nguội từ từ đến nhiệt độ môi trường để tránh hiện tượng tách mép.
A5 Quy trình
A5.1 Chuẩn bị mẫu kim tương học.
A5.1.1 Đoạn cắt đã gắn được mài qua các loại giấy nhám có độ hạt tăng dần, bắt đầu từ grit 180, rồi đến 320 và cuối cùng là 600, sử dụng nước làm chất bôi trơn. Trong quá trình mài, áp lực nhẹ đến vừa phải để hạn chế làm lem lớp phủ.
A5.1.2 Rửa sạch giá đỡ giữa mỗi bước mài để loại bỏ các hạt mài thô còn sót lại từ bước trước, đồng thời ngăn ngừa nhiễm bẩn cho các bánh mài và bánh đánh bóng tiếp theo.
A5.1.3 Xoay mẫu 90 độ giữa mỗi bước mài nhằm giảm thiểu tình trạng kéo rách các lớp phủ mềm hơn và tránh làm lem phần tiếp xúc giữa sơn epoxy/Nylon với lớp kẽm-nhôm, cũng như giữa lớp kẽm-nhôm với thép.
A5.1.4 Sau khi mài xong, rửa kỹ, tráng bằng cồn và sấy khô trước khi tiến hành đánh bóng.
A5.1.5 Đánh bóng lần cuối bằng bánh vải và hợp chất đánh bóng kim cương. Thứ tự khuyến nghị là 6 micron, rồi đến 3, 1 và 0,25 micron. Có thể dùng dung dịch nhôm oxit 0,05 micron ở bước cuối nếu muốn bề mặt không có vết xước. Tuy nhiên, nhôm oxit có tính kiềm và có thể gây ố màu lớp kẽm, khiến việc đo độ dày lớp phủ trở nên khó khăn. Vì vậy, khuyến nghị bỏ bước này cho đến khi hoàn tất các phép đo độ dày.
A5.1.6 Áp dụng áp lực vừa đủ để loại bỏ các vết xước do bước trước để lại. Xoay mẫu 90 độ giữa mỗi bánh đánh bóng để đảm bảo cấu trúc lớp phủ không bị ảnh hưởng.
A5.1.7 Rửa mẫu giữa mỗi cấp độ micron để loại bỏ tạp chất từ bước trước, tương tự như quy trình mài. Sau khi đánh bóng xong, rửa giá đỡ bằng xà phòng nhẹ, tráng sạch và sấy khô hoàn toàn bằng methanol.
A5.2 Khảo sát kim tương học và đo độ dày.
A5.2.1 Mẫu đã chuẩn bị được quan sát trên kính hiển vi kim tương học để đảm bảo giá đỡ tương đối sạch vết xước và các lớp phủ bám chặt vào ống. Ranh giới giữa các lớp phủ phải có độ tương phản rõ nét, không có hiện tượng lem hay kéo rách các thành phần vi cấu trúc.
A5.2.2 Chọn độ phóng đại phù hợp để phân biệt rõ hai lớp phủ xung quanh chu vi tiết diện ngang của ống, và lớp niken bên trong nếu có. Thông thường, các phép đo được thực hiện ở độ phóng đại 500 hoặc 1000X.
A5.2.3 Lắp lưới đo thích hợp vào đường truyền ánh sáng để đo độ dày từng lớp. Hiệu chỉnh lưới đo bằng thước micromet hoặc slide chuẩn trước khi tiến hành bất kỳ phép đo nào.
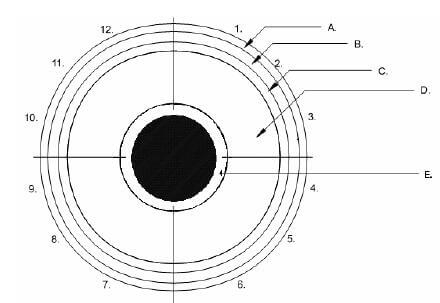
A5.2.4 Chia chu vi ống thành bốn phần tư. Đánh dấu điểm giao nhau của hai đầu giấy bạc ở vị trí 12 giờ. Từ đó, theo chiều kim đồng hồ, đánh dấu các vị trí tiếp theo ở 3, 6 và 9 giờ so với vị trí 12 giờ. Tại mỗi phần tư, tiến hành ba lần đo ngẫu nhiên, trong đó bao gồm giá trị độ dày nhỏ nhất (xem Hình A2 và A3). Ghi lại cả ba kết quả đo tại mỗi phần tư, tổng cộng 12 kết quả, cho cả lớp kẽm-nhôm và lớp sơn epoxy hoặc Nylon, cũng như lớp mạ niken nếu có.
A5.2.5 Ghi lại tất cả các giá trị độ dày và so sánh với các mục tương ứng trong GM123M/GM124M. Độ dày tối thiểu yêu cầu như sau:
| Ký hiệu | GE/P | GN | GE/Ni |
| Hợp kim kẽm-nhôm (min μm) | 3.0 | 3.0 | 3.0 |
| Sơn epoxy giàu nhôm (min μm) | 3.0 | – | 3.0 |
| Nylon 11 hoặc 12 (min μm) | – | 150 | – |
| Niken | – | – | 3.0 |