1 範囲
これらの仕様は、自動車用途に適した2種類の鋼管を対象としています。母材、オプションのコーティング材料、およびコーティング済み鋼管に関する要求事項が含まれています。これらの要求事項は、製造工場および場合によっては別々の施設で行われるコーティング工程に出荷される製品に適用されます。本鋼管は、カスタマイズされた部品やアセンブリの製造に使用されます。これらの部品およびアセンブリについては、腐食性能、導電性および連続性、強度、外観、ならびに特定の用途に固有のその他の重要な特性について検証を行うことが推奨されます。
1.1 GM123M.
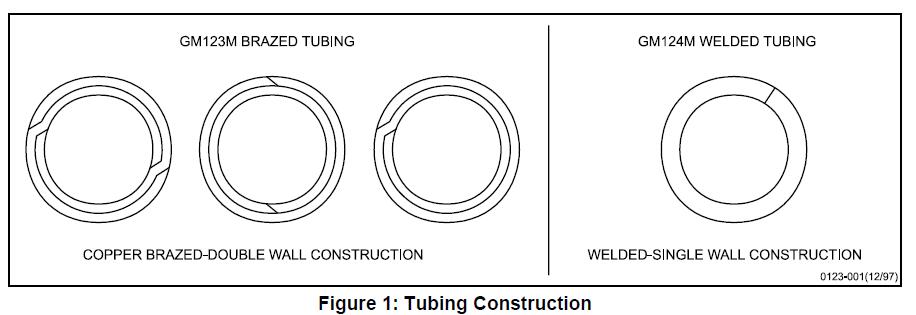
還元雰囲気下で二重壁構造の鋼管の両壁および接合部を銅ろう付けし、油圧ラインに適した鋼管を製造する仕様です。残留銅が酸性ガスの生成を助長する可能性があるため、燃料ラインには使用しないでください。図1を参照してください。
1.2 GM124M.単一壁構造の鋼管で、接合部は電気抵抗溶接されています。燃料ライン、パワーステアリングライン、トランスミッションオイルクーラーライン、潤滑油ライン、真空ラインなどに推奨されます。図1を参照してください。
1.3 鋼管指定コード.
図面および発注書において、鋼管の種類、外径、肉厚、製造状態の仕上げ、および内径(ID)コーティングを指定するために、3.1項のコードを使用することが推奨されます。
1.4 代表的な用途.
GM123Mは通常、油圧ブレーキラインに使用され、GM124Mは通常、燃料ライン、パワーステアリングライン、トランスミッションオイルクーラーライン、潤滑油ライン、真空ラインなどに使用されます。
2 参照規格
注:特に指定がない限り、最新の承認済み規格のみが適用されます。
2.1 外部規格・仕様.
ASTM A254
SAE J463
ASTM A875
SAE J526
ASTM B117
SAE J527
ASTM B750
SAE J533
ASTM E8
SAE J1290
SAE J403
2.2 GM規格・仕様.
9985670
GM9505P
GM4298P
GM9508P
GM4465P
GM9509P
GM4653M
GM9540P
GM6277M
GMW3001
GM9071P
GMW3059
GM9102P
2.3 その他の参考資料.
GMPT燃料に関する情報は、GMパワートレイン材料エンジニアリングまでお問い合わせください。
• GMPT-6-006 TF2 ガソリン
• GMPT-5-005 バイオディーゼル
• GMPT-5-001 #2 ディーゼル
• GMPT-6-019 氧化ガソリン
• GMPT-6-023 E85 低pH値
3 要求事項
3.1 一般要求事項.
基本的な鋼管材料は、SAE J403に従い冷間圧延された1006、1008、または1010鋼とします。ろう付け材料は、SAE J463で規定されているように銅または銅合金とします。Copper Alloy UNS C51000。
GM123M(I/II/III/IV/V)
GM124M(I/II/III/IV/V/VI)
‘I’ = 括弧内の最初の項目で、BまたはWを示します。
B = ろう付け、W = 溶接
‘II’ = ろう付けまたは溶接後の鋼管の外径(mm)
‘III’ = 肉厚(mm)
‘IV’ = 製造プロセス(*)
‘V’ = 自動車用
‘VI’ = 内径コーティング(**)
(*) プロセス略語:
A = 焼鈍
P = 平滑
U = 焼鈍なし(溶接後)
G = 亜鉛-アルミニウム合金金属コーティング
F = 銅融合
E = 延長腐食保護塗装コーティング
N = 押出ナイロン11または12
C = 銅メッキ – 標準の銅メッキ厚さは最小0.009 mmです。標準以外の厚さが必要な場合は、文字Cの直後に数字を記載してください。例:C13は最小0.013 mmを示します。
(**) 内径略語
空白 = 平滑
P = 平滑
Ni = Niメッキ
例:
GM124M(W/6.00/0.7/AGE/V/Ni)– 溶接単一壁鋼管、外径6 mm、肉厚0.7 mm、焼鈍鋼管、亜鉛-アルミニウム合金金属ベースコーティングおよび上塗り塗装による腐食保護、自動車用途認可、内径ニッケルメッキを示します。
3.2 機械的性質.
以下の要求事項は、より一般的な鋼管の種類、すなわち溶接-焼鈍およびろう付け-製造時のみに適用されます。溶接機械管や加工硬化管などの他のクラスの鋼管の特性は、供給者と購入者の特別な合意に基づいて指定されます。
3.2.1 引張試験は、ASTM E8に定められた試験方法に従い、完成した鋼管に対して行います。引張特性は、溶接鋼管についてはSAE J526、ろう付け鋼管についてはSAE J527に従います。
3.2.2 鋼管は、先端がテーパー状で傾斜が10分の1のマンドレル上で、膨張端の外径が20%増加するまでひび割れや欠陥を生じさせずに膨張可能でなければなりません(ASTM A254、第6.3項)。膨張試験の前に、鋼管は直角に切断し、エッジを丸め、バリを取り除く必要があります。また、金型内でしっかりと垂直に保持し、パンチは鋼管の軸線上でガイドする必要があります。
3.2.3 特に指定がない限り、鋼管は次の内部静水圧に耐えることができなければなりません:
• 外径10.0 mm以下………………..35 MPa
• 外径10.0~16.0 mm…….15 MPa
注:その後の冷間加工(巻き取り、矯正、曲げ、引き抜きなど)により、鋼管の強度と硬度は向上します。特定の用途向けには、冷間加工または表面硬化処理により、さらに高い強度と硬度を得ることができます。
3.3 寸法.
鋼管は、購入者が提示した寸法および公差に適合しなければなりません。
3.3.1 溶接鋼管.
公称直径および肉厚は、SAE J526に記載されているものに適合しなければなりません。亜鉛-アルミニウム合金+ナイロン11または12の上塗りGNの最大外径は、表2をご参照ください。
3.3.1.1 ニッケルコーティング内径の溶接ビード.
溶接部におけるニッケルの良好な再流を確保するためには、溶接ビードの断面形状が滑らかで、最小限のビード寸法であることが重要です。ビード高さ寸法を報告してください(典型的なビード高さは0.15 mm以下です。最大ビード高さの要件が設定されるまで、ビード高さを継続的にモニタリングしてください)。
良好なビード形状と望ましくないビード形状の典型例を図2に示します。

3.3.2 ろう付け鋼管.
公称直径および肉厚は、SAE J527に記載されているものに適合しなければなりません。亜鉛-アルミニウム合金+ナイロン11または12の上塗りGNの最大外径は、表2をご参照ください。
3.3.3 フレアエンド.
3.3.3.1 SAEタイプのフレアは、SAE J533に示された寸法および公差に適合しなければなりません。
3.3.3.2 ISOタイプのフレアは、SAE J1290に示された寸法および公差に適合しなければなりません。
3.3.3.3 FLARED ENDS。GM123M(逆フレア)の場合、パイプのフレアエンドは、ASTM A254の補足要件S1に適合しなければなりません。
3.4 仕上げ.
鋼管の内外の仕上げは、表1に示す指定仕上げに適合しなければなりません。
表1:外部仕上げコードおよび要求事項
| 仕上げ | 仕上げコード | 説明および材料要件 |
| 無処理 | P | コーティングなし;母材のみ(SAE J403に準拠した1006、1008または1010鋼) |
| 亜鉛-アルミニウム合金 | G | 溶融亜鉛-アルミニウム合金めっき。化学組成:ASTM B750に準拠した5%アルミニウム-残りは亜鉛の合金 めっき膜厚: ASTM A875、セクション8に従い50 g/m²。管の任意の箇所で最小3ミクロンの厚さが必要。 |
| 亜鉛-アルミニウム合金 – 耐食性強化 | GE | 上記の亜鉛-アルミニウム合金めっき後、承認済みの前処理工程と承認済みのアルミニウム含有エポキシ樹脂塗装を施す。 膜厚測定: GE仕上げのアルミニウム含有エポキシ塗装は、付録Aの手順に従い、管の任意の箇所で最小3ミクロンの厚さが必要。GE仕上げにおける各管ラインのコーティング厚さは周方向および長方向でモニタリングされ、サンプリング計画は管理計画に記載される。 |
| 銅めっき | C | 電気めっき加工されたチューブ |
| 亜鉛-アルミニウム合金 – 押出ナイロン11または12 | GN | 上記の亜鉛-アルミニウム合金めっき後、ナイロン11または12のトップコートを施す。 外観: トップコートは色調が均一で、フローライン、ピンホール、クレーター、異常な粗さなどの欠陥がないこと。エンジニアリング図面で別途指定がない限り、トップコートの色は黒とする。 膜厚: ナイロン11または12のトップコートは、付録Aの顕微鏡検査により最小150 μmの厚さが必要。最大厚さは表2の最大外径で制限される。GN仕上げにおける各管ラインのコーティング厚さは周方向および長方向でモニタリングされ、サンプリング計画は管理計画に記載される。 |
| ニッケルめっき | Ni | 内径に電気めっきによるニッケルコーティング。 膜厚測定: 完成品の内径ニッケルめっき厚さは、付録Aの手順に従い、内径の任意の箇所で最小3ミクロン必要。Ni仕上げにおける各管ラインの実際のめっき厚さは周方向および長方向でモニタリングされ、サンプリング計画は管理計画に記載される。 |
| その他 | Z | 未定 |
注:液体燃料用ラインには、液体燃料用途向けの完全な材料承認が得られるまで、GNトップコートを使用しないでください。
表2:GNコーティングの最大外径
| チューブサイズ、公称(mm) | コーティング済みチューブ外径、最大(mm) |
| 4.76 | 5.28 |
| 6 | 6.65 |
| 6.35 | 6.87 |
| 7.94 | 8.46 |
| 8 | 8.52 |
| 9.53 | 10.05 |
| 10 | 10.52 |
| 11.11 | 11.65 |
| 12.7 | 13.24 |
| 14.29 | 14.83 |
| 15.88 | 16.42 |
3.5 環境耐性(GE、GNおよびNi)。
3.5.1 塩水噴霧試験(GM4298P)。
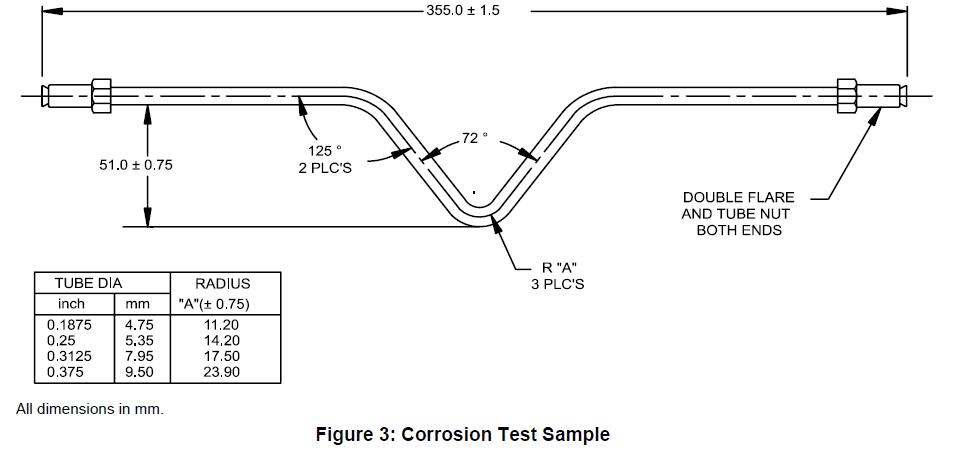
コーティング済みチューブは以下の腐食試験および評価方法に従って試験を行うものとする。すべての腐食試験は、組立部品または図3の試験サンプルに対して実施する。図3に示す試験サンプルは、形成されたエルボ部が下向きになるように試験チャンバーに配置するが、固定具に接触しないこと。ただし、別途指示がある場合は除く。組立部品は、試験機関と審査機関との合意に基づき試験チャンバーに配置する。すべての腐食試験の実施頻度は管理計画に記載すること。
3.5.1.1 亜鉛-アルミニウム合金 – 耐食性強化(GE)。
GE耐食性強化チューブは、GM4298Pに従い1000時間の塩水噴霧試験に耐え、長方向に設けたスクラッチからのクリープバックが1.5 mm以下であり、GM4298P暴露および空気吹き付け後の他の接着不良がないこと。
3.5.1.2 亜鉛-アルミニウム合金 – 押出ナイロン11または12(GN)低温チップ耐性+塩水噴霧(GM9508P、GM4298P)。
形成済みチューブサンプル(図3参照)をチップ耐性試験GM9508P、メソッドBで各5回実施する。チューブはグレイバロメータに、曲げ部がパネルと平行になるように配置する。グレイバロメータ暴露後24時間以内に、試験片をASTM B117またはGM4298Pに従い塩水噴霧試験に投入する。
チューブは、2000時間の試験後に、グレイブ衝撃を受けた領域から1 mmを超えて広がる基材の腐食がなく、グレイブ衝撃を受けない部分には2000時間経過後も錆が発生していないこと。
3.5.2 湿度試験(GM4465P、GM9071P)。
耐食性強化チューブ(GE)は、GM4465Pに従い96時間の湿度試験に耐えること。湿度試験直後にチューブを乾拭きし、GM9071Pに従いテープ接着性試験を行うが、チューブには長方向に線状のスクラッチを施すこと。接着率は少なくとも99%であること。
3.5.3 ニッケルめっき(Ni)湿度試験(GM4465P、GM9071P)。
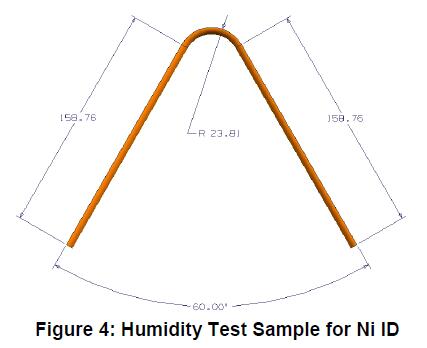
ニッケルめっき内径コーティングは、以下の湿度試験に100 mmの直線サンプルおよび図4に示す試験サンプルを用いて暴露する。各構成の試験サンプルを3本ずつ長方向に切断し、チューブの内面を露出させる。切断面は十分に保護して錆の流出を防ぐ。試験片は内面を上向きにして試験チャンバーに配置し、水分の流れ落ちを促すため直線サンプルは垂直から約30°傾けて配置する。ニッケルコーティングは、GM4465Pに従い168時間の湿度暴露に耐え、溶接部(熱影響部)以外に赤錆が発生していないこと。溶接部(熱影響部)内の腐食については、GM材料工学部門の承認が必要。
3.5.4 溶剤擦り試験(GM9509P)。
耐食性強化チューブ(GE)は、GM9509Pに従いMEK溶剤で擦り試験を行い、50回の往復擦り試験後に等級1以上を示すこと。この試験は各生産バッチのチューブに対して実施し、管理計画に記録すること。生産バッチの定義は品質システム文書に記載されている。
3.5.5 流体耐性。
3.5.5.1 耐食性強化チューブ(GE)は、ブレーキ液(GM4653M)、TF2ガソリン(GMPT-6-006)、バイオディーゼル(GMPT-5-005)、#2ディーゼル(GMPT-5-001)、酸化ガソリン(GMPT-6-019)、およびE85低pH(GMPT-6-023)に24時間浸漬しても、軟化や膜の欠陥が見られないこと。この試験は、ブレーキ液については少なくとも週1回、生産部品または図3のサンプルに対して実施し、管理計画に記録すること。
3.5.5.2 亜鉛-アルミニウム合金 – 押出ナイロン11または12(GN)。
3.5.5.2.1 サンプル準備。
サンプルは長さ80 mm以上とする。#99Eブレードまたは同等のスタンレー製ユーティリティナイフを用い、チューブに対して長手方向に2.4 ± 0.1 mm間隔で2本の平行な切り込みを入れる。切り込みはナイロン層とプライマーを貫通し、チューブ全長にわたり基材まで達していること。流体ごとに6本のサンプルを密閉可能な容器に入れ、表3に記載された必要な流体を注ぎ、各サンプルのおよそ半分が浸かるようにする。容器を密封し、表3に記載された適切な時間と温度でサンプルを浸漬する。浸漬時間が終了したらサンプルを流体から取り出し、ペーパータオルで乾燥させる。
表3:流体耐性
| Fluid | Time (h) | Temp (°C) |
| 蒸留水 | 504 | 23 ± 2 |
| ブレーキ液 (GM4653M) | 504 | 60 ± 2 |
| 酸化ガソリン (GMPT-6-019) | 504 | 23 ± 2 |
| TF2 (GMPT-6-006) | 504 | 23 ± 2 |
| バイオディーゼル (GMPT-5-005) | 504 | 23 ± 2 |
| #2 ディーゼル (GMPT-5-001) | 504 | 23 ± 2 |
| E85 Low pHe (GMPT-6-023) | 504 | 23 ± 2 |
| エンジン冷却液 (GM6277M) | 504 | 23 ± 2 |
| フロントガラス洗浄液 (9985670) | 504 | 23 ± 2 |
3.5.5.2.2 コーティング剥離手順。
カッターナイフを使用し、液体に浸した試験片の端近くにある二つの平行な切り込みの間に垂直な切り込みを入れます。刃先を垂直な切り込みに当て、ナイロンの帯状部分を持ち上げるか剥がすようにして、ペンチまたは同等の工具でつかめる部分まで進めます。剥がす作業は、その部分が破れるか、チューブ全体から完全に取り外されるまで続けます。もし帯状部分が完全に除去されなかった場合は、試験片の気相側の端から同様の手順を繰り返します。
3.5.5.2.3 受入基準。
コーティング剥離手順を行う前に、ナイロンに水疱や剥離の兆候があってはなりません。コーティング剥離手順後、ナイロンの帯状部分が破れれば合格とみなされます。破れない場合は、プライマーの凝集破壊が認められなければなりません。凝集破壊とは、ナイロンの帯状部分およびチューブ基材にプライマーが残っていることが目視で確認できることを指します。
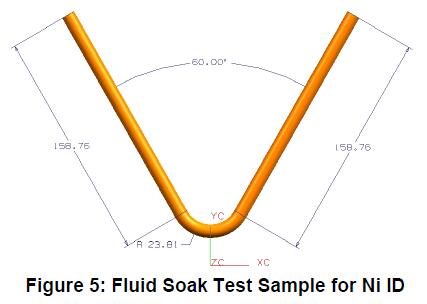
3.5.5.3 電着ニッケル内面コーティング。ニッケルめっきされた内面チューブは、以下の液体に対して、直線状の100 mm試験片および図5に示す試験片を用いて試験を行います。各構成の試験片を3本ずつ用意し、バイオディーゼル (GMPT-5-005)、#2 ディーゼル (GMPT-5-001)、酸化ガソリン (GMPT-6-019)、腐食性2相ガソリン (GMPT-6-020*)、E85 Low pHe (GMPT-6-023) を半分充填した状態で、60°C(バイオディーゼルおよび#2 ディーゼルは90°C)にて504時間暴露します。504時間の浸漬後、試験片を縦方向に切断し検査を行い、溶接部(熱影響部)以外での腐食や点食は一切許されません。溶接部(熱影響部)内の腐食が認められた場合は、GM材料工学部門の承認が必要です。
注:GMPT燃料に関する情報は、GMパワートレイン材料工学部門にお問い合わせください。燃料はGM承認サプライヤーから購入する必要があります。各燃料については、GMパワートレイン担当技術者より最新のサフィックスレベルをご確認ください。
3.5.6 循環腐食試験 (GM9505P、サイクルJ または GM9540P)。
3.5.6.1 耐腐食性能強化チューブ (GE) は、適切に成形されたチューブ試験片(図3参照)を用い、GM9505P サイクルJ または GM9540P の試験(試験期間D)を10サイクル(20週間)行います。サイクル終了後、外径10.0 mmまでのチューブは14 MPa、外径10 mm超のチューブは7 MPa の耐圧試験に合格しなければなりません。この試験が有効であるためには、内部からの腐食によって耐圧試験に失敗することがあってはなりません。そのため、システムを密閉状態に保つため、チューブ継手をアルミ製の固体ブロックに固定することが推奨されます。
さらに、耐圧試験時にこれらの部品が機能するよう、継手をワックスで密封することも許容されます。
この試験の実施頻度の最低ラインは、サプライヤーとGMサプライヤー担当者との間で合意し、四半期ごとのPPAP提出書類に記載する必要があります。
3.5.6.2 亜鉛-アルミニウム合金 – 押出成形ナイロン11または12 (GN)。
ナイフカットおよび循環腐食GM9505P、サイクルJ、10サイクル(20週間)。標準継手付きの直線チューブを使用し、中央付近に長さ4 cm、間隔2.4 ± 0.1 mmの平行線を引きます。線引き後24時間以内に、GM9505P サイクルJ で10サイクル(20週間)の循環腐食試験を行います。サイクル終了後、外径10.0 mmまでのチューブは14 MPa、外径10 mm超のチューブは7 MPa の耐圧試験に合格しなければなりません。この試験が有効であるためには、内部からの腐食によって耐圧試験に失敗することがあってはなりません。そのため、システムを密閉状態に保つため、チューブ継手をアルミ製の固体ブロックに固定することが推奨されます。
さらに、耐圧試験時にこれらの部品が機能するよう、継手をワックスで密封することも許容されます。
結果は、技術承認のための提出書類に記載してください。
3.6 形状、寸法、品質。
自動車用鋼管は、商業的に円形で、滑らかであり、錆や加工・使用上の支障となる欠陥がないものでなければなりません。個々の購入者との合意により、外径上の溶接ビードは許容される場合があります。ただし、外径公差を超えてはならず、フレア成形作業や漏れのない継手の組み立てに支障をきたしてはなりません。内面のビードは許容されますが、良好な溶接またはろう付けの実務基準に従って最小限に留める必要があります。特定の長さが指定されている場合は、おおむね真っ直ぐで、端部にバリがないことが求められます。
3.6.1 油圧ブレーキラインとして使用されるチューブは、ASTM A254 第8節「内面清浄度」に基づき、内表面1平方メートルあたり最大0.20 gの清浄度を満たしている必要があります。
3.6.2 すべてのコーティングは、チューブの通常の成形、取り扱い、保管条件下において、剥離、剥落、または母材への密着不良の兆候なく耐えられるものでなければなりません。加工および取り扱いに起因する縦方向または周方向の研磨は許容されます。
3.7 特別要件。
寸法、仕上げ、物理的特性、用途に関する特別要件は、サプライヤーと購入者の間で合意された内容に従うものとします。
3.8 梱包および表示。
材料は購入者が指定した方法で出荷されます。容器には、サプライヤー名および住所、材料規格番号および名称、発注番号、正味重量、および購入者が指定するその他の情報を読みやすく記載する必要があります。
4 製造工程
該当なし。
5 法令および規則
5.1 本規格に供給されるすべての材料は、GMW3001「材料規格の法令および規則」の要求事項を満たさなければなりません。
5.2 本規格に供給されるすべての材料は、GMW3059「部品に含まれる制限物質および報告対象物質」の要求事項を満たさなければなりません。
6つの承認済み供給元
本仕様書に適合するためには、承認済み供給元のエンジニアリング資格が必要です。本仕様書番号でGM材料ファイル(MATSPC)に記載されている供給元のみが、本仕様書の要求事項を満たすものとしてエンジニアリング部門により認定されています。
付録A – 自動車用鋼管の二重層被覆膜厚測定手順
A1 範囲
本手順は、規定された最小被覆膜厚への適合性を判定し、生産工程における膜厚モニタリングに使用される装置との相関関係を確立するために用いられます。被覆システムは、低炭素鋼製鋼管基材を有し、内面は無被覆またはニッケルめっき仕上げ、外面は亜鉛-アルミニウム合金めっき後、アルミ含有エポキシ樹脂塗装または押出成形ナイロン11/12被覆を施したものです。これらの仕上げは、GM123M/GM124Mの表1において「GE」、「GN」または「Ni」として記載されています。本手順は、規定された最小被覆膜厚への適合性を判定し、生産工程における膜厚モニタリングに使用される装置との相関関係を確立するために用いられます。被覆システムは、低炭素鋼製鋼管基材を有し、内面は無被覆またはニッケルめっき仕上げ、外面は亜鉛-アルミニウム合金めっき後、アルミ含有エポキシ樹脂塗装または押出成形ナイロン11/12被覆を施したものです。これらの仕上げは、GM123M/GM124Mの表1において「GE」、「GN」または「Ni」として記載されています。
A2 参照規格
GM123M
GM124M
A3 使用機器
A3.1 金属組織観察装置
A3.2 金属研磨装置
A4 試料準備
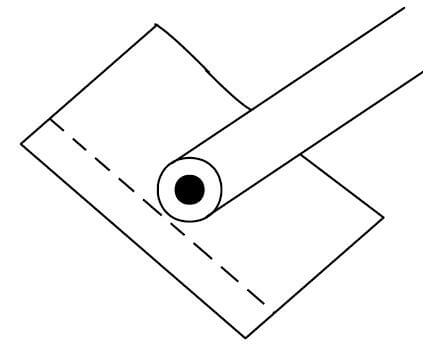
被覆の最小膜厚への適合性を確認するため、鋼管を複数箇所で横断切断します。切断面はバリを取り除き、洗浄・乾燥します。各切断面は個別にアルミ箔で包み、手指で部品に密着させた後、固定します(図A1参照)。アルミ箔は一層のみ必要で、鋼管全体を覆い、箔に穴を開けないように注意してください。余った折り返し部分や重なり部分は研磨面より上に来るように配置します。固定時には慎重に行い、各切断面が研磨面に対して垂直になるようにしてください。試料はダイアリルフタレートなどの熱硬化性粉末を用いて圧縮固定します。圧縮固定により箔が被覆の輪郭に密着し、エッジ保持が良好になり、明瞭な界面が得られます。固定体は、エッジ剥離を防ぐため、徐々に室温まで冷却してください。
A5 手順
A5.1 金属組織試料作製
A5.1.1 固定した切断面を、潤滑剤として十分な水量を保ちながら、180番から始めて320番、最後に600番の研磨紙を用いて段階的に研磨します。被覆の擦れを最小限に抑えるため、軽〜中程度の圧力を加えます。
A5.1.2 各研磨工程の間に洗浄を行い、前工程の粗い研磨材を除去します。また、後の研磨および研磨ホイールへの汚染を防ぎます。
A5.1.3 柔らかい被覆の引き抜きを最小限に抑え、エポキシ塗装またはナイロンと亜鉛-アルミニウム合金の界面、および亜鉛-アルミニウム合金と鋼の界面での擦れを防ぐため、各研磨工程の間隔で試料を90度回転させます。
A5.1.4 最終研磨後は十分に洗浄し、アルコールでリンスして乾燥させた後、最終研磨工程に入ります。
A5.1.5 最終研磨は布製ホイールとダイヤモンド研磨剤を用いて行います。推奨される順序は、6μm、3μm、1μm、0.25μmです。傷のない表面を求める場合は、最終工程として0.05μmの酸化アルミニウム懸濁液を使用することもできます。ただし、酸化アルミニウムはアルカリ性であるため、亜鉛層の変色を促進し、膜厚測定を困難にする可能性があります。そのため、膜厚測定が完了するまではこの工程を省略することが推奨されます。
A5.1.6 最終工程で生じた傷を除去するのに必要な時間だけ中程度の圧力を加えます。被覆の完全性を損なわないよう、各研磨ホイールの間隔で試料を90度回転させます。
A5.1.7 各μmグレードの間には、研磨工程と同様に洗浄を行い、前工程からの汚染物質を除去します。研磨完了後は、弱アルカリ性石鹸で洗浄し、リンスした後、メタノールで十分に乾燥させます。
A5.2 金属組織観察および膜厚測定
A5.2.1 作製した試料を金属組織観察装置で観察し、固定体に比較的傷がなく、各層が鋼管に密着していることを確認します。各被覆界面は良好なコントラストを示し、微細構造成分の擦れや引き抜きがないことが求められます。
A5.2.2 横断面周縁部の二層および、指定がある場合には内面のニッケル層を明瞭に識別できる適切な倍率を選択します。一般的には500倍または1000倍で測定を行います。
A5.2.3 各層の膜厚を測定するため、適切な測定網眼を光路に挿入します。測定前に既知のマイクロメータースケールまたはスライドを用いて網眼を校正します。
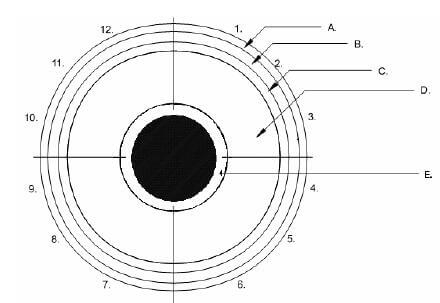
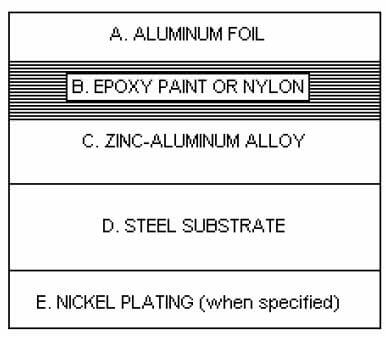
A5.2.4 鋼管周縁を四つの象限に分割します。アルミ箔の巻き終わりが交差する位置を12時方向とし、そこから時計回りに3時、6時、9時の位置をそれぞれマークします。各象限の視野内で最小膜厚値を含む三か所をランダムに選んで測定します(図A2および図A3参照)。亜鉛-アルミニウム合金、エポキシ塗装またはナイロン層、および指定がある場合のニッケルめっきについて、各象限ごとに三回の測定値を記録し、合計12回分のデータを報告します。
A5.2.5 全ての膜厚値を記録し、GM123M/GM124Mの該当箇所と比較します。要求される最小膜厚値は以下の通りです:
| コード | GE/P | GN | GE/Ni |
| 亜鉛-アルミニウム合金(最小μm) | 3.0 | 3.0 | 3.0 |
| アルミ含有エポキシ塗装(最小μm) | 3.0 | – | 3.0 |
| ナイロン11または12(最小μm) | – | 150 | – |
| ニッケル | – | – | 3.0 |