1 النطاق
تغطي هذه المواصفات نوعين من أنابيب الفولاذ المناسبة للاستخدامات في صناعة السيارات. هناك متطلبات للمعدن الأساسي، ومواد الطلاء الاختيارية، والأنابيب المطلية. تنطبق هذه المتطلبات على المنتج الخارج من مصانع الأنابيب وخطوط تطبيق الطلاء، والتي تكون أحيانًا مرافق منفصلة. تُستخدم هذه الأنابيب في إنتاج الأجزاء والتجميعات المخصصة. يُوصى بالتحقق من أداء تلك الأجزاء والتجميعات من حيث مقاومة التآكل، والتوصيل والاستمرارية، والقوة، والمظهر، وغيرها من الخصائص الحرجة التي تختلف باختلاف التطبيق المحدد.
1.1 GM123M.
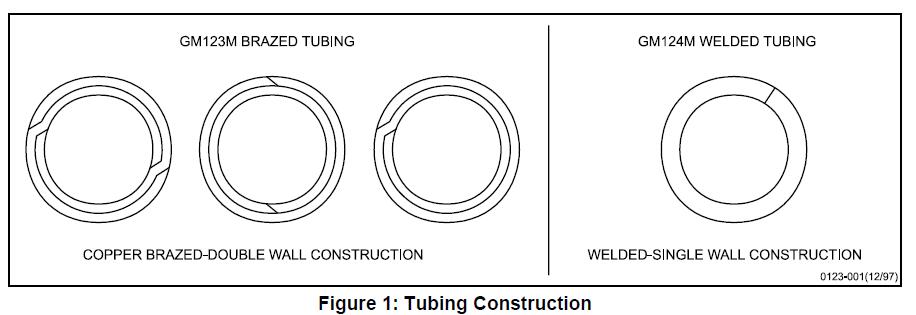
يغطي أنابيب ذات بنية مزدوجة الجدار، حيث يتم لحام الجدارين والمفاصل بالنحاس في جو اختزال لإنتاج أنابيب مناسبة للخطوط الهيدروليكية. لا ينبغي استخدامها في خطوط الوقود لأن النحاس المتبقي قد يساهم في تكوين الغاز الحامض. انظر الشكل 1.
1.2 GM124M. يغطي أنابيب ذات بنية أحادية الجدار، حيث يتم لحام المفصل باستخدام تقنية اللحام بالمقاومة الكهربائية. يُوصى باستخدامها في خطوط الوقود، وخطوط التوجيه المعزز، وخطوط مبرد زيت ناقل الحركة، وخطوط زيت التشحيم، وخطوط التفريغ، وغيرها. انظر الشكل 1.
1.3 رمز تحديد الأنابيب.
يُوصى باستخدام الرموز الواردة في الفقرة 3.1 في الرسومات وطلبات الشراء لتحديد نوع الأنابيب، والقطر الخارجي، وسمك الجدار، وحالة التصنيع والتشطيب، وطلاء القطر الداخلي (ID).
1.4 التطبيقات النموذجية.
تُستخدم GM123M عادةً في خطوط الفرامل الهيدروليكية، بينما تُستخدم GM124M عادةً في خطوط الوقود، وخطوط التوجيه المعزز، وخطوط مبرد زيت ناقل الحركة، وخطوط زيت التشحيم، وخطوط التفريغ، وغيرها.
2 المراجع
ملاحظة: تسري فقط أحدث المعايير المعتمدة ما لم يُنص على خلاف ذلك.
2.1 المعايير/المواصفات الخارجية.
ASTM A254
SAE J463
ASTM A875
SAE J526
ASTM B117
SAE J527
ASTM B750
SAE J533
ASTM E8
SAE J1290
SAE J403
2.2 المعايير/المواصفات الخاصة بشركة GM.
9985670
GM9505P
GM4298P
GM9508P
GM4465P
GM9509P
GM4653M
GM9540P
GM6277M
GMW3001
GM9071P
GMW3059
GM9102P
2.3 مراجع إضافية.
يمكن الحصول على معلومات حول وقود GMPT عن طريق الاتصال بقسم هندسة مواد طاقة المحركات لدى GM.
• GMPT-6-006 TF2 بنزين
• GMPT-5-005 ديزل حيوي
• GMPT-5-001 ديزل رقم 2
• GMPT-6-019 بنزين مؤكسد
• GMPT-6-023 E85 منخفض الرقم الهيدروجيني
3 المتطلبات
3.1 المتطلبات العامة.
يجب أن يكون مادة الأنبوب الأساسية فولاذاً مدرفلًا على البارد من نوع 1006 أو 1008 أو 1010 وفقًا لـ SAE J403. يجب أن يكون مادة اللحام من النحاس أو سبيكة نحاسية كما هو محدد في SAE J463، سبيكة نحاسية UNS C51000.
GM123M (I/II/III/IV/V)
GM124M (I/II/III/IV/V/VI)
‘I’ = العنصر الأول بين قوسين، B أو W.
B = ملحوم بالنحاس، W = ملحوم
‘II’ = القطر الخارجي للأنبوب بعد اللحام بالنحاس أو بعد اللحام (ملم)
‘III’ = سمك الجدار (ملم)
‘IV’ = عملية التصنيع (*)
‘V’ = للسيارات
‘VI’ = طلاء القطر الداخلي(**)
(*) اختصارات العمليات:
A = ملدن
P = عادي
U = غير ملدّن (كما تم لحامه)
G = طلاء معدني من سبيكة الزنك والألمنيوم
F = ملتحم بالنحاس
E = طلاء حماية ممتدة ضد التآكل
N = نايلون 11 أو 12 مبثوق
C = طلاء نحاسي – الحد الأدنى لسمك طبقة النحاس القياسية هو 0.009 ملم. إذا كان سمك الطبقة غير قياسي، يجب وضع رقم أو أرقام مباشرة بعد الحرف C، مثل C13 الذي يشير إلى حد أدنى 0.013 ملم.
(**) اختصارات القطر الداخلي
فارغ = عادي
P = عادي
Ni = طلاء نيكل
مثال:
GM124M (W/6.00/0.7/AGE/V/Ni) – يشير إلى أنبوب أحادي الجدار ملحوم، قطر خارجي 6 ملم، سمك جدار 0.7 ملم، ملدن، محمي من التآكل بطبقة أساسية من سبيكة الزنك والألمنيوم تتبعها طبقة طلاء علوية، معتمد للاستخدام في السيارات، وبقطر داخلي مطلي بالنيكل.
3.2 الخصائص الميكانيكية.
تنطبق المتطلبات التالية فقط على الأنواع الأكثر شيوعًا من أنابيب الفولاذ؛ أي الأنابيب الملتحمة الملدنة والأنابيب الملحومة كما هي عند التصنيع. أما خصائص الأصناف الأخرى من الأنابيب، مثل الأنابيب الملحومة الميكانيكية أو الأنابيب المصلبة بالعملية، فتكون وفق اتفاق خاص بين المورد والمشتري.
3.2.1 تُجرى اختبارات الشد على الأنبوب النهائي وفقًا لطرق اختبار الأنابيب الموضحة في ASTM E8. يجب أن تتوافق خصائص الشد مع SAE J526 للأنابيب الملحومة ومع SAE J527 للأنابيب الملحومة بالنحاس.
3.2.2 يجب أن يكون الأنبوب قابلًا للتوسيع فوق مِنْشَار مدبب بميل قدره 1 في 10 حتى يزداد القطر الخارجي عند الطرف الموسع بنسبة 20% دون حدوث تشققات أو ظهور عيوب (ASTM A254، الفقرة 6.3). قبل اختبار التمدد، يجب قطع الأنبوب بشكل مستقيم، وتقويس الحواف، وإزالة النتوءات. ويجب تثبيته بإحكام وبشكل مستقيم في القالب، مع ضرورة توجيه المِنْشَار على محور الأنبوب.
3.2.3 ما لم يُنص على خلاف ذلك، يجب أن يكون الأنبوب قادرًا على تحمل الضغط الهيدروليكي الساكن الداخلي التالي:
• حتى قطر خارجي 10.0 ملم………………..35 ميجا باسكال
• فوق 10.0 وحتى 16.0 ملم……………15 ميجا باسكال
ملاحظة: إن عمليات التشكيل البارد اللاحقة للأنبوب (اللف، التسوية، الثني، السحب، وغيرها) ستزيد من قوة وصلابة الأنبوب. ويمكن تحقيق قوة وصلابة أعلى بكثير لتطبيقات محددة من خلال عمليات التشكيل البارد أو التقسية السطحية للأنبوب.
3.3 الأبعاد.
يجب أن تتوافق الأنابيب مع الأبعاد والتفاوتات المحددة من قبل المشتري.
3.3.1 الأنابيب الملحومة.
يجب أن يتوافق القطر الاسمي وسمك الجدار مع ما هو مذكور في SAE J526. يمكن العثور على الحد الأقصى للقطر الخارجي لطلاء الزنك والألمنيوم مع طبقة علوية من النايلون 11 أو 12، GN، في الجدول 2.
3.3.1.1 لحام القطر الداخلي المطلي بالنيكل.
لضمان إعادة تدفق جيدة للنيكل عند اللحام، من المهم أن يكون لحام القطر الداخلي ذو شكل مقطع عرضي أملس وأبعاد لحام دقيقة. يجب الإبلاغ عن ارتفاع اللحام (ارتفاع اللحام النموذجي هو 0.15 ملم أو أقل. استمر في مراقبة ارتفاع اللحام حتى يتم تحديد الحد الأقصى المطلوب لارتفاع اللحام).
تُعرض أمثلة نموذجية لأشكال لحام جيدة وغير مرغوبة أدناه في الشكل 2.

3.3.2 الأنابيب الملحومة بالنحاس.
يجب أن يتوافق القطر الاسمي وسمك الجدار مع ما هو مذكور في SAE J527. يمكن العثور على الحد الأقصى للقطر الخارجي لطلاء الزنك والألمنيوم مع طبقة علوية من النايلون 11 أو 12، GN، في الجدول 2.
3.3.3 نهايات التوسيع.
3.3.3.1 يجب أن تتوافق توسيعات النوع SAE مع الأبعاد والتفاوتات الموضحة في SAE J533.
3.3.3.2 يجب أن تتوافق توسيعات النوع ISO مع الأبعاد والتفاوتات الموضحة في SAE J1290.
3.3.3.3 النهايات الموسعة. في حالة GM123M (التوسيع المقلوب)، يجب أن تتوافق نهايات الأنابيب الموسعة مع المتطلبات التكميلية في ASTM A254 القسم S1.
3.4 التشطيبات.
يجب أن يتوافق التشطيب الداخلي والخارجي للأنابيب مع التشطيب المحدد كما هو موضح في الجدول 1.
الجدول 1: رموز ومتطلبات التشطيب الخارجي
| التشطيب | رمز التشطيب | الوصف ومتطلبات المواد |
| عادي | P | لا يوجد طلاء؛ معدن أساسي فقط (فولاذ 1006 أو 1008 أو 1010 وفقًا لـ SAE J403) |
| سبائك الزنك-الألومنيوم | G | طلاء بالزنك-الألومنيوم بالغمس الساخن. التركيب الكيميائي: سبيكة زنك-ألومنيوم بنسبة 5% ألومنيوم والباقي زنك وفقًا لـ ASTM B750 كتلة الطلاء: 50 جم/م² وفقًا لـ ASTM A875، ويجب أن يكون السمك ثلاثة ميكرومترات كحد أدنى في أي مكان على الأنبوب وفقًا للملحق A. |
| سبائك الزنك-الألومنيوم – حماية موسعة ضد التآكل | GE | سبائك الزنك-الألومنيوم كما هو موضح أعلاه، يليها عملية معالجة أولية معتمدة وطلاء إيبوكسي غني بالألومنيوم معتمد. قياسات السمك: يجب أن يكون سمك طلاء الإيبوكسي الغني بالألومنيوم في تشطيب GE ثلاثة ميكرومترات كحد أدنى في أي مكان على الأنبوب، وذلك باستخدام الإجراءات الموضحة في الملحق A. يجب مراقبة السمك الفعلي للطلاء في تشطيب GE بشكل دائري وطولي لكل خط أنابيب. يجب الإشارة إلى خطة أخذ العينات في خطة التحكم. |
| طلاء نحاسي | C | أنبوب مطلي كهربائيًا |
| سبائك الزنك-الألومنيوم – نايلون 11 أو 12 مبثوق | GN | سبائك الزنك-الألومنيوم كما هو موضح أعلاه، يليها طبقة علوية من نايلون 11 أو 12. المظهر: يجب أن تكون الطبقة العلوية موحدة اللون وخالية من الانقطاعات مثل خطوط التدفق أو الثقوب الدقيقة أو الحفر أو الخشونة غير الطبيعية. يجب أن تكون الطبقة العلوية سوداء اللون ما لم يُنص على خلاف ذلك في الرسم الهندسي. سمك الفيلم: يجب أن يكون سمك الطبقة العلوية من نايلون 11 أو 12 150 ميكرونًا كحد أدنى عند الاختبار بالفحص المجهري وفقًا للملحق A. يجب التحكم في السمك الأقصى للطلاء بواسطة أقصى قطر خارجي (الجدول 2). يجب مراقبة السمك الفعلي للطلاء في تشطيب GN بشكل دائري وطولي لكل خط أنابيب. يجب الإشارة إلى خطة أخذ العينات في خطة التحكم. |
| طلاء نيكل | Ni | طلاء نيكل مطلي كهربائيًا على القطر الداخلي. قياسات السمك: يجب أن يكون سمك طلاء النيكل المطلي كهربائيًا على القطر الداخلي للأنبوب النهائي ثلاثة ميكرومترات كحد أدنى في كل مكان على القطر الداخلي، وذلك باستخدام الإجراءات الموضحة في الملحق A. يجب مراقبة السمك الفعلي للطلاء في تشطيب Ni بشكل دائري وطولي لكل خط أنابيب. يجب الإشارة إلى خطة أخذ العينات في خطة التحكم. |
| غير ذلك | Z | سيتم تحديده لاحقًا |
ملاحظة: لا ينبغي استخدام الطبقة العلوية GN في تطبيقات خطوط الوقود السائل حتى يتم الحصول على الموافقة الكاملة للمواد المستخدمة في هذه التطبيقات.
الجدول 2: أقصى قطر خارجي لطلاء GN
| حجم الأنبوب، الاسمي (مم) | أقصى قطر خارجي للأنبوب المطلي (مم) |
| 4.76 | 5.28 |
| 6 | 6.65 |
| 6.35 | 6.87 |
| 7.94 | 8.46 |
| 8 | 8.52 |
| 9.53 | 10.05 |
| 10 | 10.52 |
| 11.11 | 11.65 |
| 12.7 | 13.24 |
| 14.29 | 14.83 |
| 15.88 | 16.42 |
3.5 المقاومة البيئية (GE وGN وNi).
3.5.1 اختبار رش الملح (GM4298P).
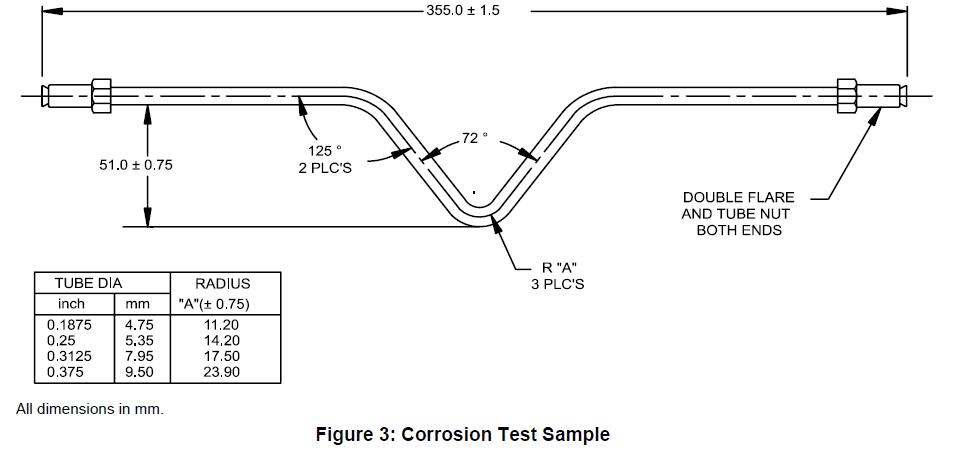
يجب إخضاع الأنابيب المطلية لاختبارات التآكل وطرق التقييم التالية. يجب إجراء جميع اختبارات التآكل على الأجزاء المصنعة أو على عينة الاختبار الموضحة في الشكل 3. يجب ترتيب عينات الاختبار كما هو موضح في الشكل 3 داخل غرفة الاختبار بحيث يكون المرفق المشكل متجهًا للأسفل دون ملامسة تركيب الاختبار، إلا إذا تم التنويه بذلك. يجب ترتيب الأجزاء المصنعة داخل غرفة الاختبار وفقًا لما يتم الاتفاق عليه بين جهة الاختبار والجهة المختصة بالمراجعة. يجب توثيق وتيرة إجراء جميع اختبارات التآكل في خطة التحكم.
ملاحظة: يمكن أن تتسبب الملوثات السطحية في ظهور بقع أثناء اختبار التآكل. لا ينبغي تسجيل البقع التي لا تصاحبها تآكل على أنها فشل في اختبار التآكل.
3.5.1.1 سبائك الزنك-الألومنيوم – حماية موسعة ضد التآكل (GE).
يجب أن يتحمل أنبوب الحماية الموسعة ضد التآكل GE 1000 ساعة من التعرض لرش الملح وفقًا لـ GM4298P، مع عدم وجود أكثر من 1.5 مم من الزحف (انظر GM9102P) من الخطوط الموضعية طوليًا، وعدم حدوث أي فقدان آخر للالتصاق بعد التعرض لـ GM4298P وتجفيف الهواء.
3.5.1.2 سبائك الزنك-الألومنيوم – نايلون 11 أو 12 مبثوق (GN) مقاومة منخفضة للكسر عند درجات الحرارة المنخفضة بالإضافة إلى رش الملح (GM9508P، GM4298P).
يجب إخضاع عينات الأنابيب المشكلة (انظر الشكل 3) لاختبار مقاومة الكسر، GM9508P، الطريقة B، خمس مرات لكل منها. يجب وضع الأنابيب في جهاز قياس مقاومة الحصى بحيث يكون المستوى الناتج عن الانحناء موازيًا للوح. خلال 24 ساعة من التعرض لجهاز قياس مقاومة الحصى، يجب وضع العينات في اختبار رش الملح وفقًا لـ ASTM B117 أو GM4298P.
يجب ألا يظهر الأنابيب أي تآكل في المعدن الأساسي يتجاوز 1 مم من المنطقة المتأثرة بالحصى بعد 2000 ساعة. يجب أن تكون المناطق غير المتأثرة بالحصى خالية من الصدأ بعد 2000 ساعة.
3.5.2 اختبار الرطوبة (GM4465P، GM9071P).
يجب إخضاع الأنابيب ذات الحماية الموسعة ضد التآكل (GE) لاختبار الرطوبة لمدة 96 ساعة وفقًا لـ GM4465P. مباشرة بعد اختبار الرطوبة، يجب مسح الأنابيب حتى تصبح جافة وإجراء اختبار التصاق الشريط وفقًا لـ GM9071P، مع عمل شق طولي واحد على الأنبوب. يجب أن يكون الالتصاق بنسبة 99% على الأقل.
3.5.3 اختبار الرطوبة للطلاء النيكلي (Ni) (GM4465P، GM9071P).
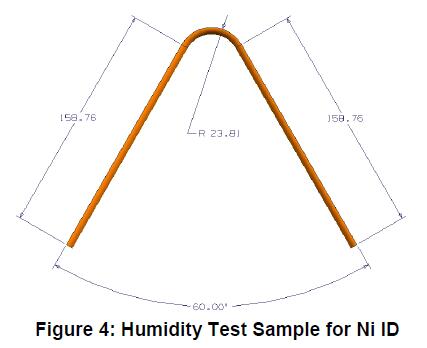
يجب تعريض طلاء النيكل المطبق على القطر الداخلي لاختبار الرطوبة التالي باستخدام عينات مستقيمة بطول 100 مم وعلى عينات الاختبار كما هو موضح في الشكل 4. يجب تقسيم ثلاث عينات من كل تكوين طوليًا، مما يكشف عن الأسطح الداخلية للأنبوب. يجب حماية حواف القطع للعينات بما يكفي لمنع تسرب الصدأ. يجب وضع العينات في غرفة الاختبار بحيث تكون الأسطح الداخلية موجهة للأعلى. يجب وضع العينات المستقيمة بزاوية حوالي 30° من العمودي لتسهيل تصريف الرطوبة. يجب أن يتحمل طلاء النيكل 168 ساعة من التعرض للرطوبة وفقًا لـ GM4465P دون ظهور صدأ أحمر خارج منطقة اللحام (المنطقة المتأثرة بالحرارة). أي تآكل داخل منطقة اللحام (المنطقة المتأثرة بالحرارة) سيتطلب موافقة هندسة المواد لدى GM.
3.5.4 اختبار فرك المذيب (GM9509P).
يجب أن يحصل الأنبوب ذو الحماية الموسعة ضد التآكل (GE)، عند اختبار فرك المذيب MEK وفقًا لـ GM9509P، على تصنيف واحد أو أفضل بعد 50 دورة فرك مزدوجة. يجب إجراء هذا الاختبار على كل دفعة إنتاجية من الأنابيب وتوثيقه في خطة التحكم. يجب تعريف الدفعة الإنتاجية في وثائق نظام الجودة.
3.5.5 مقاومة السوائل.
3.5.5.1 يجب ألا يظهر الأنبوب ذو الحماية الموسعة ضد التآكل (GE) أي تليين أو عيوب في الفيلم عند غمره لمدة 24 ساعة في سائل الفرامل (GM4653M)، بنزين TF2 (GMPT-6-006)، الديزل الحيوي (GMPT-5-005)، الديزل رقم 2 (GMPT-5-001)، البنزين المؤكسد (GMPT-6-019)، والإيثانول E85 منخفض pH (GMPT-6-023). يجب إجراء هذا الاختبار باستخدام سائل الفرامل مرة واحدة على الأقل أسبوعيًا على الأجزاء المنتجة أو العينات وفقًا للشكل 3، ويجب توثيقه في خطة التحكم.
ملاحظة: يمكن الحصول على معلومات حول وقود GMPT من خلال التواصل مع هندسة المواد في قسم محركات GM. يجب شراء الوقود من موردين معتمدين من GM. يجب استخدام أحدث مستوى من التصنيف لكل وقود، وفقًا لمهندس قسم محركات GM.
3.5.5.2 سبائك الزنك-الألومنيوم – نايلون 11 أو 12 مبثوق (GN).
3.5.5.2.1 تحضير العينات.
يجب أن يكون طول العينات 80 مم على الأقل. يجب عمل شقين متوازيين بفارق 2.4 ± 0.1 مم طوليًا على الأنبوب باستخدام سكين استانلي بشفرة #99E أو ما يعادلها. يجب أن يمر الشقان عبر طبقة النايلون والبرايمر وصولًا إلى الطبقة الأساسية على امتداد كامل الأنبوب. يجب وضع ست عينات لكل سائل في وعاء قابل للغلق. يجب ملء الوعاء بالسائل المطلوب من الجدول 3 بحيث يكون حوالي نصف كل عينة مغمورًا. يجب إحكام غلق الوعاء. يجب نقع العينات بالمدة ودرجة الحرارة المطلوبة وفقًا للجدول 3. بعد انتهاء فترة النقع المطلوبة، يجب إخراج العينات من السائل وتجفيفها بمنشفة ورقية.
الجدول 3: مقاومة السوائل
| السائل | الوقت (ساعة) | درجة الحرارة (°C) | |||||||||||||||
| الماء المقطر | 504 | 23 ± 2 | |||||||||||||||
| سائل الفرامل (GM4653M) | 504 | 60 ± 2 | |||||||||||||||
| البنزين المؤكسد (GMPT-6-019) | 504 | 23 ± 2 | |||||||||||||||
| TF2 (GMPT-6-006) | 504 | 23 ± 2 | الديزل الحيوي (GMPT-5-005) | 504 | 23 ± 2 | الديزل رقم 2 (GMPT-5-001) | 504 | 23 ± 2 | E85 منخفض الـpH (GMPT-6-023) | 504 | 23 ± 2 | سائل تبريد المحرك (GM6277M) | 504 | 23 ± 2 | محلول غسيل الزجاج الأمامي (9985670) | 504 | 23 ± 2 |
3.5.5.2.2 إجراء فصل الطلاء.
باستخدام السكين متعدد الاستخدامات، قم بعمل شق عمودي بين الشقين المتوازيين بالقرب من نهاية العينة التي تم غمرها في السائل. باستخدام حافة النصل في الشق العمودي، حاول رفع أو تقشير شريط النايلون حتى يمكن الإمساك بالجزء بواسطة زوج من الكماشة أو ما يعادلها. استمر في التقشير حتى ينكسر الجزء أو يتم إزالته على كامل طول الأنبوب. إذا لم يتم إزالة الشريط بالكامل، كرر الإجراء من الطرف المعرض للبخار في العينة.
3.5.5.2.3 معايير القبول.
يجب ألا يكون هناك أي دليل على ظهور بثور أو انفصال في طبقة النايلون قبل إجراء فصل الطلاء. بعد إجراء فصل الطلاء، تُعتبر العينة مقبولة إذا انكسر شريط النايلون. إذا لم ينكسر، يجب أن يظهر الشريط فشلًا تماسكيًا في الطبقة التمهيدية. يُعرَّف الفشل التماسي بأنه وجود دليل مرئي على بقاء الطبقة التمهيدية على شريط النايلون وسطح الأنبوب الأساسي.
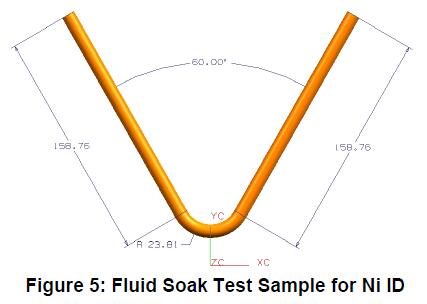
3.5.5.3 طلاء النيكل المطلي كهربائيًا داخل الأنبوب. يجب تعريض الأنابيب المطلية بالنيكل من الداخل إلى السوائل المذكورة أدناه باستخدام عينات مستقيمة بطول 100 مم وعلى عينات اختبار كما هو موضح في الشكل 5. يجب تعريض ثلاث عينات اختبار لكل تكوين لمدة 504 ساعات عند درجة حرارة 60°C (90°C للديزل الحيوي والديزل رقم 2) عندما تكون مملوءة بنصفها بالسوائل التالية: الديزل الحيوي (GMPT-5-005)، الديزل رقم 2 (GMPT-5-001)، البنزين المؤكسد (GMPT-6-019)، البنزين المسبب للتآكل ثنائي الطور (GMPT-6-020*) وإيثانول E85 منخفض الـpH (GMPT-6-023). بعد 504 ساعة من الغمر، يجب قطع العينات طوليًا وفحصها – لا يُسمح بأي تآكل أو تجويف خارج منطقة اللحام (المنطقة المتأثرة بالحرارة). أي تآكل داخل منطقة اللحام (المنطقة المتأثرة بالحرارة) سيتطلب موافقة قسم هندسة المواد لدى GM.
ملاحظة: يمكن الحصول على معلومات حول وقود GMPT عن طريق التواصل مع قسم هندسة المواد في GM Powertrain. يجب شراء الوقود من موردين معتمدين من GM. استخدم أحدث مستوى للاحقة لكل وقود، وفقًا لمهندس GM Powertrain.
3.5.6 اختبار التآكل الدوري (GM9505P، الدورة J أو GM9540P).
3.5.6.1 يجب إخضاع الأنابيب المحمية من التآكل والممتدة (GE) لاختبار أداء يتكون من عينات أنابيب مشكلة بشكل صحيح (انظر الشكل 3) تخضع لـ10 دورات (20 أسبوعًا) من GM9505P الدورة J أو لـGM9540P، بمدة الاختبار D. بعد الدورات، يجب أن تتجاوز الأنابيب اختبار الضغط بقيمة 14 ميجا باسكال للأنابيب حتى قطر خارجي 10.0 مم أو 7 ميجا باسكال للأنابيب أكبر من 10 مم. ولكي يكون هذا الاختبار صالحًا، يجب ألا يحدث تآكل من الداخل يؤدي إلى فشل اختبار الضغط. لذلك، يُنصح بتثبيت وصلات الأنابيب في كتلة صلبة من الألومنيوم لإبقاء النظام مغلقًا أثناء التعرض.
علاوة على ذلك، يُعد إحكام إغلاق الوصلات بالشمع أمرًا مقبولًا للحفاظ على عمل هذه الأجزاء خلال اختبار الضغط.
يجب الاتفاق على الحد الأدنى من تكرار إجراء هذا الاختبار بين المورد وجهة الاتصال لدى GM، ويجب توثيق ذلك ضمن تقديم PPAP ربع السنوي.
3.5.6.2 سبيكة الزنك-الألومنيوم – نايلون 11 أو 12 مبثوق (GN).
شق بالسكين بالإضافة إلى اختبار التآكل الدوري GM9505P، الدورة J، 10 دورات (20 أسبوعًا). باستخدام أنابيب مستقيمة مع وصلات قياسية، ارسم خطوطًا متوازية بطول 4 سم وبفارق 2.4 ± 0.1 مم بالقرب من المركز. خلال 24 ساعة من الرسم، قم بإجراء اختبار التآكل الدوري وفقًا لـGM9505P، الدورة J، 10 دورات (20 أسبوعًا). بعد الدورات، يجب أن تتجاوز الأنابيب اختبار الضغط بقيمة 14 ميجا باسكال للأنابيب حتى قطر خارجي 10.0 مم أو 7 ميجا باسكال للأنابيب أكبر من 10 مم. ولكي يكون هذا الاختبار صالحًا، يجب ألا يحدث تآكل من الداخل يؤدي إلى فشل اختبار الضغط. لذلك، يُنصح بتثبيت وصلات الأنابيب في كتلة صلبة من الألومنيوم لإبقاء النظام مغلقًا أثناء التعرض.
علاوة على ذلك، يُعد إحكام إغلاق الوصلات بالشمع أمرًا مقبولًا للحفاظ على عمل هذه الأجزاء خلال اختبار الضغط.
يجب تقديم النتائج مع الطلب للموافقة الهندسية.
3.6 الشكل والحجم والجودة.
يجب أن تكون الأنابيب الفولاذية المستخدمة في السيارات مستديرة تجاريًا، ناعمة وخالية من الصدأ والعيوب التي تعيق المعالجة أو التشغيل. قد تُقبل حافة اللحام على القطر الخارجي للأنابيب بالاتفاق مع المشترين الفرديين. ومع ذلك، يجب ألا تتجاوز هذه الحافة حدود التفاوت في القطر الخارجي وألا تتعارض مع عملية تشكيل الفلير أو مع تحقيق وصلات محكمة ضد التسرب. يُسمح بوجود حافة داخلية، ولكن يجب أن تكون في حدود أفضل ممارسات اللحام أو البرد. عند تحديد أطوال محددة، يجب أن تكون مستقيمة بشكل معقول، وأن تكون الأطراف خالية من النتوءات.
3.6.1 يجب أن تتمتع الأنابيب المستخدمة كخطوط فرامل هيدروليكية بنظافة داخلية تتوافق مع حد أقصى قدره 0.20 جرام لكل متر مربع من السطح الداخلي، وفقًا لـASTM A254، القسم 8 الخاص بنظافة السطح الداخلي.
3.6.2 يجب أن تتحمل جميع الطلاءات ظروف التشكيل والمناولة والتخزين العادية التي تتعرض لها الأنابيب دون ظهور أي تشققات أو تقشر أو فقدان للتصاق بالمعدن الأساسي. يُعد التلميع الطولي أو المحيطي الناتج عن المعالجة والمناولة أمرًا مقبولًا.
3.7 المتطلبات الخاصة.
تُحدد المتطلبات الخاصة المتعلقة بالأبعاد أو التشطيبات أو الخصائص الفيزيائية أو التطبيقات بالاتفاق بين المورد والمشتري.
3.8 التعبئة والتدقيق.
يجب شحن المواد وفقًا لما يحدده المشتري. يجب أن تكون الحاويات موسومة بشكل واضح باسم وعنوان المورد ورقم وتسمية مواصفة المادة ورقم طلب الشراء والوزن الصافي وأي معلومات أخرى يحددها المشتري.
4 عملية التصنيع
غير قابل للتطبيق.
5 القواعد واللوائح
5.1 يجب أن تلتزم جميع المواد الموردة وفقًا لهذه المواصفة بمتطلبات GMW3001، القواعد واللوائح الخاصة بمواصفات المواد.
5.2 يجب أن تلتزم جميع المواد الموردة وفقًا لهذه المواصفة بمتطلبات GMW3059، المواد المحظورة والواجب الإبلاغ عنها في الأجزاء.
6 مصادر معتمدة
تُشترط المؤهلات الهندسية للمصدر المعتمد وفقًا لهذه المواصفة. فقط المصادر المدرجة في ملف المواد الخاص بشركة جنرال موتورز (MATSPC) تحت رقم هذه المواصفة هي التي اعتمدتها الجهة الهندسية باعتبارها تلبي متطلبات هذه المواصفة.
الملحق أ – إجراء لقياس سمك الطلاء ثنائي الطبقة على أنابيب الفولاذ المستخدمة في السيارات
A1 النطاق
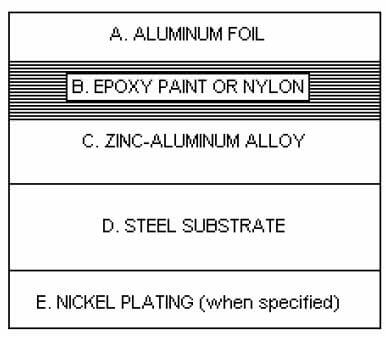
يُستخدم هذا الإجراء لتحديد الامتثال للحد الأدنى المحدد من سمك الطلاء، ولإعداد الترابط مع المعدات المستخدمة لمراقبة سمك الطلاء أثناء الإنتاج. يتكون نظام الطلاء من أنبوب فولاذي منخفض الكربون كركيزة، مع سطح داخلي عاري أو مطلي بالنيكل، وسطح خارجي مغطى بسبائك الزنك والألمنيوم، يليه طلاء إيبوكسي غني بالألمنيوم أو طلاء نايلون 11 أو 12 مبثوق. يمكن العثور على هذه التشطيبات مدرجة في GM123M/GM124M، تحت التصنيف الموجود في الجدول 1: (GE)، أو (GN)، أو (Ni). يُستخدم هذا الإجراء لتحديد الامتثال للحد الأدنى المحدد من سمك الطلاء، ولإعداد الترابط مع المعدات المستخدمة لمراقبة سمك الطلاء أثناء الإنتاج. يتكون نظام الطلاء من أنبوب فولاذي منخفض الكربون كركيزة، مع سطح داخلي عاري أو مطلي بالنيكل، وسطح خارجي مغطى بسبائك الزنك والألمنيوم، يليه طلاء إيبوكسي غني بالألمنيوم أو طلاء نايلون 11 أو 12 مبثوق. يمكن العثور على هذه التشطيبات مدرجة في GM123M/GM124M، تحت التصنيف الموجود في الجدول 1: (GE)، أو (GN)، أو (Ni).
A2 المعايير المرجعية
GM123M
GM124M
A3 المعدات المستخدمة
A3.1 المجهر المعدني.
A3.2 معدات الصقل المعدني.
A4 تحضير العينة
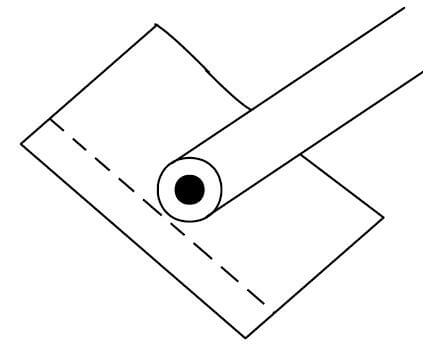
يجب قطع الأنبوب إلى عدة مقاطع عرضية لتحديد الامتثال للحد الأدنى المحدد من سمك الطلاء. يجب تنظيف المقاطع وإزالة النتوءات منها وتجفيفها. تُلف كل مقطع بشكل منفصل بورق الألمنيوم، ثم يُشكّل الورق حول الجزء باستخدام الأصابع (انظر الشكل A1) قبل التركيب. يلزم استخدام طبقة واحدة فقط من الورق، ويجب تغطية الأنبوب بالكامل مع الحرص على عدم ثقب الورق. يجب أن تكون الطيات والزوايا الزائدة فوق مستوى السطح الذي سيتم صقله. يجب توخي الحذر عند التركيب، مع التأكد من أن كل مقطع عمودي على مستوى الصقل. تُركَّب العينات بالضغط باستخدام مسحوق مصلب حراري مثل ثنائي أليل فثالات. كما يساعد الضغط على تشكيل الورق ليتلاءم مع شكل الطلاء، مما يوفر تماسكًا ممتازًا للحواف وواجهة واضحة المعالم. يجب تبريد المثبت ببطء حتى الوصول إلى درجة الحرارة المحيطة لمنع انفصال الحواف.
A5 الإجراء
A5.1 التحضير المعدني.
A5.1.1 تُبرد المقطع المثبت باستخدام سلسلة من أوراق الصنفرة ذات الحبيبات المتدرجة بدءًا من حبيبة 180، ثم 320، وأخيرًا 600، مع استخدام كمية كافية من الماء كمادة تشحيم. تُجرى جميع عمليات الصنفرة بضغط خفيف إلى معتدل لتقليل تشويه الطلاء.
A5.1.2 تُغسل العينة بين كل عملية صنفرة لإزالة أي بقايا من المادة الخشنة المستخدمة في الخطوة السابقة. كما يساعد ذلك على منع تلوث عجلات الصنفرة والتلميع اللاحقة.
A5.1.3 يجب تدوير العينة بمقدار 90 درجة بين كل خطوة صنفرة لتقليل انسحاب الطلاءات الأكثر ليونة ومنع تشويه الواجهة بين طلاء الإيبوكسي أو النايلون وطبقة الزنك-الألمنيوم، وكذلك بين طبقة الزنك-الألمنيوم والفولاذ.
A5.1.4 بعد عملية الصنفرة الأخيرة، تُغسل العينة جيدًا، وتُشطف بالكحول، وتُجفف قبل البدء في مرحلة التلميع النهائية.
A5.1.5 تُجرى مرحلة التلميع النهائية باستخدام عجلات قماشية ومواد تلميع ماسية. الترتيب الموصى به هو استخدام مواد بحجم 6 ميكرون، ثم 3، و1، و0.25 ميكرون. يمكن استخدام محلول ألومينا بحجم 0.05 ميكرون كخطوة أخيرة إذا كان المطلوب سطحًا خاليًا من الخدوش. ومع ذلك، فإن الألومينا مادة قلوية وقد تتسبب في ظهور بقع على طبقة الزنك، مما يجعل قياس سمك الطلاء صعبًا. لذلك يُنصح باستبعاد هذه الخطوة حتى الانتهاء من قياسات السمك.
A5.1.6 يُطبَّق ضغط معتدل فقط بما يكفي لإزالة أي خدوش ناجمة عن الخطوة السابقة. تُدوَّر العينة بمقدار 90 درجة بين كل عجلة تلميع لضمان عدم الإضرار بسلامة الطلاء.
A5.1.7 تُغسل العينة بين كل حجم من أحجام الحبيبات لإزالة أي ملوثات من الخطوة السابقة، كما يتم ذلك أيضًا خلال مرحلة الصنفرة. وبعد الانتهاء من التلميع، تُغسل العينة بصابون خفيف، وتُشطف، وتُجفف تمامًا بالميثانول.
A5.2 الفحص المعدني وقياسات السمك.
A5.2.1 تُفحص العينة المجهزة باستخدام المجهر المعدني للتأكد من خلو المثبت تقريبًا من الخدوش وأن الطبقات ملتصقة بالأنبوب. يجب أن تظهر واجهات الطلاء المختلفة تباينًا واضحًا دون وجود أي تشويه أو انسحاب للمكونات المجهرية.
A5.2.2 يُختار تكبير مناسب لرؤية الطبقتين بوضوح حول محيط المقطع العرضي للأنبوب، بالإضافة إلى طبقة النيكل الداخلية عند الحاجة. تُجرى القياسات عادةً عند تكبير 500 أو 1000 مرة.
A5.2.3 يُوضع شبكة قياس مناسبة في مسار الضوء لقياس سمك كل طبقة. يجب معايرة الشبكة باستخدام مقياس ميكرومتر أو شريحة معايرة معروفة قبل البدء بأي قياسات.
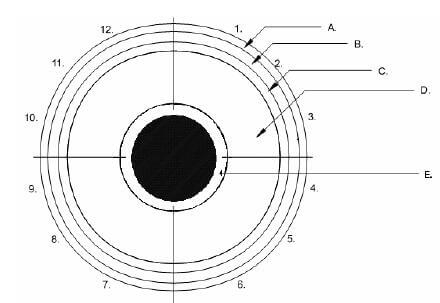
A5.2.4 يُقسَّم محيط الأنبوب إلى أربعة أرباع منفصلة. تُحدَّد نقطة التقاء نهايتي لفافة ورق الألمنيوم عند الساعة 12. ومن هناك، وباتجاه عقارب الساعة، تُحدَّد كل قسم لاحق عند 3، و6، و9 ساعات بالنسبة لوضع الساعة 12. في كل مجال رؤية من مجالات الرؤية الأربعة، تُؤخذ ثلاث قراءات عشوائية تشمل قيمة السمك الدنيا (انظر الشكلين A2 وA3). تُبلَّغ كل ثلاث قراءات لكل ربع، بإجمالي 12 قراءة، لكل من طبقة الزنك-الألمنيوم وطلاء الإيبوكسي أو طلاء النايلون، وكذلك لطلاء النيكل عند وجوده.
A5.2.5 تُسجل جميع قيم السمك وتُقارن بالأقسام المناسبة في GM123M/GM124M. الحد الأدنى المطلوب من السمك هو كما يلي:
| الرمز | GE/P | GN | GE/Ni |
| سبائك الزنك والألمنيوم (الحد الأدنى μm) | 3.0 | 3.0 | 3.0 |
| طلاء إيبوكسي غني بالألمنيوم (الحد الأدنى μm) | 3.0 | – | 3.0 |
| نايلون 11 أو 12 (الحد الأدنى μm) | – | 150 | – |
| النيكل | – | – | 3.0 |