1 دامنه کاربرد
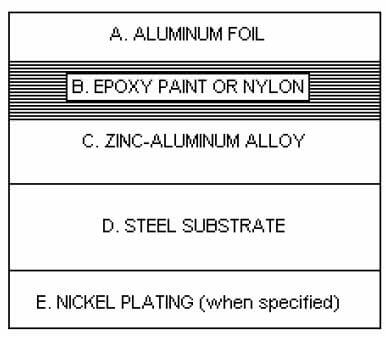
این مشخصات شامل دو نوع لوله فولادی مناسب برای استفاده در صنعت خودرو میشود. الزاماتی برای فلز اصلی، مواد پوشش گذاری اختیاری و لولههای پوشش دار وجود دارد. این الزامات برای محصولات تولید شده در مکانهای تولید لوله و خطوط پوشش گذاری اعمال میشوند که گاهی اوقات جدا از هم قرار دارند. این لولهها در تولید قطعات و بستهبندیهای سفارشی استفاده میشوند. توصیه میشود این قطعات و بستهبندیها برای عملکرد ضد زنگ، رسانایی و اتصال، مقاومت، ظاهر و سایر ویژگیهای حساس منحصر به کاربرد خاص آنها اعتبارسنجی شوند.
1.1 GM123M.
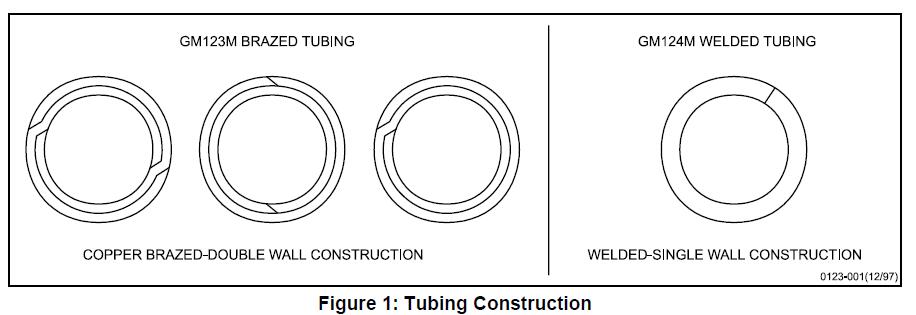
شامل لولههای با ساختار دیواره دوگانه است که در آن دو دیواره و جوشها در محیط کاهنده با مس جوش داده میشوند تا لولهای مناسب برای خطوط هیدرولیک تولید شود. از آن برای خطوط سوخت استفاده نشود زیرا مس باقیمانده میتواند به تشکیل گاز ترش کمک کند. به تصویر 1 مراجعه کنید.
1.2 GM124M.شامل لولههای با ساختار دیواره تکلایه است که در آن جوش با مقاومت الکتریکی انجام میشود. برای خطوط سوخت، خطوط فرمان قدرتی، خطوط خنککننده روغن دستگاه انتقال، خطوط روغن کاری، خطوط خلاء و غیره توصیه میشود. به تصویر 1 مراجعه کنید.
1.3 کد تعیین لوله.
توصیه میشود که کدهای ذکر شده در بند 3.1 در طراحیها و سفارشهای خرید برای تعیین نوع لوله، قطر خارجی، ضخامت دیواره، وضعیت تولید و پوشش داخلی (ID) استفاده شود.
1.4 کاربرد معمول.
GM123M معمولاً برای خطوط ترمز هیدرولیک و GM124M معمولاً برای خطوط سوخت، خطوط فرمان قدرتی، خطوط خنککننده روغن دستگاه انتقال، خطوط روغن کاری، خطوط خلاء و غیره استفاده میشود.
2 منابع
توجه: تنها استانداردهای تأیید شده جدیدترین معتبر است، مگر اینکه به صورت متفاوتی مشخص شده باشد.
2.1 استانداردها/مشخصات خارجی.
ASTM A254
SAE J463
ASTM A875
SAE J526
ASTM B117
SAE J527
ASTM B750
SAE J533
ASTM E8
SAE J1290
SAE J403
2.2 استانداردها/مشخصات GM.
9985670
GM9505P
GM4298P
GM9508P
GM4465P
GM9509P
GM4653M
GM9540P
GM6277M
GMW3001
GM9071P
GMW3059
GM9102P
2.3 منابع اضافی.
اطلاعات مربوط به سوختهای GMPT میتواند از طریق تماس با بخش مهندسی مواد پاورترین GM اخذ شود.
• GMPT-6-006 TF2 بنزین
• GMPT-5-005 بیودیزل
• GMPT-5-001 #2 دیزل
• GMPT-6-019 بنزین اکسید شده
• GMPT-6-023 E8 pHe پایین
3 الزامات
3.1 الزامات عمومی.
مواد اولیه لوله باید از فولاد 1006، 1008 یا 1010 مخصوص کشش سرد مطابق SAE J403 باشد. مواد جوش مسی یا آلیاژ مسی باید مطابق SAE J463، آلیاژ مسی UNS C51000 تعیین شود.
GM123M (I/II/III/IV/V)
GM124M (I/II/III/IV/V/VI)
‘I’ = اولین عنصر در پرانتز، B یا W.
B = جوش داده شده، W = جوشکاری شده
‘II’ = قطر خارجی لوله پس از جوشکاری یا جوش داده شده (mm)
‘III’ = ضخامت دیواره (mm)
‘IV’ = روش تولید (*)
‘V’ = مورد استفاده در خودرو
‘VI’ = پوشش داخلی قطر (**)
(*) مخففهای روش:
A = انیل شده
P = صاف
U = بدون انیل (جوشکاری شده)
G = پوشش فلزی آلیاژ روی-آلومینیوم
F = مس جوش داده شده
E = پوشش رنگی محافظ ضد زنگ گسترده
N = نایلون 11 یا 12 عایق
C = پوشش مسی – حداقل ضخامت استاندارد پوشش مسی 0.009 mm است. اگر ضخامت غیراستاندارد مورد نظر است، عدد یا اعداد بلافاصله بعد از حرف C قرار داده میشود، مثلاً C13 به معنای حداقل 0.013 mm است.
(**) مخففهای قطر داخلی
خلاء = صاف
P = صاف
Ni = پوشش نیکل
مثال:
GM124M (W/6.00/0.7/AGE/V/Ni) – به معنی لوله تکدیواره جوشکاری شده، قطر خارجی 6 mm، ضخامت دیواره 0.7 mm، لوله انیل شده، با پوشش اولیه آلیاژ روی-آلومینیوم و پوشش رنگی بالایی محافظت ضد زنگ، مورد استفاده در خودرو و با پوشش نیکل در داخل.
3.2 خواص مکانیکی.
زیرنویسهای زیر فقط برای انواع رایجتر لوله فولادی اعمال میشوند؛ یعنی لوله جوشکاری شده-انیل شده و لوله جوش داده شده-تولید شده. خواص سایر دستههای لوله، مانند لوله جوشکاری شده مکانیکی یا لوله سخت شده تحت کار، باید بر اساس توافق ویژه بین تأمینکننده و خریدار تعیین شود.
3.2.1 آزمایشهای کششی باید بر روی لوله تمام شده با روشهای آزمایش لولهها مطابق ASTM E8 انجام شود. خواص کششی باید مطابق SAE J526 برای لوله جوشکاری شده و SAE J527 برای لوله جوش داده شده باشد.
3.2.2 لوله باید قادر باشد تا روی یک مهره مخروطی با شیب 1 در 10 تا زمانی که قطر خارجی در انتهای متسع شده 20% افزایش یابد، بدون ترک یا نشان دادن نقص گسترش یابد (ASTM A254، بند 6.3). قبل از آزمایش گسترش، لوله باید به صورت عمودی برش داده شود، لبهها گرد و حفرهها تمیز شوند. باید محکم و عمودی در قالب نگهداری شود و مته باید در محور لوله هدایت شود.
3.2.3 مگر اینکه به صورت متفاوتی مشخص شده باشد، لوله باید قادر باشد فشار هیدرولیک ثابت داخلی زیر را تحمل کند:
• تا قطر خارجی 10.0 mm………………..35 MPa
• از 10.0 تا 16.0 mm…………………15 MPa
توجه: کارهای سرد بعدی روی لوله (پیچکاری، صاف کردن، خم کردن، کشیدن و غیره) باعث افزایش مقاومت و سختی لوله میشود. مقاومت و سختی قابل توجهتر برای کاربردهای خاص میتواند با کارهای سرد یا سخت کردن سطح لوله بدست آید.
3.3 ابعاد.
لوله باید با ابعاد و تoleranceهای تعیین شده توسط خریدار مطابقت داشته باشد.
3.3.1 لوله جوشکاری شده.
قطر اسمی و ضخامت دیواره باید مطابق SAE J526 باشد. حداکثر قطر خارجی برای پوشش آلیاژ روی-آلومینیوم به همراه نایلون 11 یا 12، GN، در جدول 2 قابل مشاهده است.
3.3.1.1 جوش نیکل در داخل لوله.
برای اطمینان از جریان خوب نیکل در محل جوش، مهم است که پروفیل مقطعی جوش صاف و ابعاد جوش حداقل باشد. ارائه اندازه ارتفاع جوش (ارتفاع معمول جوش باید 0.15 mm یا کمتر باشد. بررسی ارتفاع جوش را ادامه دهید تا الزام حداکثر ارتفاع جوش تعیین شود).
نمونههای معمولی از پروفیلهای خوب و نامطلوب جوش در تصویر 2 آورده شده است.

3.3.2 لوله جوش داده شده.
قطر اسمی و ضخامت دیواره باید مطابق SAE J527 باشد. حداکثر قطر خارجی برای پوشش آلیاژ روی-آلومینیوم به همراه نایلون 11 یا 12، GN، در جدول 2 قابل مشاهده است.
3.3.3 انتهای فلِیر.
3.3.3.1 فلِیرهای نوع SAE باید با ابعاد و تoleranceهای مطابق SAE J533 مطابقت داشته باشند.
3.3.3.2 فلِیرهای نوع ISO باید با ابعاد و تoleranceهای مطابق SAE J1290 مطابقت داشته باشند.
3.3.3.3 انتهای فلِیر. در مورد GM123M (فلِیر معکوس)، انتهای لوله فلِیر باید مطابق الزامات کمکی در بخش S1 ASTM A254 باشد.
3.4 پوششها.
پوشش داخلی و خارجی لوله باید مطابق پوشش تعیین شده در جدول 1 باشد.
جدول 1: کدها و الزامات پوشش خارجی
| پایان | کد پایان | توضیحات و الزامات مواد |
| ساده | P | بدون روکش؛ فقط فلز اصلی (فولاد 1006، 1008 یا 1010 مطابق SAE J403) |
| آلیاژ روی-آلومینیوم | G | روکش دمابند آلیاژ روی-آلومینیوم. ترکیب شیمیایی: آلیاژ 5% آلومینیوم-بقیه روی مطابق ASTM B750 جرم روکش: 50 گرم/متر² مطابق ASTM A875، بخش 8. ضخامت باید حداقل سه میکرومتر در هر نقطه از لوله باشد مطابق پیوست A. |
| آلیاژ روی-آلومینیوم – محافظت افزودهشده از خوردگی | GE | آلیاژ روی-آلومینیوم مطابق توضیحات بالا، با پیشمعالجهای تأییدشده و روکش اپوکسی غنی از آلومینیوم. اندازهگیری ضخامت: رنگ اپوکسی غنی از آلومینیوم روکش GE باید حداقل ضخامت سه میکرون در هر نقطه از لوله داشته باشد که با روشهای پیوست A اندازهگیری میشود. ضخامت واقعی روکشها در روکش GE باید به صورت محیطی و طولی برای هر خط لوله نظارت شود. برنامه نمونهبرداری باید در طرح کنترل ذکر شود. |
| پوشش مسی | C | لولههای الکتروپلاکه شده |
| آلیاژ روی-آلومینیوم – نایلون 11 یا 12 فشرده شده | GN | آلیاژ روی-آلومینیوم مطابق توضیحات بالا، با روکش فوقانی نایلون 11 یا 12. ظرافت ظاهری: روکش فوقانی باید رنگ یکنواختی داشته باشد و از عدماتصالهایی مانند خطوط جریان، سوراخهای کوچک، حفرهها یا سطح ناهموار غیرعادی عاری باشد. روکش فوقانی باید سیاه باشد مگر اینکه در نقشه مهندسی بهطور متفاوت مشخص شده باشد. ضخامت فیلم: روکش فوقانی نایلون 11 یا 12 باید حداقل ضخامت 150 میکرون داشته باشد که با بررسی میکروسکوپی مطابق پیوست A آزمایش میشود. ضخامت حداکثر روکش باید با حداکثر OD (جدول 2) کنترل شود. ضخامت واقعی روکشها در روکش GN باید به صورت محیطی و طولی برای هر خط لوله نظارت شود. برنامه نمونهبرداری باید در طرح کنترل ذکر شود. |
| پوشش نیکل | Ni | پوشش نیکل الکتروپلاکه شده در قطر داخلی. اندازهگیری ضخامت: ضخامت پوشش نیکل الکتروپلاکه شده ID لوله باید حداقل سه میکرون در تمام نقاط ID لوله باشد که با روشهای پیوست A اندازهگیری میشود. ضخامت واقعی پوشش Ni باید به صورت محیطی و طولی برای هر خط لوله نظارت شود. برنامه نمونهبرداری باید در طرح کنترل ذکر شود. |
| دیگر | Z | بهطور مشخص تعیین خواهد شد |
توجه: روکش فوقانی GN قبل از تأیید کامل مواد برای کاربردهای خطوط سوخت مایع، نباید در این کاربردها استفاده شود.
جدول 2: حداکثر OD برای روکش GN
| اندازه لوله، اسمی (mm) | OD لوله روکششده، حداکثر (mm) |
| 4.76 | 5.28 |
| 6 | 6.65 |
| 6.35 | 6.87 |
| 7.94 | 8.46 |
| 8 | 8.52 |
| 9.53 | 10.05 |
| 10 | 10.52 |
| 11.11 | 11.65 |
| 12.7 | 13.24 |
| 14.29 | 14.83 |
| 15.88 | 16.42 |
3.5 مقاومت محیطی (GE, GN و Ni).
3.5.1 آزمایش اسپری نمک (GM4298P).
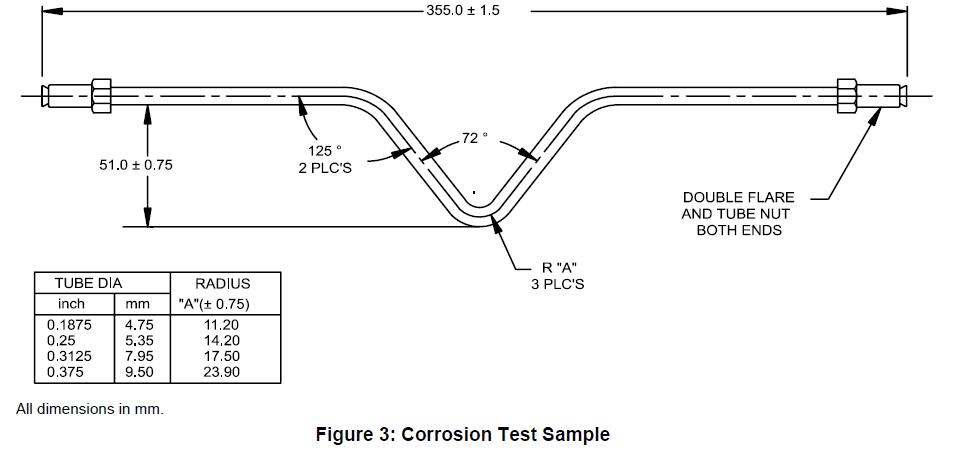
لولههای روکششده باید تحت آزمایشهای زیر و روشهای ارزیابی قرار گیرند. تمام آزمایشهای خوردگی باید روی قطعات ساختهشده یا روی نمونه آزمایشی در شکل 3 انجام شوند. نمونههای آزمایشی مطابق شکل 3 باید در اتاق آزمایش با قسمت منحنی به سمت پایین ولی بدون تماس با ابزار آزمایشی قرار داده شوند، مگر در مواردی که ذکر شده است. قطعات ساختهشده باید مطابق توافق بین مرکز آزمایش و مقام رسیدگی در اتاق آزمایش قرار داده شوند. فراوانی انجام تمام آزمایشهای خوردگی باید در طرح کنترل ثبت شود.
توجه: آلایندههای سطحی میتوانند در آزمایش خوردگی منجر به لکهدار شدن شوند. لکههای بدون وجود خوردگی نباید بهعنوان شکست خوردگی ثبت شوند.
3.5.1.1 آلیاژ روی-آلومینیوم – محافظت افزودهشده از خوردگی (GE).
لولههای روکش محافظت افزودهشده GE باید 1000 ساعت در معرض اسپری نمک مطابق GM4298P تحمل کنند و حداکثر 1.5 میلیمتر پیشروی (بهمنظور جلوگیری از خوردگی) از خطهای طولی که بر روی لوله کشیده شده است داشته باشند و هیچ فقدان چسبندگی دیگری بعد از معرض قرار گرفتن در GM4298P و خشککردن با هوا نداشته باشند.
3.5.1.2 آلیاژ روی-آلومینیوم – نایلون 11 یا 12 فشرده شده (GN) – مقاومت پایین دما در برابر ترکها بهعلاوه اسپری نمک (GM9508P, GM4298P).
نمونههای لولههای منحنی (بهمنظور جلوگیری از خوردگی) را (بهمنظور جلوگیری از خوردگی) (بهمنظور جلوگیری از خوردگی) (بهمنظور جلوگیری از خوردگی) (بهمنظور جلوگیری از خوردگی) (بهمنظور جلوگیری از خوردگی) (بهمنظور جلوگیری از خوردگی) (بهمنظور جلوگیری از خوردگی) (بهمنظور جلوگیری از خوردگی) (بهمنظور جلوگیری از خوردگی) (بهمنظور جلوگیری از خوردگی) (بهمنظور جلوگیری از خوردگی) (بهمنظور جلوگیری از خوردگی) (بهمنظور جلوگیری از خوردگی) (بهمنظور جلوگیری از خوردگی) (بهمنظور جلوگیری از خوردگی) (بهمنظور جلوگیری از خوردگی) (بهمنظور جلوگیری از خوردگی) (بهمنظور جلوگیر……
| پوشش | کد پوشش | توضیحات و الزامات مواد | |||
| ساده | P | بدون پوشش؛ تنها فلز اصلی (فولاد 1006، 1008 یا 1010 مطابق SAE J403) | آلیاژ روی-آلومینیوم | G | پوشش روی-آلومینیوم به روش غوطهوری داغ. ترکیب شیمیایی: آلیاژ 5% آلومینیوم-بقیه روی مطابق ASTM B750 جرم پوشش: 50 گرم/متر مربع مطابق ASTM A875، بخش 8. ضخامت حداقل سه میکرومتر در هر نقطه از لوله مطابق پیوست A خواهد بود. |
| آلیاژ روی-آلومینیوم – محافظت افزوده علیه خوردگی | GE | آلیاژ روی-آلومینیوم مطابق توضیحات بالا، با پیشدرمان مناسب و پوشش اپوکسی غنی از آلومینیوم. اندازهگیری ضخامت: ضخامت حداقل رنگ اپوکسی غنی از آلومینیوم در پوشش GE در هر نقطه از لوله باید سه میکرون باشد که با روشهای ذکر شده در پیوست A اندازهگیری میشود. ضخامت واقعی پوششها در پوشش GE باید در جهت محیطی و طولی برای هر خط لوله نظارت شود. برنامه نمونهبرداری باید در طرح کنترل ذکر شود. | |||
| پوشش مسی | C | لوله الکتروپلاکه شده | |||
| آلیاژ روی-آلومینیوم – نایلون 11 یا 12 اکسترود شده | GN | آلیاژ روی-آلومینیوم مطابق توضیحات بالا، با پوشش فوقانی نایلون 11 یا 12. ظرافت ظاهری: پوشش فوقانی باید یکنواخت رنگ و بدون گسستگیهایی مانند خطوط جریان، سوراخهای کوچک، چالهها یا ناهمواریهای غیرعادی باشد. پوشش فوقانی باید سیاه باشد، مگر اینکه در نقشه مهندسی به صورت متفاوت مشخص شده باشد. ضخامت فیلم: پوشش فوقانی نایلون 11 یا 12 باید حداقل 150 میکرون ضخامت داشته باشد که با بررسی میکروسکوپی مطابق پیوست A آزمایش میشود. ضخامت حداکثر پوشش باید با OD حداکثر (جدول 2) کنترل شود. ضخامت واقعی پوششها در پوشش GN باید در جهت محیطی و طولی برای هر خط لوله نظارت شود. برنامه نمونهبرداری باید در طرح کنترل ذکر شود. | |||
| پوشش نیکل | Ni | پوشش نیکل الکتروپلاکه شده در قطر داخلی. اندازهگیری ضخامت: ضخامت پوشش نیکل الکتروپلاکه شده در قطر داخلی لوله باید حداقل سه میکرون در تمام نقاط قطر داخلی لوله باشد که با روشهای ذکر شده در پیوست A اندازهگیری میشود. ضخامت واقعی پوشش Ni باید در جهت محیطی و طولی برای هر خط لوله نظارت شود. برنامه نمونهبرداری باید در طرح کنترل ذکر شود. | |||
| دیگر | Z | هنوز تعیین نشده |
توجه: پوشش فوقانی GN قبل از تأیید کامل برای کاربردهای خطوط سوخت مایع استفاده نشود.
جدول 2: OD حداکثر برای پوشش GN
| اندازه لوله، اسمی (mm) | OD لوله پوششدار، حداکثر (mm) | ||||||||||||||||
| 4.76 | 5.28 | ||||||||||||||||
| 6 | 6.65 | ||||||||||||||||
| 6.35 | 6.87 | 7.94 | 8.46 | 8 | 8.52 | 9.53 | 10.05 | 10 | 10.52 | 11.11 | 11.65 | 12.7 | 13.24 | 14.29 | 14.83 | 15.88 | 16.42 |
3.5 مقاومت محیطی (GE, GN و Ni).
3.5.1 آزمایش اسپری نمک (GM4298P).
لولههای پوششدار باید تحت آزمایشات خوردگی و روشهای ارزیابی زیر قرار گیرند. تمام آزمایشات خوردگی باید روی قطعات ساخته شده یا روی نمونه آزمایشی در شکل 3 انجام شود. نمونههای آزمایشی مطابق شکل 3 باید در اتاق آزمایش با قسمت منحنی به سمت پایین ولی بدون تماس با وسیله آزمایشی قرار داده شوند، مگر در موارد مشخص شده. قطعات ساخته شده باید مطابق توافق بین مرکز آزمایش و مرجع بررسی در اتاق آزمایش قرار داده شوند. فراوانی انجام تمام آزمایشات خوردگی باید در طرح کنترل ثبت شود.
توجه: آلایندههای سطحی میتوانند در آزمایش خوردگی باعث لکهزدایی شوند. لکههای بدون خوردگی باید به عنوان شکست خوردگی ثبت نشوند.
3.5.1.1 آلیاژ روی-آلومینیوم – محافظت افزوده علیه خوردگی (GE).
لولههای پوشش افزوده علیه خوردگی GE باید 1000 ساعت در معرض اسپری نمک مطابق GM4298P بدون بیش از 1.5 میلیمتر حرکت پشتی (به نام creepback، مطابق GM9102P) از خطهای طولی و بدون هیچ فقدان دیگری در چسبندگی پس از معرض قرار گرفتن در GM4298P و خشک شدن با هوای فشرده تحمل کنند.
3.5.1.2 آلیاژ روی-آلومینیوم – نایلون 11 یا 12 اکسترود شده (GN) – مقاومت پایین در برابر ترکهای ناشی از برخورد در دماهای پایین به علاوه اسپری نمک (GM9508P, GM4298P).
نمونههای لوله شکلگرفته (به نگاه شکل 3) را پنج بار در آزمایش مقاومت در برابر ترکهای ناشی از برخورد، GM9508P، روش B، قرار دهید. لوله باید طوری در دستگاه gravelometer قرار داده شود که صفحه ایجاد شده توسط منحنی موازی با صفحه باشد. در عرض 24 ساعت پس از معرض قرار گرفتن در gravelometer، نمونهها را در اسپری نمک مطابق ASTM B117 یا GM4298P قرار دهید.
لوله باید بعد از 2000 ساعت بدون خوردگی فلز اصلی بیش از 1 میلیمتر از منطقه برخورد سنگهای ریز نشان دهد. مناطق غیرمعرض برخورد سنگهای ریز باید پس از 2000 ساعت بدون زنگ باشند.
3.5.2 آزمایش رطوبت (GM4465P, GM9071P).
لولههای محافظت شده افزوده علیه خوردگی (GE) باید 96 ساعت در آزمایش رطوبت مطابق GM4465P قرار داده شوند. بلافاصله پس از آزمایش رطوبت، لوله باید خشک شده و چسبندگی نوار آزمایش شود مطابق GM9071P، به جز اینکه یک خط طولی در لوله کشیده شود. حداقل 99% چسبندگی باید وجود داشته باشد.
3.5.3 آزمایش رطوبت برای پوشش نیکل (Ni) (GM4465P, GM9071P).
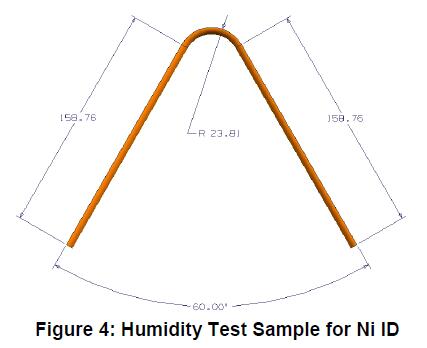
پوشش نیکل در قطر داخلی باید تحت آزمایش رطوبت زیر قرار گیرد با استفاده از نمونههای مستقیم 100 میلیمتری و نمونههای آزمایشی مطابق شکل 4. سه نمونه از هر کنفیگوراسیون باید از نظر طولی برش داده شوند تا سطوح داخلی لوله آشکار شوند. لبههای برش نمونهها باید به اندازه کافی محافظت شوند تا از ریختن زنگ جلوگیری شود. نمونهها باید در اتاق آزمایش با سطوح داخلی به سمت بالا قرار داده شوند. نمونههای مستقیم باید تقریباً با زاویه 30 درجه نسبت به عمود قرار داده شوند تا روان شدن رطوبت ممکن شود. پوشش نیکل باید 168 ساعت در معرض رطوبت مطابق GM4465P بدون زنگ قرمز خارج از منطقه جوش (منطقه تحت تأثیر حرارت) تحمل کند. هر نوع خوردگی در منطقه جوش (منطقه تحت تأثیر حرارت) نیازمند تأیید مهندسی مواد GM خواهد بود.
3.5.4 آزمایش مالش با محلول (GM9509P).
لولههای محافظت شده افزوده علیه خوردگی (GE)، هنگامی که با MEK مالش داده میشوند مطابق GM9509P، باید در آزمایش 50 بار مالش دوطرفه نمره یک یا بهتر را نشان دهند. این آزمایش باید بر هر بسته تولیدی از لوله انجام شود و در طرح کنترل ثبت شود. یک بسته تولیدی باید در سند نظام کیفیت تعریف شود.
3.5.5 مقاومت در برابر مایعات.
3.5.5.1 لولههای محافظت شده افزوده علیه خوردگی (GE) باید هنگام غوطهوری 24 ساعت در مایع ترمز (GM4653M)، بنزین TF2 (GMPT-6-006)، بیودیزل (GMPT-5-005)، #2 دیزل (GMPT-5-001)، بنزین اکسید شده (GMPT-6-019) و E85 با pHe پایین (GMPT-6-023) هیچ نرم شدن یا عیبی در پوشش نشان ندهند. این آزمایش باید با مایع ترمز حداقل هر هفته روی قطعات تولیدی یا نمونههای مطابق شکل 3 انجام شود و در طرح کنترل ثبت شود.
توجه: اطلاعات مربوط به سوختهای GMPT میتواند از طریق تماس با مهندسی مواد Powertrain GM اخذ شود. سوختها باید از تأمینکنندگان مجاز GM خریداری شوند. از آخرین نسخه معتبر هر سوخت استفاده شود، مطابق مهندس Powertrain GM.
3.5.5.2 آلیاژ روی-آلومینیوم – نایلون 11 یا 12 اکسترود شده (GN).
3.5.5.2.1 آمادهسازی نمونه.
طول نمونهها حداقل 80 میلیمتر خواهد بود. دو برش موازی با فاصله 2.4 ± 0.1 میلیمتر در جهت طولی لوله با چاقوی کاربردی Stanley با تیغه #99E یا معادل آن انجام دهید. برشها باید از لایه نایلون و پرایمر تا زیربنای لوله در تمام طول لوله انجام شوند. شش نمونه از هر مایع را در ظرف قابل بستهبندی قرار دهید. ظرف را با مایع مورد نیاز مطابق جدول 3 پر کنید طوری که تقریباً نصف هر نمونه در مایع غوطهور شود. ظرف را ببندید. نمونهها را به مدت مورد نیاز و در دمای مورد نیاز مطابق جدول 3 در مایع نگه دارید. پس از گذشت زمان مورد نیاز، نمونهها را از مایع خارج کرده و با حوله کاغذی خشک کنید.
جدول 3: مقاومت در برابر مایعات
html
| مایع | زمان (h) | دمای (°C) |
| آب مقطر | 504 | 23 ± 2 |
| مایع ترمز (GM4653M) | 504 | 60 ± 2 |
| بنزین اکسید شده (GMPT-6-019) | 504 | 23 ± 2 |
| TF2 (GMPT-6-006) | 504 | 23 ± 2 |
| بیودیزل (GMPT-5-005) | 504 | 23 ± 2 |
| دیزل شماره 2 (GMPT-5-001) | 504 | 23 ± 2 |
| E85 با pHe پایین (GMPT-6-023) | 504 | 23 ± 2 |
| گرمابند موتور (GM6277M) | 504 | 23 ± 2 |
| حلال شستشوی شیشه جلو (9985670) | 504 | 23 ± 2 |
3.5.5.2.2 روش جدا کردن لایه.
با استفاده از چاقوی کاربردی، یک برش عمودی بین دو برش موازی در نزدیکی انتهای نمونهای که در مایع غوطهور شده است ایجاد کنید. با قرار دادن لبه تیغه در برش عمودی، سعی کنید نوار نایلون را بلند کنید یا آن را جدا کنید تا بتوانید آن قسمت را با یک قلنج یا وسیله مشابه بگیرید. تا زمانی که قسمت مورد نظر بشکند یا از تمام طول لوله جدا شود، ادامه دهید. اگر نوار به طور کامل جدا نشد، روش را از انتهای بخار نمونه تکرار کنید.
3.5.5.2.3 معیارهای پذیرش.
قبل از روش جدا کردن لایه، هیچ گونه علائمی از بیلبول یا جدا شدن لایه نایلون وجود نداشته باشد. پس از اجرای روش جدا کردن لایه، نمونه در صورتی پذیرفته میشود که نوار نایلون بشکند. اگر نشکند، نوار باید نشانههای شکست همبستگی روکش اولیه را نشان دهد. شکست همبستگی به معنای وجود شواهد ظاهری از باقی ماندن روکش اولیه بر روی نوار نایلون و سطح لوله است.
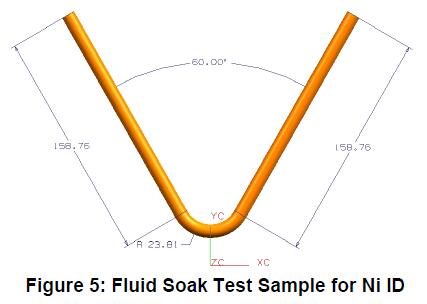
3.5.5.3 روکش داخلی نیکل الکترولیتی. لولههای با روکش داخلی نیکل باید با استفاده از نمونههای مستقیم 100 میلیمتری و نمونههای آزمایشی مطابق با تصویر 5، در معرض مایعات ذکر شده قرار گیرند. سه نمونه آزمایشی از هر کنفیگوراسیون باید برای 504 ساعت در دمای 60°C (90°C برای بیودیزل و دیزل شماره 2) در حالت نیمه پر از مایعات زیر قرار داده شوند: بیودیزل (GMPT-5-005)، دیزل شماره 2 (GMPT-5-001)، بنزین اکسید شده (GMPT-6-019)، بنزین دوفازی خورنده (GMPT-6-020*) و E85 با pHe پایین (GMPT-6-023). پس از 504 ساعت غوطهوری، نمونهها باید به صورت طولی برش داده و بررسی شوند – هیچ نوع خوردگی یا چالهزدگی خارج از منطقه جوش (منطقه تحت تأثیر حرارت) مجاز نیست. هرگونه خوردگی در منطقه جوش (منطقه تحت تأثیر حرارت) نیازمند تأیید مهندسی مواد GM است.
توجه: اطلاعات مربوط به سوختهای GMPT از طریق تماس با مهندسی مواد گروه پاورترین GM قابل دریافت است. سوختها باید از تامینکنندگان مجاز GM خریداری شوند. از آخرین سطح پسوند هر سوخت، مطابق با توصیه مهندس پاورترین GM، استفاده کنید.
3.5.6 آزمایش خوردگی چرخهای (GM9505P، چرخه J یا GM9540P).
3.5.6.1 لولههای محافظت شده از خوردگی با عمر طولانی (GE) باید به آزمایش عملکردی تحت فشار تحت آزمایش قرار گیرند که شامل نمونههای لولهای به درستی شکلگرفته (به تصویر 3 مراجعه کنید) است که به مدت 10 چرخه (20 هفته) در معرض GM9505P چرخه J یا GM9540P، دوره D قرار میگیرند. پس از اتمام چرخهها، لوله باید آزمایش فشار 14 MPa را برای لولههای تا OD 10.0 میلیمتر یا 7 MPa را برای لولههای با OD بیش از 10 میلیمتر با موفقیت پشت سر بگذارد. برای اعتبار این آزمایش، نباید خوردگی از داخل به بیرون وجود داشته باشد که منجر به شکست در آزمایش فشار شود. بنابراین، توصیه میشود اتصالات لوله به یک بلوک آلومینیومی محکم متصل شوند تا سیستم در طول معرضیت بسته بماند.
علاوه بر این، استفاده از موم برای مهر و موم کردن اتصالات برای حفظ عملکرد این قطعات در آزمایش فشار مجاز است.
حداقل فرکانس مجاز برای انجام این آزمایش باید بین تامینکننده و مسئول ارتباط با تامینکنندگان GM توافق شده و در ارائه PPAP سهماهانه ثبت شود.
3.5.6.2 آلیاژ روی-آلومینیوم – نایلون 11 یا 12 ضغفپذیر (GN).
برش با چاقو به اضافه آزمایش خوردگی چرخهای GM9505P، چرخه J، 10 چرخه (20 هفته). با استفاده از لولههای مستقیم با اتصالات استاندارد، خطوط موازی به طول 4 سانتیمتر و با فاصله 2.4 ± 0.1 میلیمتر در نزدیکی مرکز را خطکشی کنید. در عرض 24 ساعت پس از خطکشی، آزمایش خوردگی چرخهای مطابق با GM9505P، چرخه J، 10 چرخه (20 هفته) انجام دهید. پس از اتمام چرخهها، لوله باید آزمایش فشار 14 MPa را برای لولههای تا OD 10.0 میلیمتر یا 7 MPa را برای لولههای با OD بیش از 10 میلیمتر با موفقیت پشت سر بگذارد. برای اعتبار این آزمایش، نباید خوردگی از داخل به بیرون وجود داشته باشد که منجر به شکست در آزمایش فشار شود. بنابراین، توصیه میشود اتصالات لوله به یک بلوک آلومینیومی محکم متصل شوند تا سیستم در طول معرضیت بسته بماند.
علاوه بر این، استفاده از موم برای مهر و موم کردن اتصالات برای حفظ عملکرد این قطعات در آزمایش فشار مجاز است.
نتایج باید همراه با ارائه برای تأیید مهندسی گزارش شود.
3.6 شکل، اندازه و کیفیت.
لولههای فولادی خودرو باید به صورت تجاری گرد، صاف و بدون زنگ و عیبهایی که عملکرد یا قابلیت استفاده را مختل کند، باشند. گره جوش روی قطر بیرونی لوله میتواند با توافق خریداران فردی پذیرفته شود. با این حال، این موضوع نباید از محدوده تنوع قطر بیرونی فراتر رود و نباید با عملیات شکلدهی شعل یا با ایجاد اتصالات ضدنشست مداخله کند. وجود گره در داخل نیز مجاز است، اما باید در حداقل معمول عملیات جوشکاری یا لحیمکاری خوب نگهداری شود. هنگامی که ابعاد خاصی مشخص میشود، باید به طور معقولی مستقیم باشند و انتهای آنها باید بدون خراش باشد.
3.6.1 لولههای مورد استفاده به عنوان خطوط ترمز هیدرولیکی باید تمیزی داخلی مطابق با حداکثر 0.20 گرم در هر متر مربع از سطح داخلی داشته باشند که بر اساس ASTM A254، بخش 8 تمیزی سطح داخلی تعیین میشود.
3.6.2 تمام روکشها باید در شرایط شکلدهی، حمل و نقل و نگهداری عادی تحمل کنند بدون اینکه شاهد ترک، پوستهشدن یا فقدان چسبندگی به فلز اصلی باشند. سایش طولی یا محیطی ناشی از فرآیند و حمل و نقل مجاز است.
3.7 الزامات ویژه.
الزامات ویژه مربوط به ابعاد، پوششها، ویژگیهای فیزیکی یا کاربردها باید بین تامینکننده و خریدار توافق شود.
3.8 بستهبندی و نشانگذاری.
مواد باید مطابق با دستور خریدار حمل و نقل شوند. ظروف باید به طور واضح با نام و آدرس تامینکننده، شماره و نام مشخصات مواد، شماره سفارش خرید، وزن خالص و هر اطلاعات دیگری که خریدار مشخص کرده است، نشانگذاری شوند.
4 فرآیند تولید
مخالف نیست.
5 قوانین و مقررات
5.1 تمام مواد تأمین شده بر اساس این مشخصات باید مطابق با Användningsområden för materialspecifikationer, Rules and Regulations for Material Specifications, GMW3001 باشند.
5.2 تمام مواد تأمین شده بر اساس این مشخصات باید مطابق با Restricted and Reportable Substances for Parts, GMW3059 باشند.
6 منبع تأییدشده
صلاحیتهای مهندسی یک منبع تأییدشده برای این استاندارد الزامی است. تنها منابعی که در فایل مواد GM (یعنی MATSPC) تحت شماره این استاندارد فهرست شدهاند، توسط بخش مهندسی با توجه به رعایت الزامات این استاندارد تأیید شدهاند.
پیوست A – روش اندازهگیری ضخامت لایه دوتایی روکش روی لولههای فولادی خودرو
A1 حوزه کاربرد
این روش برای تعیین تطابق با حداقل ضخامت مشخص شده روکش و همچنین تنظیم ارتباط با تجهیزات استفاده شده برای نظارت بر ضخامت روکش در خط تولید استفاده میشود. سیستم روکش شامل یک لوله فولادی کربن پایین با سطح داخلی بدون روکش یا با روکش نیکل و سطح خارجی با آلیاژ روکش زینک-آلومینیوم، که پس از آن روکش اپوکسی غنی از آلومینیوم یا روکش نایلون ۱۱ یا ۱۲ اکسترود شده است، میباشد. این پوششها در GM123M/GM124M، زیر عنوان جدول ۱ با نامهای (GE)، (GN) یا (Ni) فهرست شدهاند. این روش برای تعیین تطابق با حداقل ضخامت مشخص شده روکش و همچنین تنظیم ارتباط با تجهیزات استفاده شده برای نظارت بر ضخامت روکش در خط تولید استفاده میشود. سیستم روکش شامل یک لوله فولادی کربن پایین با سطح داخلی بدون روکش یا با روکش نیکل و سطح خارجی با آلیاژ روکش زینک-آلومینیوم، که پس از آن روکش اپوکسی غنی از آلومینیوم یا روکش نایلون ۱۱ یا ۱۲ اکسترود شده است، میباشد. این پوششها در GM123M/GM124M، زیر عنوان جدول ۱ با نامهای (GE)، (GN) یا (Ni) فهرست شدهاند.
A2 استانداردهای مرجع
GM123M
GM124M
A3 تجهیزات مورد استفاده
A3.1 میکروسکوپ فلزشناسی.
A3.2 تجهیزات سمبادهزنی فلزشناسی.
A4 آمادهسازی نمونه
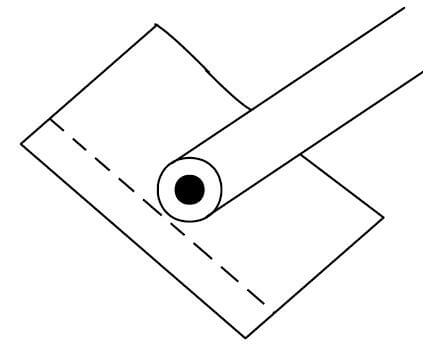
لوله باید در چندین نقطه عرضی قطع شود تا تطابق با حداقل ضخامت روکش بررسی شود. این قطعات باید از لبههای تیز پاک شده، تمیز و خشک باشند. هر قطعه به صورت جداگانه با فویل آلومینیومی پیچیده شده و سپس فویل با انگشتان به قطعه چسبانده میشود (شکل A1) قبل از نصب. فقط یک لایه فویل لازم است و لوله باید به طور کامل پوشیده شود؛ ضمن اینکه باید مراقب بود تا فویل سوراخ نشود. چینها و پوشاندنهای اضافی باید بالاتر از سطح سمبادهزنی قرار داشته باشند. در نصب دقت کنید تا هر قطعه عمود بر سطح سمبادهزنی قرار گیرد. نمونهها باید با پودر ترمواستاتیک مانند دیالیلفتالات فشرده شوند. فشردهسازی همچنین باعث میشود فویل به شکل روکش منطبق شود و نگهداری لبهها و مرزهای واضح را فراهم کند. مجموعه نمونهها باید به آرامی تا دمای محیط سرد شوند تا از جدا شدن لبهها جلوگیری شود.
A5 روش عملیاتی
A5.1 آمادهسازی فلزشناسی.
A5.1.1 قطعه نصب شده با سری ورقهای سمبادهزنی با درجه ریزی متفاوت سمباده زده میشود، که ابتدا با ورق ۱۸۰، سپس ۳۲۰ و در نهایت ۶۰۰ شروع میشود و از آب به عنوان روغن استفاده میشود. تمام سمبادهزنی با فشار سبک تا متوسط انجام میشود تا از پهن شدن روکش جلوگیری شود.
A5.1.2 بین هر مرحله سمبادهزنی، مجموعه باید بشوید تا ذرات درشت از مرحله قبل پاک شوند. همچنین این کار از آلودگی چرخهای بعدی سمبادهزنی و سمبادهزنی جلوگیری میکند.
A5.1.3 باید هر مرحله سمبادهزنی، نمونه را ۹۰ درجه بچرخانید تا از کشیده شدن روکشهای نرمتر جلوگیری شود و از پهن شدن مرز بین روکش اپوکسی یا نایلون و آلیاژ زینک-آلومینیوم و همچنین مرز بین آلیاژ زینک-آلومینیوم و فولاد جلوگیری شود.
A5.1.4 پس از آخرین مرحله سمبادهزنی، به خوبی بشویید، با الکل شستشو دهید و قبل از مرحله نهایی سمبادهزنی خشک کنید.
A5.1.5 سمبادهزنی نهایی با چرخهای پارچهای و مواد سمبادهزنی الماس انجام میشود. ترتیب توصیهشده ۶ میکرون، سپس ۳، ۱ و ۰٫۲۵ میکرون است. اگر سطح بدون خراش مورد نظر باشد، معلقه آلومینا ۰٫۰۵ میکرون نیز میتواند در آخرین مرحله استفاده شود. با این حال، آلومینا قلیایی است و ممکن است باعث رنگدانهزدایی لایه زینک شود که اندازهگیری ضخامت روکش را دشوار میکند. بنابراین توصیه میشود این مرحله را تا پایان اندازهگیریهای ضخامت حذف کنید.
A5.1.6 فشار متوسط تنها به اندازهای اعمال میشود که خراشهای ناشی از مرحله قبل پاک شوند. بین هر چرخ سمبادهزنی، نمونه را ۹۰ درجه بچرخانید تا سلامت روکش حفظ شود.
A5.1.7 بین هر درجه میکرون، نمونه را بشویید تا آلودگی مرحله قبل پاک شود، همانند روش سمبادهزنی. پس از پایان سمبادهزنی، مجموعه را با صابون خنثی بشویید، شستشو دهید و با متانول خوب خشک کنید.
A5.2 بررسی فلزشناسی و اندازهگیری ضخامت.
A5.2.1 نمونه آمادهشده روی میکروسکوپ فلزشناسی بررسی میشود تا اطمینان حاصل شود که مجموعه نسبتاً بدون خراش است و لایهها به لوله چسبیدهاند. هر یک از مرزهای روکش باید تقابل واضحی داشته باشند و هیچ پهن شدن یا کشیده شدنی از اجزای ساختار میکروسکوپی وجود نداشته باشد.
A5.2.2 بزرگنمایی مناسبی انتخاب کنید تا دو لایه در اطراف مقطع عرضی لوله و لایه نیکل در داخل، در صورت وجود، به وضوح قابل تشخیص باشند. اندازهگیریها معمولاً در بزرگنمایی ۵۰۰ یا ۱۰۰۰ انجام میشوند.
A5.2.3 یک شبکه اندازهگیری مناسب را در مسیر نور قرار دهید تا ضخامت هر لایه اندازهگیری شود. قبل از هر اندازهگیری، شبکه را با یک مقیاس یا اسلاید میکرومتری معروف کالیبره کنید.
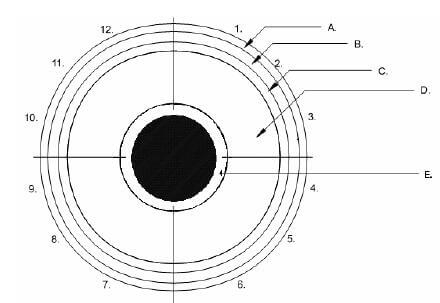
A5.2.4 محیط لوله را به چهار قسمت تقسیم کنید. محل برخورد انتهای فویل آلومینیومی را ساعت ۱۲ علامتگذاری کنید. از آنجا به صورت ساعتگرد، هر قسمت بعدی را ساعت ۳، ۶ و ۹ نسبت به ساعت ۱۲ علامتگذاری کنید. در هر قسمت، سه اندازهگیری تصادفی انجام دهید که شامل حداقل ضخامت نیز باشد (شکلهای A2 و A3). هر سه اندازهگیری را برای هر قسمت ثبت کنید، که در مجموع ۱۲ اندازهگیری برای لایههای زینک-آلومینیوم و اپوکسی یا نایلون، و همچنین روکش نیکل در صورت وجود، است.
A5.2.5 تمام مقادیر ضخامت را ثبت کنید و با بخشهای مربوطه GM123M/GM124M مقایسه کنید. حداقل ضخامتهای مورد نیاز به شرح زیر است:
| کد | GE/P | GN | GE/Ni |
| آلیاژ زینک-آلومینیوم (حداقل μm) | 3.0 | 3.0 | 3.0 |
| روکش اپوکسی غنی از آلومینیوم (حداقل μm) | 3.0 | – | 3.0 |
| نایلون ۱۱ یا ۱۲ (حداقل μm) | – | 150 | – |
| نیکل | – | – | 3.0 |